Che cos'è il test di nebbia salina?
Aug 28, 2026
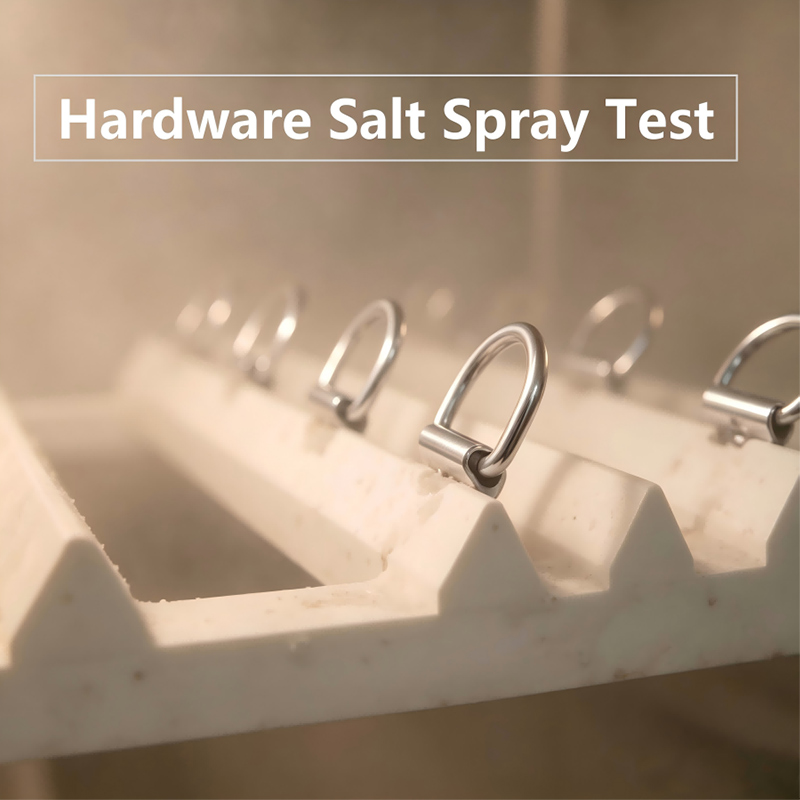
Sommario:L'essenza del test di nebbia salinaSpessore dello strato di galvanizzazioneSelezione del substratoInterpretazione dei risultati dei testDagli standard alla pratica: standard di prova raccomandati per diverse categorie di borse.Evoluzione del settore industriale: normative ambientali e nuove tecnologieFAQConclusione 1. L'essenza del test di nebbia salina1.1 Che cos'è il test in nebbia salina?Il test di nebbia salina (Salt Spray Test / Salt Fog Test) è un metodo di invecchiamento accelerato che simula ambienti corrosivi in condizioni di laboratorio. Il suo principio fondamentale è che, in condizioni controllate di temperatura, umidità e concentrazione salina, i fenomeni di corrosione che normalmente impiegherebbero mesi o addirittura anni per manifestarsi possono essere compressi e osservati nell'arco di poche ore o pochi giorni.È importante chiarire innanzitutto un punto: i risultati dei test in nebbia salina non possono essere convertiti direttamente nella durata effettiva di un prodotto.La corrosione negli ambienti naturali è influenzata da molteplici fattori, tra cui l'esposizione alle radiazioni ultraviolette, le variazioni di temperatura, l'alternanza tra condizioni umide e secche, gli inquinanti atmosferici (come SO₂) e l'usura meccanica. Tuttavia, l'ambiente di nebbia salina in laboratorio rappresenta una singola condizione di umidità continua e alte concentrazioni di ioni cloruro. Pertanto, il vero valore del test in nebbia salina risiede in:Verifica della stabilità del processo: se i componenti hardware dello stesso lotto di produzione dimostrano prestazioni di resistenza alla corrosione costanti;Valutazione comparativa delle capacità dei fornitori: confronto dei livelli di prestazione protettiva di diversi stabilimenti di galvanica o di diversi processi produttivi;Rilevamento dei difetti: identificazione rapida di difetti di fabbricazione quali porosità del rivestimento, scarsa adesione e pretrattamento incompleto.1.2 Il sistema standard di prova in nebbia salinaIl test in nebbia salina neutra (NSS) è attualmente il metodo di prova più utilizzato nel settore degli accessori per borse. Si basa principalmente sui seguenti tre sistemi standard:Numero standardAmbito di applicazioneParametri chiaveISO 9227Standard internazionale5% NaCl, pH 6,5–7,2, 35°C ± 2°CASTM B117mercato nordamericano5% NaCl, pH 6,5–7,2, 35°C ± 2°CQB/T 3826-1999settore dell'industria leggera in Cina5% NaCl, pH 6–7, 35°C ± 2°C, velocità di deposizione 1–2 mL/80 cm²·hQuesti tre sistemi standard sono altamente coerenti in termini di parametri dell'ambiente di prova. Le principali differenze risiedono nella calibrazione delle apparecchiature e nei formati di registrazione dei risultati.Nella produzione OEM/ODM di borse, di solito adottiamo lo standard di collaudo ISO 9227.1.3 Differenziazione delle tre prove di nebbia salina secondo il sistema ISO 9227La norma ISO 9227 specifica in realtà tre metodi di prova, con livelli di severità crescenti:NSS (Nebbia di Nebbia Salina): Il test di corrosione accelerata più semplice, adatto al controllo qualità di routine della maggior parte dei componenti metallici delle borse.AASS (Acetic Acid Salt Spray): L'acido acetico glaciale viene aggiunto a una soluzione di NaCl al 5% per ridurre il pH a circa 3,1-3,3. La velocità di corrosione è circa tre volte superiore a quella del test NSS ed è comunemente utilizzato per valutare le prestazioni dei rivestimenti di zinco in ambienti leggermente acidi.CASS (Copper Accelerated Acetic Acid Salt Spray): al test AASS viene aggiunto cloruro di rame e la temperatura di prova viene aumentata a 50 °C. La velocità di corrosione è circa otto volte superiore a quella del test NSS. Viene utilizzato principalmente per la verifica rapida di componenti decorativi di alta gamma cromati e nichelati.Nel controllo qualità quotidiano degli accessori per borse, il test NSS rimane il metodo di riferimento assoluto. I test AASS e CASS sono più comunemente utilizzati per lo screening rapido durante l'introduzione di nuovi materiali o modifiche di processo, piuttosto che per le ispezioni di lotti di spedizione. 2. Spessore dello strato di galvanizzazione2.1 Classificazione dei materiali e dello spessore degli strati di galvanizzazioneLo spessore dello strato di galvanizzazione si misura in micrometri (μm, 1 μm = 0,001 mm). Nel settore della componentistica per borse, questo valore determina direttamente la durata del superamento del test in nebbia salina. La regola empirica del settore è che lo spessore della galvanizzazione ha una relazione approssimativamente lineare con il tempo di resistenza alla corrosione: raddoppiando lo spessore, raddoppia anche la durata della protezione.Livello di stratoMaterialeSpessore tipicoFunzioneStrato d'attaccoRame o nichel0,5–2 μmMigliora l'adesione al substrato e riempie i difetti superficiali microscopici.Strato barrieraNichel1–3 μmBlocca la migrazione degli ioni metallici del substrato e fornisce la principale protezione dalla corrosione.Strato decorativo (colore)Oro / Palladio / Cromo / Oro imitazione0,1–3 μmConferisce colore e lucentezza alla superficie.Cappotto superioreRivestimento trasparente / Rivestimento nanoceramico5–15 μmSigilla l'intero sistema e protegge da sudore, graffi e ossidazione.2.2 Diversi livelli di spessore corrispondenti a diversi standard di provaSecondo le prassi del settore, la qualità della galvanizzazione degli accessori per borse può essere suddivisa in quattro gradi. Le differenze nello spessore del rivestimento e nella resistenza alla nebbia salina sono significative:Grado di qualitàSpessore totale del rivestimentoTempo tipico di passaggio della nebbia salinaScenario applicativoClasse economica2,5%Non qualificatoNel controllo qualità effettivo degli accessori per borse, la valutazione richiesta non deve essere inferiore al Grado 7 (area di corrosione ≤0,5%) e la ruggine rossa non è ammessa. Gli standard interni di alcuni marchi di alta gamma richiedono una valutazione pari o superiore al Grado 9. 5. Dagli standard alla pratica: standard di prova raccomandati per diverse categorie di borseLe differenze tra le categorie di prodotto determinano le soglie di testLe diverse tipologie di borse presentano rischi di corrosione significativamente differenti per i loro componenti metallici, pertanto i requisiti di collaudo dovrebbero essere adeguati di conseguenza:ZainoAccessori per zaino In genere include cerniere, fibbie, anelli a D e fibbie di regolazione. Poiché gli zaini sono spesso utilizzati in ambienti esterni ed esposti a pioggia e sudore, si raccomanda che il test NSS di base sia di almeno 24 ore senza ruggine rossa e senza formazione di bolle.Per gli ordini destinati ai mercati tropicali o a quelli con clima marino, si raccomanda di estendere il tempo di consegna a oltre 48 ore.Per gli acquirenti OEM di zaini con esigenze particolari in termini di resistenza alla corrosione dei componenti, la durata dei test e i criteri di guasto possono essere definiti chiaramente con il produttore di zaini in anticipo, durante la fase di campionamento, evitando così controversie causate da standard poco chiari durante la produzione di massa.BorsaAccessori per borse La funzione è principalmente decorativa, mentre la funzionalità è un aspetto secondario. Comprende componenti come serrature, catene, piedini e chiusure magnetiche. L'ambiente di utilizzo delle borse è relativamente mite (principalmente in ambienti interni), ma i consumatori hanno una tolleranza estremamente bassa per i difetti estetici visibili. Si raccomanda che il test NSS raggiunga 24 ore senza la comparsa di punti di corrosione visibili.Per gli acquirenti OEM di borse, catene e serrature sono componenti di controllo fondamentali per verificare eventuali modifiche durante l'utilizzo prolungato e in condizioni di usura, e dovrebbero essere incluse come elementi di ispezione obbligatori per ogni lotto di produzione.Borse per cosmetici e trousse da toiletteI componenti metallici delle trousse per cosmetici sono generalmente di piccole dimensioni (come le linguette delle cerniere e le piccole chiusure), ma l'ambiente di utilizzo è piuttosto ostile: elevata umidità nei bagni, ingredienti chimici presenti nei cosmetici (come alcol, oli e profumi), nonché usura meccanica causata dalle frequenti aperture e chiusure.Per gli acquirenti OEM di trousse per cosmetici, l'esecuzione di un test NSS di 24 ore su trousse per cosmetici e trousse da toilette è un requisito obbligatorio. Valigeria e borse da lavoroI componenti hardware come maniglie telescopiche, basi con ruote e serrature sono soggetti sia a carichi meccanici che a problemi di corrosione. Normative come la ISO 9227 forniscono requisiti precisi per i test in nebbia salina per la componentistica dei bagagli. In genere, secondo la norma, viene eseguito un test NSS di 24 ore. Tuttavia, i marchi di borse da lavoro di alta gamma spesso hanno requisiti interni che prevedono test di durata superiore alle 48 ore. 6. Evoluzione del settore industriale: normative ambientali e nuove tecnologie6.1 Dal cromo esavalente al cromo trivalenteNei tradizionali processi di galvanostegia, gli strati di passivazione di cromo esavalente (Cr⁶⁺) erano ampiamente utilizzati grazie alla loro eccellente resistenza alla corrosione. Tuttavia, il cromo esavalente è classificato come sostanza estremamente preoccupante (SVHC) ai sensi del regolamento REACH dell'UE ed è cancerogeno. Il suo utilizzo nella componentistica per borse è pertanto stato rigorosamente limitato.L'attuale tendenza del settore si è spostata verso la passivazione con cromo trivalente (Cr³⁺). Sebbene la sua resistenza alla corrosione sia leggermente inferiore a quella del cromo esavalente in determinate condizioni estreme, è possibile ottenere prestazioni equivalenti nei test NSS aumentando lo spessore del rivestimento e ottimizzando i processi di sigillatura.Per gli ordini OEM di borse esportati nell'UE, raccomandiamo che i prodotti siano dotati di certificazione di conformità REACH.6.2 PVD: un'alternativa di alta gamma alla galvanicaLa deposizione fisica da fase vapore (PVD) è un processo che deposita materiali metallici o ceramici su superfici di substrato in un ambiente sottovuoto. Rispetto alla galvanostegia, i rivestimenti PVD presentano una durezza circa 10 volte superiore, sono praticamente impossibili da graffiare o scolorire e non richiedono l'uso di soluzioni chimiche nocive.Nel settore della componentistica per borse, il PVD viene attualmente applicato principalmente a:Componenti metalliche nere/color canna di fucile di alta gamma (come la serie "So Black" di Hermès);Componenti funzionali realizzati con substrati in acciaio inossidabile;Cerniere e elementi di fissaggio che richiedono un'elevatissima resistenza all'usura.I limiti della PVD includono elevati costi di investimento per le attrezzature, requisiti estremamente elevati per la levigatezza della superficie del substrato (che di solito richiedono uno strato di base di nichelatura galvanica e una lucidatura a specchio preliminare) e una minore flessibilità nella scelta del colore rispetto alla galvanica.Pertanto, nei prossimi 5-10 anni, la galvanizzazione rimarrà probabilmente il processo principale per la produzione di accessori per borse, ma il tasso di diffusione del PVD continuerà ad aumentare. 7. Domande frequentiD1. Perché gli accessori per borse devono essere sottoposti al test di nebbia salina?A: Per quanto riguarda la componentistica metallica delle borse, il test in nebbia salina è un metodo fondamentale per verificare la qualità della galvanizzazione e prevedere le prestazioni a lungo termine del prodotto in climi umidi (come il Sud-est asiatico e le regioni costiere).D2. Quali sono gli standard di prova in nebbia salina comunemente utilizzati nel settore degli accessori per borse?StandardAmbito di applicazioneNoteASTM B117Nord America e mercati internazionaliIl metodo di riferimento più comunemente utilizzato per la nebbia salina neutra (NSS)ISO 9227Certificazione internazionale per l'esportazioneCopre tre metodi: NSS, AASS e CASSGB/T 10125standard nazionale cineseComunemente utilizzato dalle fabbriche nazionali ed esportatriciQB/T 3826Prodotti industriali leggeri (accessori per valigie e borse)Standard storico utilizzato nell'industria cinese dei bagagliEN 1670Ferramenta europea per architettura e arredamentoClassifica la resistenza alla corrosione in gradi da 1 a 5 (da 24 a 480 ore).D3. Qual è la durata tipica del test di nebbia salina richiesta per i diversi livelli di posizionamento degli accessori per borse?Di seguito sono riportati alcuni riferimenti comuni del settore (basati su test di nebbia salina neutra NSS):Posizionamento sul mercatoRequisiti tipici per la resistenza alla nebbia salinaScenario applicativoModa veloce / Livello base24 ore o piùAmbienti interni asciutti, utilizzo a breve terminemarchi di fascia media48 ore o piùPendolarismo urbano quotidiano in generalemarchi di alta gamma48–72 oreClimi ad alta umidità (come Florida, Singapore e Hong Kong)Marchi di lussoPiù di 96 oreDurabilità a lungo termine, mercati costieri, qualità da cimelio di famigliaD4. Perché lotti diversi mostrano grandi variazioni nei risultati del test in nebbia salina nonostante venga utilizzato lo stesso processo di galvanizzazione?Le cause più comuni includono:Pretrattamento non uniforme: differenze nella qualità della lucidatura e rimozione incompleta di olio/cera comportano variazioni nell'adesione del rivestimento.Variazioni dello spessore del rivestimento: gli spessori dello strato di rame, dello strato di nichel e dello strato decorativo potrebbero non soddisfare i requisiti o potrebbero non essere uniformi.Differenze del substrato: i componenti in lega di zinco pressofusa possono contenere fori o pori dovuti alla sabbia, che diventano vie di corrosione.Trattamento post-applicazione mancante: la mancata applicazione di agenti sigillanti (strato di finitura) o di strati di passivazione aumenta la porosità del rivestimento.Differenze nelle procedure di prova: gli angoli di posizionamento del campione, la densità di carico della camera e le velocità di deposizione dello spray non sono standardizzati.D5. Quali sono le differenze fondamentali nelle prestazioni in nebbia salina tra substrati in lega di zinco, ottone e acciaio inossidabile?SubstratoCaratteristiche della nebbia salinaLega di zinco (Zamak)È la soluzione più economica, ma il substrato è altamente reattivo e dipende fortemente dallo strato di galvanizzazione; i difetti del rivestimento possono facilmente causare ruggine bianca/rossa.OttoneIl substrato stesso presenta una migliore resistenza alla corrosione rispetto alla lega di zinco e può mantenere una maggiore durata anche senza placcatura; adatto per design di alta gamma non placcati o con placcatura leggera.Acciaio inossidabile (304/316)La massima resistenza alla corrosione del substrato; può essere utilizzato direttamente o solo rivestito con PVD; l'acciaio inossidabile 316 può raggiungere prestazioni superiori a 500 ore.D6. Quali sono le differenze tra i rivestimenti PVD e la galvanica tradizionale in termini di prestazioni nei test di nebbia salina?Galvanostegia tradizionale: si basa su un meccanismo di "barriera + protezione sacrificale" tramite molteplici strati di rivestimento metallico. Ha costi inferiori e una maggiore varietà di colori, ma i rivestimenti contengono pori microscopici, il che rende le prestazioni in nebbia salina fortemente dipendenti dal controllo del processo.Rivestimento PVD: forma una pellicola ceramica/metallica densa tramite deposizione sotto vuoto, con porosità estremamente bassa. Generalmente offre una migliore resistenza alla nebbia salina e all'usura; tuttavia, le opzioni di colore sono più limitate, i costi sono più elevati e i requisiti di planarità della superficie del substrato sono molto stringenti.I due processi non si escludono a vicenda: l'hardware di fascia alta spesso adotta un processo combinato di "strato di base galvanizzato + strato superiore PVD".D7. È possibile equiparare direttamente i risultati dei test in nebbia salina alla durata effettiva di un prodotto?Risposta: No. Il test in nebbia salina è un test comparativo accelerato. Un test di laboratorio di 48 ore non equivale a 48 giorni di utilizzo effettivo.Viene utilizzato principalmente per:Confronta i livelli di resistenza alla corrosione di diversi sistemi o fornitori di galvanica;Verificare che la produzione di massa rimanga coerente con il campione di riferimento approvato;Escludere i processi palesemente difettosi.Nell'utilizzo reale, gli effetti dell'usura, del sudore, dell'esposizione ai raggi ultravioletti e delle variazioni di temperatura sull'hardware differiscono da quelli riscontrati in condizioni di nebbia salina. Pertanto, i progetti di fascia alta spesso richiedono ulteriori test artificiali di sudorazione, test di usura e test di adesione.D8. Oltre al test di nebbia salina, quali altri test di supporto sono solitamente richiesti per gli accessori delle borse?Tipo di testScopoStandard comuniTest del sudore artificialeSimula la corrosione e lo scolorimento causati dal contatto con le maniISO 3160-2, formule definite dal clienteTest di adesioneVerifica se i rivestimenti sono soggetti a scrostamentoprova di taglio incrociato, prova del nastro, prova di flessioneTest di usura/attritoValuta la resistenza durante il contatto quotidianoTest di attrito alternato, test del nastro RCAProva di durezzaConferma la resistenza ai graffi superficialiTest di durezza della matita, test di durezza VickersProve di trazione/coppiaVerifica la resistenza meccanica dei componenti portanti (anelli a D, moschettoni).Definito dal cliente (in genere 30–80 kg)Test di cicloValuta la durata di vita delle serrature e delle chiusure a molla dopo ripetuti cicli di apertura e chiusura.5.000–10.000 cicli ConclusioneLa resistenza alla corrosione degli accessori per borse non può mai essere valutata semplicemente in base al loro aspetto lucido o al loro peso. I test in nebbia salina NSS forniscono un parametro di riferimento unificato per il confronto, lo spessore della galvanizzazione offre indicatori fisici misurabili e la progettazione di sistemi di galvanizzazione multistrato riflette la profondità delle capacità produttive di un fornitore.Per le fabbriche di borse e i vari fornitori di servizi OEM per borse, l'implementazione di capacità di collaudo interne basate sulla norma ISO 9227 rappresenta un investimento necessario per migliorare la competitività della catena di fornitura.Per i marchi e gli acquirenti, durante lo sviluppo delle specifiche tecniche (Tech Pack), è fondamentale definire chiaramente l'ambiente di utilizzo effettivo del prodotto. Sulla base di ciò, è necessario stabilire durate ragionevoli per i test in nebbia salina e criteri di accettazione appropriati, al fine di evitare sprechi di denaro o problemi di controllo qualità causati da un approccio standardizzato. Autore
 RETE SUPPORTATA