bandiera
Casa

blog

blog

  • Cos'è lo standard CPSIA? Una guida alla personalizzazione delle borse per bambini.
    Cos'è lo standard CPSIA? Una guida alla personalizzazione delle borse per bambini. Sep 29, 2026
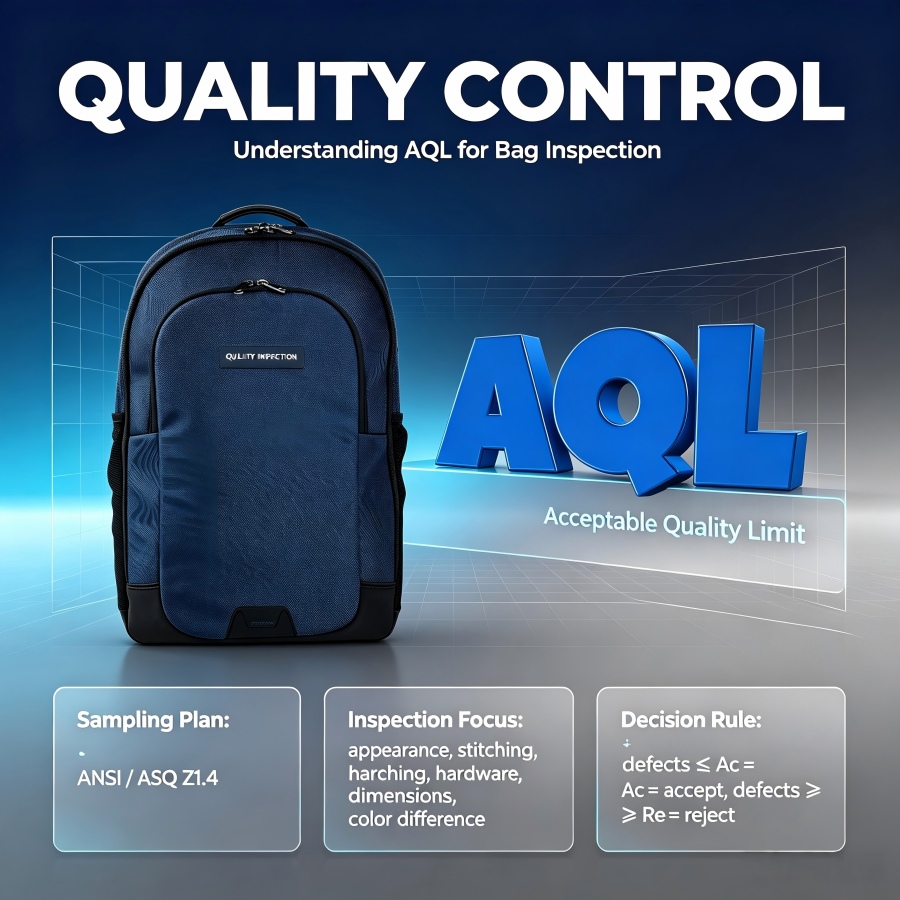
    CPSIA, acronimo di Consumer Product Safety Improvement Act, è una legge sulla sicurezza dei prodotti di consumo emanata dal Congresso degli Stati Uniti nel 2008 e applicata dalla Commissione per la sicurezza dei prodotti di consumo degli Stati Uniti (CPSCIl suo ambito normativo principale riguarda i prodotti progettati principalmente per o destinati ad essere utilizzati da bambini di età pari o inferiore a 12 anni.Per i produttori ed esportatori di borse per bambini, il CPSIA (Consumer Product Safety Act) stabilisce standard rigorosi e obbligatori. I requisiti principali includono restrizioni sul contenuto di piombo, il divieto di utilizzo di alcuni ftalati e la garanzia che i prodotti siano conformi ai requisiti applicabili in materia di prove di prestazione fisica e meccanica. Qualsiasi borsa venduta sul mercato statunitense e destinata principalmente all'uso da parte di bambini di età pari o inferiore a 12 anni deve essere sottoposta a test e certificazione da parte di un laboratorio terzo e deve essere accompagnata da un Certificato di Prodotto per Bambini (CPC) per garantirne la conformità.SommarioRequisiti di collaudo CPSIA per le borse per bambiniLinee guida per la conformità durante l'intero processo di personalizzazione delle borse per bambiniCome integriamo la conformità in ogni ciclo di produzioneErrori comuni in materia di conformità e mitigazione dei rischiDomande frequenti sulle borse per bambini OEMConclusione I. Requisiti di collaudo CPSIA per le borse per bambiniLa normativa CPSIA si applica a tutte le borse "progettate principalmente per bambini di età pari o inferiore a 12 anni", come zaini, borse scolastiche, borse per il pranzo, astucci e altri prodotti simili. I requisiti specifici per i test di base sono i seguenti: 1.1 Analisi chimiche (Requisiti fondamentali)Per i prodotti tessili e di ferramenta, i limiti misurabili veramente importanti sono quelli relativi al piombo e ai ftalati. Il piombo è regolamentato in due modi: in primo luogo, il contenuto totale nel substrato; in secondo luogo, il contenuto di piombo in qualsiasi rivestimento superficiale o vernice. Gli otto ftalati soggetti a restrizioni si applicano ai componenti plastificati, come le linguette delle cerniere in PVC, le etichette stampate e le finiture in gomma morbida.1.1 1 Contenuto principale (Sezione 101)Elemento di provaLimiteRivestimenti/Vernici (rivestimento superficiale)≤ 90 ppmSubstrato (tessuti, plastica, cerniere metalliche, bottoni, cinghie, stampe e tutti gli altri componenti accessibili)≤ 100 ppmAmbito di applicazione ed esenzioni:Questi limiti si applicano a tutti i componenti accessibili delle borse, compresi il tessuto esterno, la fodera, le linguette delle cerniere, i dispositivi di fissaggio, gli elementi decorativi, il filo da cucito e gli inchiostri da stampa. Se il prodotto contiene componenti elettronici o determinate leghe metalliche speciali, occorre prestare particolare attenzione alla conformità del loro contenuto di piombo alla norma.È opportuno sottolineare che il CPSIA fornisce una definizione chiara di "accessibilità":Se un componente è completamente ricoperto da uno strato di materiale protettivo e tale strato non si danneggia né si stacca dopo aver superato i test di utilizzo e resistenza agli abusi previsti dalla CPSC, come ad esempio test di trazione, torsione, caduta e altri, il componente interno può essere esentato dai test sul contenuto di piombo.Al contrario, se lo strato protettivo si guasta e il materiale interno viene esposto, deve essere soddisfatto il requisito di ≤ 100 ppm (ovvero, il contenuto della sostanza non deve superare 1 grammo per chilogrammo di materiale). Inoltre, per i componenti interni che non possono evitare il contatto tramite isolamento fisico, è richiesto il rigoroso rispetto delle normative, indipendentemente dal fatto che siano facilmente accessibili ai bambini.Metodi di prova: serie CPSC-CH-E1001/E1002/E1003 (screening XRF + conferma chimica a umido). Le cerniere, i bottoni, la minuteria, gli inchiostri e i materiali stampati sono aree ad alto rischio.1.1.2 Ftalati (Sezione 108)Gli 8 ftalati soggetti a restrizioni (DEHP, DBP, BBP, DINP, DIBP, DPENP, DHEXP, DCHP) sono ciascuno limitato a ≤ 0,1% (1000 ppm), il che significa che il contenuto di ciascuna sostanza non deve superare 1 grammo per chilogrammo di materiale.Ambito di applicazione ed esenzioni:Non tutti i componenti delle borse per bambini sono soggetti a questa restrizione. La Sezione 108 disciplina principalmente i giocattoli per bambini che possono essere "messi in bocca" e alcuni articoli per la cura dei bambini. Per le normali borse per bambini, come zaini e cartelle scolastiche, i test per i ftalati non sono generalmente obbligatori se il loro utilizzo previsto non include la masticazione o la suzione da parte dei bambini.Tuttavia, se una borsa contiene componenti in plastica morbida, come finestre trasparenti in PVC, manici in gomma morbida, pendenti decorativi in ​​plastica morbida, ecc., e questi componenti possono essere messi in bocca da bambini di età inferiore a 3 anni, devono essere conformi ai requisiti. Inoltre, la CPSC negli ultimi anni.Nota: se i prodotti vengono venduti anche in California, i laboratori in genere eseguono ulteriori test per il DIDP (Prop 65), per un totale di 9P. 1.2 Sicurezza meccanica e fisica (Requisiti normativi pertinenti)Test sulle piccole parti: i prodotti destinati all'uso da parte di bambini di età inferiore a 3 anni non devono contenere piccole parti staccabili (16 CFR 1501) e devono essere valutati dopo essere stati sottoposti a test di utilizzo e di resistenza agli abusi.Bordi/Punte taglienti: (FHSA / 16 CFR 1500.48/49)Pericolo di soffocamento: se sono inclusi sacchetti di plastica per l'imballaggio, è necessario fornire un'avvertenza sul pericolo di soffocamento (ulteriori requisiti si applicano ai sacchetti con una circonferenza di apertura ≥ 380 mm). 1.3 Prestazioni in termini di infiammabilitàI tessuti devono essere conformi ai requisiti della norma 16 CFR 1610 (infiammabilità dei tessuti per abbigliamento), Classe 1 o Classe 2. La maggior parte dei tessuti per zaini rientra generalmente nelle categorie di esenzione, ma la determinazione specifica deve essere effettuata in base alla composizione del tessuto. 1.4 Requisiti di certificazione ed etichettatura (non si tratta di testare gli articoli, ma sono comunque obbligatori)Test di terze parti: i test devono essere condotti da un laboratorio accreditato dalla CPSC.Certificato CPC (Certificato di Prodotto per Bambini): rilasciato sulla base del rapporto di prova e richiesto per ogni spedizione.Etichetta di tracciabilità permanente (Tracking Label): deve indicare il nome del produttore/etichettatore privato, la data di produzione e le informazioni sul lotto.Dichiarazione elettronica: a partire dall'8 luglio 2026, gli importatori dovranno dichiarare elettronicamente i dati relativi ai paesi CPC/GCC tramite il sistema ACE della dogana. II. Linee guida di conformità durante l'intero processo di personalizzazione delle borse per bambini Fase 1: Definire chiaramente la classificazione del prodottoQuesta è la fase in cui è più probabile che si verifichino problemi. I costi di conformità di una "borsa per adulti" e di una "borsa per bambini" possono differire in modo significativo.I disegni animati per bambini, le taglie per bambini e i materiali di marketing che raffigurano scenari scolastici → hanno un'alta probabilità di essere classificati come prodotti per bambini;Se i materiali di marketing (inserzioni su Amazon, design delle confezioni) sono rivolti a bambini di età inferiore ai 12 anni, le piattaforme potrebbero anche richiedere la conformità al CPSIA (Consumer Product Safety Act).Si raccomanda di confermare il posizionamento del prodotto sul mercato di riferimento prima di realizzare i campioni, al fine di evitare di dover eseguire una serie completa di test aggiuntivi solo in fase di spedizione. Fase 2: Confermare i materiali conformi durante la fase di selezione dei materialiMateriali a rischio chiave Alternative conformiTessuto rivestito in PVC Rivestimento in PU ecologicoDisegni in rilievo in gomma morbida Stampa in silicone (per uso alimentare), ricamoCerniere/bottoni a pressione in metallo senza rapporti di prova Componenti di marche rinomate (YKK, SBS, ecc.).Inchiostri/coloranti di origine sconosciuta Richiedere ai fornitori di fornire schede di sicurezza o rapporti di prova. Fase 3: Organizzare i test da parte di terziSeleziona un laboratorio riconosciuto dalla CPSC, come SGS, Intertek, TÜV o BV;Processo di analisi: screening preliminare XRF per il piombo → conferma chimica per via umida se il livello supera il limite; i ftalati vengono analizzati mediante GC-MS;Un unico codice prodotto (SKU) per ogni modello di borsa e un unico report; le modifiche ai tessuti/accessori richiedono una nuova valutazione. Passaggio 4: Preparare il certificato CPC e l'etichetta di tracciamentoCertificato CPC: rilasciato sulla base del rapporto di prova, deve accompagnare ogni spedizione e deve essere conservato dall'importatore/venditore per la tenuta dei registri;Etichetta di tracciabilità permanente: il nome del produttore, la data di produzione e le informazioni relative al lotto di produzione/origine devono essere cucite o stampate all'interno del sacco;Attenzione alle tempistiche: a partire dal 2026, la dogana statunitense ha implementato un sistema di archiviazione elettronica (eFiling). Gli importatori di prodotti per l'infanzia sono tenuti a inviare i dati CPC tramite il sistema ACE e il solo certificato cartaceo non è più sufficiente. III. Come integriamo la conformità in ogni ciclo di produzione? SYNBERRY BAG adotta un sistema di controllo qualità a quattro fasi: IQC (Controllo Qualità in Ingresso), IPQC (Controllo Qualità in Processo), FQC (Controllo Qualità Finale) e OQC (Controllo Qualità in Uscita), per anticipare i punti di controllo della conformità nel processo produttivo e garantire che i materiali non conformi vengano identificati prima di essere cuciti in migliaia di prodotti finiti.Durante la fase di controllo qualità in entrata (IQC), tessuti, componenti metallici, cerniere e accessori vengono ispezionati al loro arrivo: vengono verificati i certificati di fabbrica e di laboratorio e vengono prelevati campioni per uno screening preliminare, in modo che i lotti non conformi possano essere scartati prima che i materiali raggiungano il tavolo da taglio.Durante la fase di controllo qualità in corso di produzione (IPQC), i processi di taglio, stampa e cucitura vengono monitorati per tutta la durata della produzione al fine di garantire l'utilizzo esclusivo di inchiostri e componenti approvati e di identificare tempestivamente eventuali sostituzioni non autorizzate effettuate durante la produzione.Durante la fase di Controllo Qualità Finale (FQC), le borse finite vengono ispezionate per verificarne la fattura, le dimensioni e la funzionalità, confrontandole con il campione di riferimento approvato e firmato.Infine, durante la fase di Controllo Qualità in Uscita (OQC), i cartoni imballati vengono ispezionati prima della spedizione per confermare che i rapporti di prova, le etichette di tracciabilità e le marcature dei cartoni siano pienamente coerenti con la merce. Le misure di conformità sono integrate in ogni fase, anziché essere una mera formalità superficiale. Questa è la chiave per trasformare un sistema di controllo qualità in un sistema di conformità.Durante l'intero processo di produzione della borsa, SYNBERRY BAG segue costantemente il AQL 1,5/4,0 Standard di campionamento conforme alla norma ISO 2859, che garantisce uniformità e conformità stabile per tutti i prodotti di produzione di massa. IV. Idee sbagliate comuni in materia di conformità e mitigazione del rischioDurante il processo di produzione OEM di zaini scolastici, molti proprietari di marchi hanno idee sbagliate sulla conformità alla normativa CPSIA e spesso incontrano una serie di problemi a causa della trascuratezza di dettagli importanti. Di seguito sono riportati alcuni fraintendimenti comuni e i consigli pratici per risolverli, forniti da un produttore di zaini scolastici: 4.1 Errore comune numero uno: una “versione più piccola di un prodotto per adulti” non deve essere conformeMolte aziende ritengono che, finché sulla confezione non è riportata la dicitura "solo per bambini", il prodotto possa essere esportato come prodotto per adulti. Tuttavia, la CPSC (Consumer Product Safety Commission) applica il principio dell'"uso primario". Se le dimensioni del prodotto sono chiaramente adatte a bambini di età inferiore ai 12 anni, come nel caso di mini zaini o borse a tracolla con personaggi dei cartoni animati, o se nelle immagini pubblicitarie vengono mostrati bambini che utilizzano il prodotto, quest'ultimo può comunque essere classificato come prodotto per bambini anche in assenza di una dichiarazione esplicita.Strategia di risposta: definire chiaramente il pubblico di riferimento durante la fase di progettazione del prodotto. Se il prodotto è effettivamente destinato agli adulti, evitare l'uso di immagini infantili in stile cartone animato, combinazioni di colori sgargianti e taglie per bambini. I materiali di marketing dovrebbero inoltre evitare rigorosamente l'uso di modelli bambini o di formulazioni suggestive che implichino che il prodotto sia destinato ai bambini. 4.2 Secondo equivoco: un rapporto di prova volontario fornito dal fornitore è sufficiente per lo sdoganamento.Alcuni fornitori forniscono un rapporto di prova volontario (Rapporto di prova) anziché la documentazione di conformità basata sui requisiti obbligatori del CPSIA. Sebbene laboratori rinomati possano possedere un accreditamento riconosciuto dalla CPSC, se il rapporto non fa esplicito riferimento alle sezioni pertinenti del CPSIA, come la Sezione 101 e la Sezione 108, o non copre tutti i componenti accessibili, non può essere utilizzato come base valida per il rilascio di un certificato CPC. Inoltre, i prodotti di lotti diversi e i prodotti con colori di tessuto diversi devono essere testati separatamente; un vecchio rapporto non può essere semplicemente riutilizzato.Strategia di risposta: Quando si commissionano i test, richiedere esplicitamente un rapporto di prova conforme agli standard CPSIA e assicurarsi che i campioni di prova coprano tutte le varianti di colore e materiale. Dopo aver ricevuto il rapporto, verificare attentamente i numeri degli standard di prova e i limiti applicabili, quindi preparare il certificato CPC di conseguenza. 4.3 Terzo equivoco: le etichette di tracciamento possono essere aggiunte in seguito o ignorateUn'etichetta di tracciabilità permanente (Tracking Label) è un requisito obbligatorio del CPSIA. Deve essere stampata o cucita direttamente sul prodotto e le informazioni devono essere chiare, leggibili e resistenti al lavaggio e all'abrasione. La CPSC richiede esplicitamente che le etichette di tracciabilità siano "permanenti", ovvero che non possano essere rimosse senza danneggiare il prodotto e che resistano al normale utilizzo e ai lavaggi senza diventare illeggibili o staccarsi. Semplici adesivi, cartellini o stampe facilmente cancellabili non soddisfano i requisiti.Strategia di risposta: Integrare le informazioni di tracciabilità nell'etichetta di manutenzione, nella stampa della fodera interna o nella marcatura stampata/in rilievo nelle prime fasi della produzione della borsa. Assicurarsi che l'etichetta sia posizionata in modo discreto ma facilmente individuabile, che il testo sia chiaro e leggibile e che vengano utilizzati materiali e processi resistenti all'abrasione e al lavaggio. V. Domande frequenti sulla conformità CPSIA durante la produzione OEM di borse per bambini D1: Se le mie borse sono vendute principalmente agli adulti ma vengono occasionalmente utilizzate dai bambini, devono essere conformi alla normativa CPSIA?A: Il fattore chiave è la determinazione dell'“uso primario” del prodotto. La CPSC prenderà in considerazione in modo esaustivo il design del prodotto, l'imballaggio, il marketing e i materiali promozionali, nonché la percezione dei consumatori. Se il prodotto è chiaramente destinato a bambini di età inferiore ai 12 anni in termini di dimensioni, motivi (come personaggi dei cartoni animati) o design funzionale, o se i bambini sono raffigurati nelle inserzioni o nelle pubblicità online o se i materiali di marketing suggeriscono scenari di utilizzo da parte dei bambini, è molto probabile che il prodotto venga classificato come prodotto per bambini, anche se non è esplicitamente etichettato come “solo per bambini”, e pertanto dovrà essere conforme al CPSIA. Se il gruppo target è effettivamente costituito da adulti, il design del prodotto e il marketing dovrebbero essere rigorosamente non orientati ai bambini per evitare una classificazione errata. D2: La stessa borsa deve essere testata separatamente in diversi colori?R: Sì. La conformità al CPSIA segue il principio "un prodotto, un test", ma più precisamente, "una formulazione del materiale, un test". Se le borse di colori diversi utilizzano tessuti e accessori dello stesso lotto e con la stessa formulazione (con la sola differenza del masterbatch del colore), e il fornitore può fornire prove che dimostrino la coerenza della composizione del pigmento, alcuni laboratori potrebbero consentire test combinati o valutazioni differenziate. Tuttavia, per ridurre al minimo i rischi, soprattutto quando i colori coinvolgono fornitori diversi o materiali diversi (come finiture lucide rispetto a opache), si raccomanda di campionare e testare separatamente ogni combinazione colore/materiale significativamente diversa per garantire che tutte le varianti siano conformi ai limiti per piombo e ftalati. D3: Il certificato CPC può essere rilasciato dal produttore stesso?A: Il certificato CPC deve essere rilasciato dall'importatore statunitense o dal produttore nazionale, ma il suo contenuto deve basarsi su risultati di test qualificati rilasciati da un laboratorio di terze parti accettato dalla CPSC. Un produttore non può rilasciare un CPC basandosi esclusivamente sui propri rapporti interni di controllo qualità. Il certificato deve includere informazioni sul prodotto, un elenco delle normative di sicurezza applicabili, un riepilogo dei risultati dei test, informazioni sul laboratorio di prova e i recapiti della persona che rilascia il certificato. Sebbene il certificato sia firmato dal proprietario del marchio o dall'importatore, la sua validità legale dipende interamente dai dati di test di terze parti a supporto. D4: Se la mia borsa ha accessori rimovibili, questi accessori devono essere testati separatamente?R: Sì. La normativa CPSIA richiede il collaudo di tutti i "componenti accessibili". Se un accessorio viene venduto come parte della borsa e può staccarsi dopo un normale utilizzo o una prova di resistenza agli urti, diventando accessibile a un bambino, sia l'accessorio stesso che i suoi componenti di fissaggio devono essere conformi ai limiti per piombo e ftalati. Se si determina che l'accessorio ha una funzione di giocattolo indipendente, potrebbe anche essere soggetto ai test più rigorosi previsti dalla norma ASTM F963 per i giocattoli. Si raccomanda di considerare l'accessorio come parte integrante della borsa durante le fasi di progettazione e collaudo per una valutazione completa, oppure di verificarne separatamente la conformità. D5: Quali sono i costi e le tempistiche per i test di conformità CPSIA?R: I costi delle analisi non sono fissi e dipendono dalla complessità del prodotto, dal numero e dalla tipologia dei materiali coinvolti e dalla struttura tariffaria del laboratorio selezionato. In generale, le analisi chimiche di base (piombo e ftalati) costano da diverse centinaia a diverse migliaia di dollari statunitensi. Se la borsa ha una struttura complessa e contiene diversi tipi di componenti metallici, materiali stampati o parti in plastica morbida/gomma, potrebbero essere necessari campionamenti e analisi separati, con conseguenti costi maggiori.Per quanto riguarda le tempistiche dei test, le analisi di routine richiedono solitamente 5-7 giorni lavorativi. Durante i periodi di punta o quando sono necessari test di conferma chimici complessi, il processo può estendersi fino a 10-15 giorni lavorativi. Pertanto, è necessario riservare un tempo sufficiente per i test all'inizio del progetto, al fine di evitare ritardi nella spedizione dovuti all'attesa dei referti. Sono generalmente disponibili servizi di accelerazione, ma comportano costi aggiuntivi. VI. ConclusionLa conformità al CPSIA non è solo un requisito legale per entrare nel mercato statunitense, ma anche un vantaggio competitivo fondamentale per i marchi che desiderano costruire la fiducia dei consumatori e mitigare i rischi di richiamo dei prodotti. Per i produttori ed esportatori di borse per bambini, la conformità non dovrebbe essere considerata una misura correttiva temporanea prima della spedizione; al contrario, dovrebbe essere applicata durante l'intero ciclo di vita del prodotto, dalla progettazione alla selezione dei materiali, dalla produzione alla certificazione.Il controllo della sicurezza dei materiali alla fonte, la chiara definizione del posizionamento del prodotto in fase di progettazione, l'implementazione di etichette di tracciabilità permanenti durante la produzione e il completamento di rigorosi test di terze parti e della certificazione CPC prima dello sdoganamento sono passaggi fondamentali per garantire una catena di fornitura senza intoppi. Con la piena implementazione del sistema di archiviazione elettronica eFiling nel 2026, i requisiti di trasparenza dei dati e tracciabilità della conformità diventeranno ancora più stringenti. Solo integrando la consapevolezza della conformità nelle operazioni quotidiane le aziende potranno affrontare con successo l'intensa concorrenza internazionale e raggiungere una crescita aziendale sostenibile.Synberry Bag è specializzata da oltre 30 anni in diversi servizi OEM/ODM per borse. Conosciamo a fondo gli standard e le normative internazionali, come la CPSIA, e abbiamo sviluppato sistemi di gestione della conformità e capacità di gestione della catena di fornitura consolidate. Ci impegniamo a fornire ai clienti di tutto il mondo soluzioni complete che coprono ogni fase, dalla progettazione e sviluppo alla produzione e fabbricazione.   Autore       
  • Come vengono realizzati i tessuti antimicrobici?
    Come vengono realizzati i tessuti antimicrobici? Sep 23, 2026
    I tessuti antimicrobici vengono prodotti principalmente in tre modi: agenti antimicrobici come ioni d'argento, rame e zinco vengono miscelati alla materia prima durante la fase di produzione delle fibre, conferendo alla fibra stessa proprietà antimicrobiche; una finitura antimicrobica viene applicata dopo la tessitura del tessuto, tramite processi di imbottitura o rivestimento; oppure un rivestimento o una pellicola contenente principi attivi antimicrobici viene laminata sulla superficie del tessuto. Inoltre, le fibre naturali come il bambù e la canapa presentano intrinseche proprietà batteriostatiche. Se vi è mai capitato di leggere le etichette mentre sceglievate una borsa da palestra, uno zaino o una valigia, probabilmente vi sarete imbattuti in termini come "tessuto antimicrobico", "resistente agli odori" o "fodera antibatterica". Ma cosa significano realmente queste diciture? In qualità di produttore di borse OEM/ODM, Synberry lavora quotidianamente con tessuti antimicrobici. In questo articolo, analizziamo il principio, i vantaggi e gli svantaggi, i requisiti di conformità e le applicazioni pratiche di ciascun processo nella produzione di borse personalizzate. ContenutoI. Tessuti antimicrobici: definizione e limiti tecniciII. Quattro processi di produzione per tessuti antimicrobiciIII. Controllo qualità e standard di prova: come verificare la resistenza antimicrobica dei tessutiIV. Conformità normativa per i tessuti antimicrobiciV. Applicazioni pratiche dei tessuti antimicrobici nella produzione di borseIV. Domande frequenti (FAQ)VII. Conclusione I. Tessuti antimicrobici: definizione e limiti tecniciIl tessuto antimicrobico è un tessuto che è stato trattato o prodotto in modo speciale per inibire la crescita di microrganismi come batteri, funghi e muffe. Invece di mascherare gli odori, il suo scopo è ridurre i microrganismi che li causano alla fonte. Spesso si confondono due concetti che necessitano di essere chiariti prima:Antimicrobico ≠ resistente agli odori. I tessuti resistenti agli odori solitamente mascherano gli odori assorbendo o neutralizzando le molecole responsabili, mentre i tessuti antimicrobici inibiscono la riproduzione dei batteri che causano i cattivi odori alla fonte. Le due caratteristiche sono spesso combinate, ma il trattamento antimicrobico offre un effetto più duraturo nel tempo.Antimicrobico ≠ battericida. "Batteriostatico" significa inibire la riproduzione dei microrganismi, mentre "battericida" significa ucciderli. La maggior parte delle funzioni antimicrobiche dei tessuti rientra nella categoria batteriostatica: il meccanismo consiste nell'impedire ai batteri di colonizzare e proliferare sulla superficie del tessuto, piuttosto che ucciderli attivamente. Comprendere questa distinzione è fondamentale per scegliere gli standard di prova appropriati e interpretare correttamente i rapporti di prova.  II. Quattro processi di produzione per tessuti antimicrobici1. Trattamento a livello delle fibre (protezione integrata)Questo è uno dei processi più duraturi: il trattamento viene applicato allo stadio della fibra o del filato, prima della tessitura. Gli agenti antimicrobici (come composti di argento, rame e zinco) vengono aggiunti direttamente al polimero durante l'estrusione della fibra.Principio: Gli ioni d'argento (Ag+) si legano alle pareti cellulari batteriche e ne compromettono la funzione. A livello meccanicistico, gli ioni d'argento si legano alle proteine ​​contenenti zolfo presenti sulla membrana cellulare, alterando la struttura della parete cellulare e interferendo con la replicazione del DNA e l'attività degli enzimi metabolici, portando infine alla morte del batterio. I batteri Gram-positivi, come lo Staphylococcus aureus, presentano uno strato di peptidoglicano più spesso e una superficie carica negativamente, il che li rende più propensi ad assorbire gli ioni Ag+ caricati positivamente, che distruggono la parete cellulare e uccidono le cellule. Poiché gli agenti antimicrobici risiedono all'interno della fibra anziché sulla sua superficie, non vengono facilmente eliminati con il lavaggio.Effetto: Protezione di lunga durata che resiste a lavaggi ripetuti e all'uso quotidiano intenso: ideale per borse ad alte prestazioni. 2. Finitura dei tessuti (Trattamento di rivestimento superficiale)Un altro approccio comune consiste nell'applicare una finitura antimicrobica dopo la tessitura del tessuto. Il tessuto passa attraverso un bagno di impregnazione o dei rulli di rivestimento per assorbire l'agente di finitura, quindi viene asciugato e polimerizzato ad alta temperatura. I comuni agenti di finitura includono:Composti a base di argento (ad esempio, cloruro d'argento, nano-argento)Composti di ammonio quaternario ("quat")Antimicrobici naturali come il chitosano (derivato dai gusci dei crostacei) o gli oli essenziali vegetali Nota: la finitura ha un costo inferiore, ma la sua resistenza al lavaggio è inferiore rispetto al trattamento a livello di fibra: le prestazioni diminuiscono gradualmente a ogni ciclo di lavaggio. 3. Rivestimenti antimicrobici e laminazionePer l'industria delle borse, questo è l'approccio più pratico e diffuso. Un sottile rivestimento o pellicola antimicrobica viene laminato sulla fodera o sul tessuto esterno della borsa, spesso nella stessa fase di produzione in cui viene applicato un rivestimento impermeabile o un rivestimento in PU. Grazie alla possibilità di integrarsi direttamente nelle linee di produzione esistenti, risulta estremamente conveniente e scalabile per la produzione personalizzata ad alto volume. 4. Fibre naturalmente antimicrobicheAlcune fibre sono intrinsecamente antimicrobiche e non richiedono additivi chimici:Le fibre di canapa e bambù contengono componenti batteriostatici presenti in naturaLa lanolina presente nella lana offre una lieve attività antimicrobica. È opportuno precisare che la fibra agli ioni di rame, sebbene comunemente utilizzata nei tessuti antimicrobici, è una fibra artificiale modificata con ioni di rame incorporati al suo interno durante la filatura, e non una fibra naturale. Le fibre naturali utilizzate da sole solitamente non soddisfano i rigorosi standard antimicrobici, ma possono essere combinate con altri processi risultando al contempo attraenti per i consumatori attenti all'ambiente. In pratica, si adotta spesso una combinazione di "fibra naturale + finitura antimicrobica fisica".  III. Controllo qualità e standard di prova: come verificare la resistenza antimicrobica dei tessutiUn tessuto deve superare test standardizzati prima di poter essere definito a pieno titolo "antimicrobico". Gli standard più frequentemente citati includono:• AATCC 100 (standard statunitense per i test antibatterici sui tessuti): utilizza il metodo della fiasca agitata per calcolare il tasso antibatterico a 24 ore. Nella pratica commerciale, un tasso antibatterico ≥90% è comunemente utilizzato come soglia di efficacia; questo valore non è un criterio obbligatorio di superamento/fallimento nel testo dello standard.• ISO 20743 (norma internazionale per la valutazione dell'attività antibatterica): utilizza il metodo di assorbimento quantitativo per determinare il valore dell'attività antimicrobica. Il settore concorda generalmente su R ≥ 2,0 (una riduzione di 2 log) come soglia commerciale di efficacia; tale soglia non è tuttavia una disposizione obbligatoria della norma.• JIS L 1902 (Standard Industriale Giapponese): copre sia i metodi quantitativi (assorbimento della sospensione batterica) che qualitativi (zona di inibizione). Lo standard è stato infatti rivisto a partire dalla norma ISO 20743 e i metodi di prova quantitativi dei due standard sono coerenti. Un aspetto fondamentale da considerare riguardo a questi standard è che i tre standard differiscono per organismi di prova, metodi di inoculazione, tempi di contatto e modalità di espressione dei risultati, pertanto non possono essere confrontati direttamente. Ad esempio, AATCC 100 esprime i risultati come percentuale di riduzione, ISO 20743 come valore di attività antimicrobica (riduzione logaritmica) e JIS L 1902 può includere sia zone di inibizione qualitative che valori di attività quantitativa. I marchi dovrebbero scegliere uno standard di prova in base al proprio mercato di riferimento e alle esigenze dei clienti. Questi test valutano l'efficacia misurando la riduzione logaritmica dei batteri. Ad esempio, "uccide il 99,9% dei batteri" corrisponde a una riduzione di 3 logaritmi contro Staphylococcus aureus o E. coli, con un tempo di contatto di prova tipicamente di 18-24 ore. I test di durabilità vengono eseguiti con cicli di lavaggio conformi alla norma ISO 6330. La norma ISO 6330 definisce solo la procedura di lavaggio e non stabilisce una soglia di superamento per le prestazioni antimicrobiche; tuttavia, le specifiche interne di molti marchi e alcuni standard di settore richiedono che venga mantenuto almeno l'80% del tasso antibatterico dopo 50 lavaggi, una soglia tecnica concordata tra i clienti e il settore.  IV. Conformità normativa per i tessuti antimicrobiciQuesto è il passaggio più facilmente trascurabile, ma al contempo il più importante, nelle decisioni di acquisto. I tessuti antimicrobici sono soggetti a normative specifiche in tutti i principali mercati del mondo: i tempi in cui si lanciava un prodotto basandosi unicamente sulla parola "antimicrobico" sono finiti. 1. Unione Europea: Il Regolamento sui prodotti biocidi (BPR)Il regolamento UE sui prodotti biocidi (BPR, UE n. 528/2012) è entrato in vigore il 1° settembre 2013, assoggettando formalmente a regolamentazione gli "articoli trattati con prodotti biocidi". In base al Regolamento sui prodotti biocidi (BPR), i tessuti trattati con agenti antimicrobici venduti nel mercato UE devono essere trattati esclusivamente con sostanze attive approvate. Ancora più importante, se la funzione antimicrobica è dichiarata come funzione primaria del prodotto, quest'ultimo può essere classificato come "prodotto biocida" anziché come "articolo trattato", il che comporta una procedura di autorizzazione più rigorosa. Attualmente, alcune sostanze attive tradizionali a base di argento sono in fase di valutazione presso l'ECHA (Agenzia europea per le sostanze chimiche) e rischiano di non essere approvate. Non tutte le tecnologie a ioni d'argento saranno vietate; l'industria sta sviluppando attivamente soluzioni antimicrobiche alternative conformi al Regolamento sui biofarmaci (BPR). 2. Stati Uniti: FIFRA e EPANegli Stati Uniti, i prodotti trattati con proprietà antimicrobiche sono regolamentati dal Federal Insecticide, Fungicide, and Rodenticide Act (FIFRA). Ai sensi del FIFRA, i prodotti che uccidono o respingono batteri o germi sono considerati pesticidi e devono essere registrati presso l'EPA prima di poter essere commercializzati. Tuttavia, il FIFRA prevede un'esenzione per gli "articoli trattati": se l'agente antimicrobico viene utilizzato esclusivamente per proteggere l'articolo stesso (ad esempio, impedendo al tessuto di deteriorarsi o di sviluppare odori dovuti all'attività microbica) e non vengono fatte dichiarazioni relative alla salute pubblica (come "previene la diffusione di batteri" o "riduce l'esposizione ai virus"), l'articolo può essere esentato dalla registrazione. I prerequisiti sono che la sostanza attiva antimicrobica stessa sia già registrata presso l'EPA per l'uso previsto e che il prodotto non faccia dichiarazioni che vadano oltre l'ambito dell'esenzione. 3. Altre normative pertinentiOltre al BPR e al FIFRA, meritano attenzione anche i seguenti aspetti:• Il regolamento REACH dell'UE limita le sostanze chimiche utilizzate negli agenti antimicrobici;• La Proposition 65 della California richiede un'avvertenza sulla tossicità riproduttiva quando l'esposizione all'argento derivante da un prodotto supera la soglia di sicurezza (i requisiti pertinenti sono entrati in vigore nel 2025; i prodotti che soddisfano la soglia di esenzione sono esenti dall'avvertenza);• In base alla certificazione OEKO-TEX® STANDARD 100, le sostanze attive biocidi sono vietate nei prodotti per neonati e in altri prodotti sensibili al contatto con le mucose; per le altre classi di prodotti, le sostanze antimicrobiche biocidi conformi sono consentite a condizione che la loro valutazione tossicologica abbia esito positivo – non si tratta di un divieto generalizzato per tutte le categorie. V. Applicazioni pratiche dei tessuti antimicrobici nella produzione di borseLe diverse tipologie di sacchetti differiscono notevolmente per frequenza d'uso, metodi di pulizia e ambienti di esposizione, fattori che determinano la scelta del processo antimicrobico. In qualità di produttori OEM/ODM di sacchetti, solitamente adattiamo i processi ai seguenti tre scenari:1. Lavaggio ad alta frequenza: Borse da palestraBorse sportive e zaini scolasticiQueste borse assorbono facilmente il sudore e i consumatori si aspettano una pulizia frequente.In fase di produzione, i tessuti antimicrobici a livello di fibra (come i filati con ioni d'argento o di rame incorporati) o le finiture durevoli con trattamenti a innesto covalente rappresentano la soluzione più raccomandata. Questi processi garantiscono che il tasso antibatterico rimanga superiore all'80% anche dopo decine o addirittura centinaia di lavaggi (testato secondo la norma ISO 6330). 2. Ambienti umidi e chiusi: borse termiche/per il ghiaccio, fodere per valigie e sacchetti per scarpe.Questi sacchetti hanno interni umidi con scarsa circolazione d'aria, il che li rende altamente soggetti alla formazione di muffa e batteri che causano cattivi odori.Nella produzione, l'approccio più economico è il rivestimento antimicrobico e la laminazione. Un rivestimento contenente agenti a base di argento o di ammonio quaternario è solitamente combinato con un Rivestimenti impermeabili in PU o pellicola in TPU In un unico passaggio di laminazione, si ottengono sia la resistenza all'acqua e all'umidità che il controllo microbico. 3. Uso leggero: sacchetti omaggio promozionali, trousse per cosmetici e trousse da toiletteQuesti sacchetti sono economici e non vengono lavati frequentemente. Un'imbottitura superficiale a basso costo o una finitura a spruzzo sono sufficienti a soddisfare le esigenze batteriostatiche di base.Grazie a una perfetta corrispondenza con lo scenario di utilizzo, il tessuto antimicrobico offre il massimo valore nei prodotti per borse, bilanciando costi, durata e conformità.  IV. Domande frequenti (FAQ)D1: L'effetto antimicrobico svanisce dopo ripetuti lavaggi?R: Dipende dal processo. I trattamenti a livello delle fibre (con agenti antimicrobici incorporati) possono resistere a decine o addirittura centinaia di lavaggi; i rivestimenti superficiali e le finiture non innestate sono meno resistenti e in genere mostrano un netto calo di durata dopo 20-30 lavaggi. Le modifiche innestate (come il chitosano legato covalentemente o le finiture a base di argento) migliorano significativamente la resistenza al lavaggio. D2: I tessuti antimicrobici sono sicuri per la salute umana?R: Se conformi alle normative e utilizzati come previsto, i tessuti antimicrobici approvati sono generalmente sicuri. La chiave sta nel verificare che il tipo e il dosaggio degli agenti antimicrobici soddisfino i requisiti normativi del mercato di destinazione, come ad esempio il regolamento UE BPR/REACH, le normative statunitensi EPA/FIFRA o le relative norme giapponesi. I produttori di borse affidabili dovrebbero essere in grado di fornire la documentazione di conformità e i rapporti sui test di sicurezza. D3: Quali tipi di borse sono adatti per il tessuto antimicrobico?R: Praticamente qualsiasi borsa esposta a umidità, sudore o ambienti ricchi di batteri è adatta, tra cui borse da palestra, fodere per valigie, borse termiche, borse per scarpe, trousse per cosmetici, borse per pannolini, borse mediche e zaini scolastici. D4: Le fibre antimicrobiche naturali (come la fibra di bambù) sono migliori dei trattamenti antimicrobici chimici?A: Entrambi hanno i loro punti di forza.Le fibre naturali sono più ecocompatibili e delicate sulla pelle, ma la loro resistenza antimicrobica è limitata e, se utilizzate da sole, di solito non riescono a raggiungere le soglie di conformità commerciali previste dagli standard AATCC 100 o ISO 20743.I trattamenti chimici (come gli ioni d'argento) offrono prestazioni antimicrobiche più elevate e possono superare i test standard, ma alcuni consumatori sono preoccupati per il loro impatto ambientale, ed è necessario monitorare le tendenze normative, come la posizione del BPR (Bureau of Procurement Regulation) sulle tecnologie agli ioni d'argento.In pratica, si adotta spesso una combinazione di "fibra naturale + finitura antimicrobica conforme". D5: Quanto costa in più aggiungere la funzione antimicrobica a una borsa?R: L'aumento dei costi dipende dal tipo di agente antimicrobico, dal processo produttivo, dal peso del tessuto (GSM) e dalla quantità dell'ordine.In generale, i processi di rivestimento antimicrobico comportano costi inferiori rispetto ai tessuti antimicrobici a livello di fibra (che implicano la modifica della materia prima). L'aumento effettivo varia significativamente da progetto a progetto, pertanto consigliamo di richiedere preventivi dettagliati ai fornitori per ogni singolo progetto. Gli ordini di grandi volumi possono ammortizzare efficacemente i costi unitari. VII. ConclusioneI tessuti antimicrobici non sono frutto di magia; si basano sulla scienza dei materiali e agiscono su tre livelli: fibra, tessuto e rivestimento. Le fodere antimicrobiche agli ioni d'argento, le finiture antimicrobiche applicate tramite rivestimento e le miscele di fibre naturali presentano ciascuna vantaggi e svantaggi specifici. La soluzione migliore viene determinata combinando lo scenario di utilizzo del prodotto, le normative del mercato di esportazione e il budget del progetto.    Autore       
  • Che cosa significa la certificazione GRS?
    Che cosa significa la certificazione GRS? Sep 21, 2026
    GRS (Global Recycled Standard) è uno standard di prodotto internazionale e volontario sviluppato da Textile Exchange. Lo standard è concepito per verificare il contenuto di materiale riciclato nei prodotti e garantire la tracciabilità di tali materiali lungo l'intera catena di fornitura. Allo stesso tempo, la certificazione GRS comprende anche requisiti relativi alla responsabilità sociale, alla gestione ambientale e alle restrizioni sull'uso di sostanze chimiche, per garantire che il processo produttivo dei prodotti riciclati sia conforme agli standard ambientali ed etici. In breve, ottenere la certificazione GRS significa che il prodotto non solo contiene una certa percentuale di materiali riciclati, ma anche che l'intero processo produttivo è stato sottoposto a rigorosi audit da parte di terzi e soddisfa i requisiti di sviluppo sostenibile pertinenti. Per gli acquirenti OEM di borse, comprendere la certificazione GRS non significa solo scegliere materiali ecocompatibili, ma anche adottare una misura fondamentale per mitigare i rischi della catena di fornitura e soddisfare i requisiti di conformità del marchio. Acquistando prodotti certificati GRS, i marchi possono garantire che i fornitori a monte rispettino gli standard internazionali in ambiti quali la tracciabilità delle materie prime, la tutela dei diritti dei lavoratori e le emissioni inquinanti, affrontando così efficacemente le barriere commerciali internazionali sempre più stringenti e le aspettative dei consumatori in termini di trasparenza produttiva. Inoltre, i prodotti per borse certificati GRS possono contribuire a migliorare l'immagine del marchio, rafforzare la competitività sul mercato e fornire ai marchi una narrazione di sostenibilità più convincente. Sommario: Quali materiali sono coperti dalla certificazione GRS?Quali sono i passaggi per ottenere la certificazione GRS?Il ruolo specifico della certificazione GRS nella produzione di borseFAQConclusione 1. Quali materiali sono coperti dalla certificazione GRS?Lo standard GRS si applica a qualsiasi prodotto contenente almeno il 20% di materiali riciclati. Il suo ambito di applicazione non si limita all'industria tessile, ma si estende all'intera catena di approvvigionamento, dal recupero delle materie prime, alla lavorazione e alla produzione, fino alla distribuzione dei prodotti finiti. Secondo Textile Exchange, i materiali riciclati qualificati si dividono principalmente in due categorie: materiali riciclati post-consumo (PCR) e materiali riciclati post-industriali (PIR). Materiali riciclati post-consumo (PCR): Si tratta di rifiuti prodotti da famiglie, attività commerciali o strutture pubbliche. Questi oggetti non sono più in grado di svolgere la loro funzione originaria e vengono raccolti e riprocessati per ottenere nuovi materiali. Esempi includono bottiglie di plastica (PET) scartate e raccolte dai centri di riciclaggio, vecchi vestiti o interni di automobili dismessi. Poiché questi materiali riducono direttamente la quantità di rifiuti destinati alle discariche o all'ambiente naturale, sono generalmente considerati di maggior valore ambientale e rappresentano un aspetto chiave che i marchi enfatizzano nelle loro strategie di marketing.Materiali riciclati post-industriali (PIR): Si tratta di scarti generati durante il processo produttivo. Tali scarti non sono mai entrati nel mercato di consumo, ma vengono recuperati e riutilizzati perché non soddisfano gli standard di qualità o sono residui della produzione. Esempi includono gli scarti di tessuto derivanti dai processi di taglio nelle fabbriche tessili, i materiali di scarto provenienti dallo stampaggio a iniezione o i filati di scarto generati durante il processo di filatura. Nell'industria delle borse, i materiali certificati GRS si presentano in varie forme, tra cui principalmente:Fibre riciclate: Come il poliestere riciclato (rPET), nylon riciclato, cotone riciclato, ecc. Tra questi, il rPET è attualmente il materiale riciclato più utilizzato e deriva principalmente da bottiglie di plastica per bevande riciclate.Accessori in metallo e plastica riciclati: Anche accessori come dentini per cerniere, fibbie, ganci e altri componenti rientrano nell'ambito di applicazione se realizzati in metallo riciclato o plastica riciclata e il fornitore è in possesso di un certificato GRS valido. Lo standard GRS pone particolare enfasi sull'integrità della catena di custodia, richiedendo a tutte le aziende coinvolte nel processo produttivo – tra cui riciclatori, filature, tessiture, tintorie e tipografie, fornitori di accessori e stabilimenti di assemblaggio finale di sacchi – di ottenere la certificazione GRS. Ciò garantisce che i materiali riciclati non vengano mischiati o sostituiti durante il processo di trasferimento, assicurando così la completa tracciabilità dalla fonte al prodotto finito.  2. Quali sono i passaggi per ottenere la certificazione GRS?La certificazione GRS non è un audit una tantum, ma un processo completo che comprende la presentazione della domanda, l'audit, la certificazione e il monitoraggio continuo. Invio della candidatura: L'azienda deve presentare una domanda a un organismo di certificazione di terze parti riconosciuto da Textile Exchange e firmare i relativi accordi. L'organismo di certificazione effettuerà quindi una revisione preliminare della documentazione del sistema di gestione dell'azienda per determinare se soddisfa i requisiti di base dello standard GRS in materia di dichiarazioni sul contenuto di materiale riciclato, tracciabilità della catena di custodia, gestione ambientale e responsabilità sociale.Audit in loco: Dopo l'approvazione della revisione documentale, l'ente di certificazione organizzerà un audit in loco. Gli auditor condurranno un'ispezione approfondita delle operazioni di produzione e verificheranno la documentazione chiave, come i registri di approvvigionamento delle materie prime, i registri di produzione, i registri di inventario e i registri di smaltimento dei rifiuti. Particolare attenzione sarà dedicata alla verifica della completa tracciabilità dei materiali riciclati, dall'ingresso in magazzino alla spedizione del prodotto finito, garantendo la corretta applicazione della separazione fisica o del metodo di calcolo del bilancio di massa. Allo stesso tempo, gli auditor verificheranno anche la conformità dello stabilimento in ambiti quali la gestione delle sostanze chimiche, il trattamento delle acque reflue e la tutela dei diritti dei dipendenti.Gestione delle transazioni successive alla certificazione: Qualora durante l'audit in loco vengano rilevate non conformità, l'azienda è tenuta a completare le azioni correttive entro i termini specificati e a fornire la relativa documentazione di supporto. Solo dopo che tutte le non conformità principali saranno state risolte e quelle minori adeguatamente affrontate, l'organismo di certificazione rilascerà un Certificato di Ambito GRS (SC). È importante notare che la certificazione non implica automaticamente la conformità di ogni transazione. Quando le merci vengono consegnate tra acquirenti e venditori, di solito è necessario richiedere un Certificato di Transazione (TC) in conformità con le normative vigenti. Il TC verifica dettagli quali il nome del prodotto, la composizione, la percentuale di materiale riciclato, la quantità, l'acquirente e il venditore e la data della transazione. Inoltre, la certificazione GRS ha un periodo di validità. Generalmente, è richiesto un audit di sorveglianza annuale o una ricertificazione per garantire la conformità continua ai requisiti dello standard. Per una fabbrica di sacchetti, pianificare in anticipo il calendario delle certificazioni e coordinare la preparazione con i partner a monte e a valle è fondamentale per superare con successo il processo di certificazione. 3. Il ruolo specifico della certificazione GRS nella produzione di sacchettiNella produzione di borse, il ruolo principale della certificazione GRS è quello di garantire che ogni componente contenente materiali riciclati sia tracciabile e conforme.Tessuto, Essendo una componente fondamentale delle borse, rappresenta un punto focale della certificazione GRS.Nella selezione delle fibre riciclate, i marchi dovrebbero dare priorità ai fornitori in possesso di un certificato GRS Scope (SC) valido e richiedere il relativo certificato di transazione (TC) per verificare l'autenticità di ogni lotto di materiali.In termini di accessori, Cerniere e fibbie vengono spesso trascurate, ma sono elementi cruciali per la tracciabilità della catena di approvvigionamento. Le cerniere in metallo riciclato o le fibbie stampate a iniezione contenenti plastica riciclata, se dichiarate conformi allo standard GRS, devono essere prodotte da produttori certificati. Poiché gli accessori vengono utilizzati in quantità relativamente ridotte ma sono disponibili in un'ampia varietà di tipologie, i produttori professionali di borse in genere stabiliscono registri rigorosi per l'approvvigionamento degli accessori, distinguendo chiaramente tra accessori riciclati e non riciclati per evitare la miscelazione dei materiali sulla linea di produzione. Per i materiali di riempimento, come il cotone riciclato o le fibre sintetiche riciclate, è altresì necessario verificare la percentuale di contenuto riciclato e le qualifiche dei fornitori a monte. Nella fase di assemblaggio del prodotto finito, La fabbrica OEM di borse deve implementare rigorose misure di separazione fisica o utilizzare un sistema di bilancio di massa approvato per impedire che i materiali riciclati vengano mischiati con i materiali convenzionali. Anche la gestione dei rifiuti durante il processo produttivo deve essere conforme ai requisiti di gestione ambientale GRS per garantire che i rifiuti vengano gestiti correttamente. In definitiva, solo quando tutti i componenti dispongono di documentazione conforme e di registri di produzione completi e verificabili, le borse finite possono essere riconosciute come prodotti certificati GRS e può essere rilasciato il relativo certificato di conformità. Pertanto, una gestione accurata dell'intero processo, dalla progettazione e selezione dei materiali alla produzione e fabbricazione, è la garanzia fondamentale per ottenere la conformità GRS per le borse. Di seguito sono riportate alcune raccomandazioni per i marchi in merito alla selezione e all'applicazione dei tessuti GRS:MaterialeMaturità della catena di approvvigionamentoTipi di borse adattiConsiderazioni chiave per gli acquistiPoliestere riciclato (rPET)Alto – Sistema di certificazione consolidato, ampia offerta e numerose tessiture certificate.Zaini, borse per laptop, borse da viaggio, borse tote, fodere per borse termiche, sacchetti regalo promozionaliMiglior rapporto qualità-prezzo; buona resistenza e stabilità del colore; ampia disponibilità a magazzino e vasta gamma di opzioni.Nylon riciclato (come ECONYL®)Mezzo – Ampia copertura di certificazioneZaini per attività all'aperto, borse da viaggio, borse funzionali di alta gamma, borse a mano di alta gamma, borse sportive e per il fitness.Tintura ad alta resistenza e dai colori vivaci; disponibilità limitata a magazzino, con quantitativi minimi d'ordine (MOQ) e prezzi unitari più elevati; adatta ad applicazioni soggette a forte usura.Cotone riciclatoMezzo – Sistema maturo, ma le fibre corte limitano il contenuto riciclato al 100%.Borse tote in tela, borse per la spesa, borse a tracolla casual, sacchetti antipolvereMorbido al tatto e con una forte attenzione alla sostenibilità; resistenza al bagnato relativamente inferiore e opzioni di colore limitate; spesso miscelato con rPET o cotone vergine.Polipropilene (PP) riciclatoMezzo – Comunemente utilizzato sotto forma di tessutoBorse per la spesa intrecciate, borse tote laminate, borse per la spesa da supermercatoBuone prestazioni di stampa e basso costo; sensazione al tatto relativamente rigida; per i prodotti laminati, è necessario verificare la conformità dell'adesivo Oltre ai materiali più comuni menzionati in precedenza, le aziende dovrebbero prestare attenzione anche all'equilibrio tra prestazioni fisiche e caratteristiche ambientali nella scelta dei materiali. Ad esempio, sebbene il poliestere riciclato offra un buon rapporto costo-efficacia, per le borse di alta gamma i marchi potrebbero preferire tessuti riciclati con una particolare sensazione al tatto o proprietà funzionali. In questi casi, la fattibilità e i tempi di sviluppo di soluzioni personalizzate dovrebbero essere discussi in anticipo con i fornitori. Per quanto riguarda il nylon riciclato, pur offrendo prestazioni eccellenti, il suo costo più elevato e i tempi di consegna più lunghi richiedono che i marchi siano coinvolti nella pianificazione della catena di fornitura fin dalle prime fasi dello sviluppo del prodotto, per garantire che il progetto venga consegnato nei tempi previsti. 4. Domande frequentiD1: Qual è la differenza tra GRS e RCS?A: GRS è più completo. Oltre al contenuto riciclato, pone l'accento anche su sostanze chimiche, gestione ambientale e responsabilità sociale. RCS si concentra in modo più specifico sulle dichiarazioni relative al contenuto riciclato. Quando i clienti richiedono solo la prova della percentuale di contenuto riciclato, RCS può essere sufficiente; quando i clienti richiedono una maggiore responsabilità nella catena di fornitura, GRS è generalmente più riconosciuto. D2: Qual è la relazione tra la certificazione GRS e la percentuale di materiali riciclati?A: La certificazione GRS prevede requisiti precisi in merito al contenuto di materiale riciclato. Un prodotto deve contenere almeno il 20% di materiali riciclati per ottenere la certificazione GRS.Le indicazioni riportate in etichetta variano anche a seconda del contenuto riciclato:Quando il contenuto di materiale riciclato è compreso tra il 20% e il 94%, il prodotto può essere etichettato come "GRS Blended".Quando il contenuto di materiale riciclato raggiunge il 95%-100%, il prodotto può essere etichettato come “GRS 100”.È importante sottolineare che questa percentuale si riferisce alla proporzione in peso e considera solo la parte di materia prima riciclata certificata, escludendo i componenti non fibrosi come coloranti e ausiliari. Per i marchi di borse, definire chiaramente questa percentuale contribuisce a garantire affermazioni di marketing accurate e ad evitare rischi di non conformità derivanti da una sovrastima dei benefici ambientali. D3: La certificazione GRS copre il cotone biologico o i materiali di origine biologica?R: No. Lo standard GRS si applica specificamente ai materiali "riciclati", ovvero materiali recuperati e lavorati da rifiuti post-consumo o post-industriali.Il cotone biologico è una coltura naturale. Pur essendo in linea con i principi ambientali, la certificazione di sostenibilità di riferimento è la certificazione GOTS.I materiali di origine biologica (come il PLA) derivano da risorse rinnovabili anziché da rifiuti riciclati e sono generalmente regolamentati da altri standard specifici, come ISCC PLUS. D4: I prodotti GRS sono più costosi? Perché?R: In generale, sì. Materiali riciclati certificati, gestione dedicata dei lotti, documentazione e costi di tracciabilità, test e variazioni tra i lotti possono tutti far aumentare i costi. Tuttavia, preventivi ragionevoli dovrebbero riflettere in modo trasparente questi fattori. Un preventivo "GRS" insolitamente basso potrebbe invece sollevare dubbi sulla possibile compromissione della tracciabilità e del controllo qualità. D5: Se un'azienda possiede un certificato GRS, può utilizzare il logo GRS su ogni ordine?R: Non necessariamente. Dipende dal fatto che l'ambito del certificato copra i materiali e i processi pertinenti, se il contenuto riciclato soddisfi i requisiti, se la catena di transazione sia completa e se sia possibile rilasciare un Certificato di Transazione per l'ordine. Il certificato stabilisce l'idoneità, mentre la conformità per ogni singolo lotto richiede anche una documentazione completa. D6: Se la fabbrica che produce il prodotto finito non possiede la certificazione GRS, il marchio può comunque utilizzare il logo GRS?R: No. La certificazione GRS segue il principio della catena di custodia della catena di fornitura e lo stabilimento di assemblaggio del prodotto finito deve possedere un certificato di ambito GRS (SC) valido per essere riconosciuto come unità di produzione GRS conforme. Se lo stabilimento di produzione delle borse non è certificato, anche se i tessuti e gli accessori utilizzati possiedono tutti certificati di transazione (TC) conformi, il prodotto finito non può ottenere il riconoscimento ufficiale GRS e il marchio non può apporre un'etichetta GRS sul prodotto né utilizzare il marchio GRS a scopo promozionale. Inoltre, uno stabilimento non certificato non può rilasciare certificati di transazione validi ai clienti a valle, con conseguente interruzione della tracciabilità della catena di fornitura. 5. ConclusionLa certificazione GRS non è solo un "passaporto" per l'industria delle borse per accedere ai mercati ecocompatibili, ma anche un fondamento essenziale per le aziende che desiderano costruire una catena di fornitura competitiva e sostenibile. Per gli acquirenti di zaini e borse prodotti da aziende OEM, acquisire una conoscenza approfondita dello standard GRS significa passare da una conformità passiva a una gestione proattiva. Richiede agli acquirenti di guardare oltre il prezzo e i tempi di consegna di un singolo prodotto finito ed estendere la loro attenzione a ogni anello della catena di fornitura a monte, instaurando partnership a lungo termine basate sulla trasparenza dei dati e sulla fiducia. 
  • Che cosa significa la certificazione LWG?
    Che cosa significa la certificazione LWG? Sep 17, 2026
    La certificazione LWG (Leather Working Group) indica che una conceria ha superato uno degli audit indipendenti più riconosciuti nel settore della pelletteria, verificando che rispetti gli standard internazionali in materia di tutela ambientale, gestione delle sostanze chimiche, tracciabilità della catena di approvvigionamento e altro ancora. Per gli acquirenti B2B che si riforniscono di borse in pelle, la certificazione LWG segnala fornitori affidabili e conformi, qualificati per l'accesso ai mercati globali e riduce efficacemente i rischi della catena di approvvigionamento. In poche parole, la certificazione LWG funge da credenziale di "produzione responsabile" per la lavorazione della pelle. Non si tratta semplicemente di uno slogan di marketing; è un requisito fondamentale per la selezione dei fornitori, richiesto dai marchi internazionali e destinato ai mercati europei e americani. I marchi devono concentrarsi non solo sulla qualità del prodotto, ma anche sulla conformità della catena di fornitura e sullo sviluppo sostenibile. Nella valutazione dei produttori di articoli in pelle, la conformità dei materiali dovrebbe essere considerata un parametro di valutazione chiave. Questo articolo offre un'analisi completa della certificazione LWG dal punto di vista degli acquisti B2B. I. Che cos'è LWG? Fondato nel 2005, il Leather Working Group (LWG) è una coalizione industriale senza scopo di lucro, lanciata congiuntamente da marchi e concerie internazionali tra cui Nike, Adidas, IKEA, Timberland, Clarks e Marks & Spencer. La sua missione principale è sviluppare e implementare standard globali unificati per la verifica ambientale delle concerie. Nota importante: la LWG si applica esclusivamente alla vera pelle animale. Pelle sintetica e PU I materiali artificiali non rientrano nell'ambito di competenza di LWG; per questi materiali è necessario fare riferimento a standard di sostenibilità alternativi. Inoltre, LWG effettua audit sugli stabilimenti di produzione, non sui prodotti finiti o sui singoli lotti di materiale. La certificazione copre gli operatori a monte della filiera, come concerie e commercianti di pelle, ma non certifica le borse finite. II. Livelli di certificazione: Oro, Argento, Bronzo e il loro valore commerciale L'attuale Protocollo 7.2 utilizza un sistema di punteggio di 100 punti con quattro livelli distinti, ognuno dei quali comporta diverse implicazioni per le strategie di approvvigionamento: LivelloIntervallo di punteggioSignificato per gli acquirentiOro≥85Prestazioni ambientali di altissimo livello. Ideale per marchi di lusso e rivenditori di fascia alta; eccellente materiale di supporto per la rendicontazione ESG aziendale.Argento75-84Soddisfa i requisiti della maggior parte dei marchi globali. Costituisce la soglia di base per l'ingresso nelle principali catene di fornitura.Bronzo65-74Conformità di base. Sempre più insufficiente a soddisfare i requisiti dei clienti di marchi leader.Verificato50-64Audit completato ma nessuna medaglia assegnata. La maggior parte dei marchi non riconosce questo stato come conformità; gli acquirenti devono condurre un'attenta due diligence. Note: I certificati delle concerie sono generalmente validi per 24 mesi, mentre i certificati dei commercianti per 12 mesi, in base alle date stampate sul certificato stesso. Le verifiche periodiche sono obbligatorie alla scadenza. Collaborare con fornitori con rating Oro o Argento significa lavorare con fornitori in grado di garantire prestazioni stabili a lungo termine e un miglioramento continuo, anziché con coloro che si conformano solo per verifiche una tantum. Oltre alle soglie di punteggio totale, ogni capitolo chiave dell'audit deve raggiungere i parametri di riferimento specifici per il livello di accreditamento Oro/Argento/Bronzo. Una prestazione insufficiente in una singola sezione critica non può essere compensata da punteggi elevati in altre e comporterà un abbassamento diretto del livello di medaglia finale.  III. Cosa valuta concretamente un audit LWG? LWG è molto più di una semplice ispezione ambientale di routine: fornisce una valutazione olistica delle operazioni di fabbrica attraverso circa 17 moduli di audit, secondo il protocollo attuale. Ciascuno dei componenti elencati di seguito ha un impatto sulla stabilità della catena di approvvigionamento: 1. Gestione ambientaleTrattamento delle acque reflue, emissioni atmosferiche, smaltimento dei rifiuti solidi, efficienza energetica ed emissioni di carbonio. Questo aiuta a confermare che gli stabilimenti siano in grado di superare le ispezioni ambientali previste dalle normative e di evitare arresti della produzione che causano interruzioni della fornitura. 2. Gestione dei prodotti chimiciVerifica che l'utilizzo di sostanze chimiche in fabbrica sia conforme all'elenco MRSL ZDHC (Zero Discharge of Hazardous Chemicals) e test per sostanze soggette a restrizioni come il cromo esavalente e la formaldeide. Il modulo chimico di LWG fa riferimento al quadro normativo ZDHC. La conformità in questo ambito supporta direttamente i requisiti di esportazione e riduce i rischi di rigetto della merce e di sanzioni. Nota supplementare: il Protocollo 7.1 impone agli stabilimenti di implementare il sistema di gestione delle sostanze chimiche ZDHC Livello 3. Il possesso di un certificato ZDHC Livello 3 non è sufficiente; è necessaria l'implementazione completa del processo in loco. 3. Tracciabilità della catena di approvvigionamentoTracciabilità dell'origine, della tipologia e del luogo di provenienza delle pelli grezze. Questo costituisce il requisito fondamentale per conformarsi al Regolamento UE sui prodotti non deforestati (EUDR) e per dimostrare la provenienza legale delle materie prime. 4. Responsabilità socialeOrario di lavoro, salari, salute sul lavoro e sicurezza antincendio. Il Protocollo 7 del LWG include un capitolo dedicato all'audit sociale, sebbene gli venga attribuito un peso relativamente basso. Il LWG accetta i risultati di audit sociali preesistenti di terze parti, come BSCI e SMETA, per evitare audit ridondanti nelle fabbriche. 5. Sistemi di governanceL'esistenza di meccanismi di miglioramento continuo e di un monitoraggio regolare. Questi criteri aiutano gli acquirenti a valutare la maturità operativa dei fornitori e il potenziale di collaborazione a lungo termine. Avvertenza importante: sebbene spesso descritto come un "controllo sanitario completo" per gli stabilimenti produttivi, LWG non copre tutti gli aspetti della sostenibilità. Il benessere degli animali, la deforestazione a livello aziendale e il pieno rispetto dei diritti dei lavoratori (ad esempio, libertà di associazione, contrattazione collettiva) non rientrano nell'ambito di applicazione diretto dell'audit LWG. Gli acquirenti dovrebbero integrare i risultati dell'audit LWG con altri standard e strumenti di due diligence. Per gli acquirenti, un report di audit LWG funge da controllo completo dello stato di salute operativo degli stabilimenti. Consente di identificare rapidamente i fornitori ad alto rischio e quelli gestiti in modo inadeguato, riducendo i costi derivanti da tentativi ed errori. IV. Aggiornamenti standard: il Protocollo 7 rimane in fase di transizione; la tempistica del nuovo sistema di sostenibilità è stata modificata. LWG sta implementando la più grande revisione standard di sempre. Il nuovo sistema di sostenibilità LWG è stato programmato per un'implementazione graduale, che include moduli per lo standard di produzione del cuoio, la catena di custodia (CoC), la due diligence sulla deforestazione e i quadri di riferimento per la decarbonizzazione con metriche del carbonio a livello di fabbrica. Le emissioni di carbonio e la tracciabilità delle materie prime passeranno da criteri bonus a requisiti di audit fondamentali obbligatori. In base agli ultimi annunci pubblici, LWG ha posticipato il lancio ufficiale del Sistema di Sostenibilità LWG completo all'inizio del 2027. A settembre 2026, il Protocollo 7 rimane il protocollo di audit attivo, mentre il nuovo sistema è ancora in fase pilota, di consultazione e di preparazione. Il Protocollo 7 non verrà completamente sostituito immediatamente nel 2027; la tempistica completa della transizione sarà comunicata ufficialmente da LWG. Cronologia (aggiornata a settembre 2026):• 2023-2025: Diverse fasi di consultazione pubblica sui nuovi standard; audit pilota completati in 15-20 stabilimenti a livello globale tra il 2024 e il 2025.• 2026: Ulteriore perfezionamento del nuovo quadro di riferimento e dei moduli; ampliamento dell'ambito del progetto pilota. Lancio ufficiale posticipato; il Protocollo 7 continua a essere il riferimento di audit valido.• Inizio 2027: Rilascio ufficiale del Sistema di Sostenibilità LWG, seguito da un periodo di transizione per gli audit di migrazione.• Sostituzione completa: Da confermare tramite comunicazioni ufficiali del LWG; la sostituzione completa non è prevista per il 2027. Implicazioni per gli acquirenti• I requisiti di audit per le fabbriche certificate sono in continua evoluzione; la certificazione non garantisce validità permanente. Quando si collabora, è sempre opportuno verificare le date di scadenza dei certificati, lo stato degli audit e informarsi proattivamente sui piani di migrazione e audit dei fornitori.• La finestra di transizione prolungata continua a esercitare pressione sulla gestione dei dati relativi al carbonio e sulla tracciabilità delle materie prime. I fornitori privi di solide capacità di gestione dei dati potrebbero dover affrontare ingenti interventi di bonifica, che potrebbero temporaneamente influire sull'affidabilità delle forniture.• I requisiti a livello di marchio relativi alla tracciabilità e alla due diligence in materia di deforestazione si ripercuoteranno a cascata lungo tutta la catena di approvvigionamento.• Includere, nelle revisioni annuali dei fornitori, il livello LWG dei fornitori, la validità dei certificati, la versione del protocollo di audit, i progressi verso l'adozione di nuovi standard e le basi per la gestione dei dati sul carbonio. Dare priorità ai partner che si stanno preparando proattivamente al nuovo sistema in arrivo. V. Vantaggi commerciali tangibili delle partnership con concerie certificate LWG per il B2B La collaborazione con concerie certificate LWG offre i seguenti vantaggi pratici:• Sicurezza di accesso al mercato: molti marchi internazionali di alta gamma richiedono la certificazione LWG come requisito per l'accesso alla rete di fornitori. Ad esempio, Coach si è prefissata l'obiettivo di approvvigionarsi di almeno il 90% della sua pelle da concerie con certificazione Silver o superiore entro il 2025; Hugo Boss punta a che il 100% degli acquisti di pelle soddisfi almeno lo standard Silver entro il 2027. Questi sono obiettivi aziendali resi pubblici, soggetti ad aggiornamenti delle politiche interne del marchio. Si consiglia di verificare le ultime normative di approvvigionamento dei clienti prima di stipulare un contratto.• Riduzione degli audit ripetitivi in ​​fabbrica: gli audit LWG sono ampiamente riconosciuti dai marchi globali. Un singolo audit può essere accettato da più parti interessate, riducendo i tempi e i costi ad esso correlati.• Mitigazione del rischio normativo: supporta la conformità alle normative ambientali e chimiche europee e americane, tra cui REACH e EUDR, riducendo l'esposizione legale e il rischio per la reputazione del marchio.• Miglioramento delle prestazioni ESG: integrare LWG nei programmi di approvvigionamento sostenibile per dimostrare la trasparenza della catena di fornitura a clienti e investitori. VI. Domande frequenti (FAQ) D1: La certificazione LWG viene rilasciata alle fabbriche di pelletteria o alle concerie che producono articoli finiti?La certificazione A:LWG viene rilasciata alle concerie. I produttori di articoli finiti in pelle non possono ottenere la certificazione LWG specifica per le concerie. Le fabbriche di prodotti finiti raggiungono la conformità della catena di fornitura acquistando pelle proveniente da concerie certificate LWG. D2: Per quanto tempo è valido un certificato LWG?A: I certificati delle concerie sono generalmente validi per 24 mesi; i certificati dei commercianti per 12 mesi. È necessario un nuovo audit alla scadenza. Verificare sempre che un certificato sia in vigore prima di stipulare accordi di fornitura. D3: Qual è la relazione tra LWG e ZDHC?Le verifiche A:LWG includono i requisiti ZDHC per il controllo delle sostanze chimiche pericolose. Il Protocollo 7.1 impone alle fabbriche di istituire un sistema di gestione delle sostanze chimiche di livello 3 ZDHC. D4: Il possesso di un certificato LWG garantisce automaticamente la conformità al Regolamento UE sui prodotti senza deforestazione (EUDR)?R: Non esattamente. I moduli di tracciabilità LWG forniscono i prerequisiti fondamentali per la conformità al Regolamento UE sui prodotti da forno (EUDR), tuttavia un certificato LWG non equivale a una prova formale di conformità all'EUDR. Le aziende devono conservare la documentazione completa di tracciabilità a livello di lotto e completare le procedure di due diligence della catena di fornitura per soddisfare gli obblighi normativi. D5: Quali saranno gli impatti diretti del passaggio al nuovo standard sugli acquirenti?A: Il lancio completo del nuovo sistema è stato posticipato all'inizio del 2027, prolungando il periodo di transizione a causa delle persistenti incertezze. Alcune concerie consolidate rischiano un declassamento o la revoca della certificazione durante le verifiche di migrazione, qualora non rispettino i requisiti di divulgazione delle emissioni di carbonio e di conformità al sistema ZDHC Livello 3, riducendo così il numero di fornitori qualificati disponibili.Parallelamente, i clienti richiederanno la documentazione relativa alle emissioni di carbonio e alla gestione delle sostanze chimiche delle concerie a monte della filiera, il che richiederà una raccolta proattiva della documentazione da parte dei fornitori. Monitorate le tempistiche ufficiali delle Linee Guida per la Gestione del Lavoro (LWG) e richiedete ai fornitori i piani di preparazione alla migrazione. D6: È possibile che i certificati LWG siano falsi? Come posso verificarne l'autenticità?A: Esistono certificati falsi. Non affidatevi esclusivamente ai file PDF forniti dai fornitori. Utilizzate il database pubblico ufficiale LWG per inserire i nomi delle fabbriche e verificare il livello di certificazione, la data di scadenza e la versione del protocollo di audit. D7: La classificazione di una conceria può scendere da Oro ad Argento?R: Sì. Le verifiche vengono effettuate ogni due anni. La mancata conformità con i parametri di emissione di carbonio aggiornati in base alle nuove normative può comportare un declassamento. Le valutazioni non sono permanenti; è necessario effettuare verifiche periodiche per le partnership attive. D8: La pelle sintetica o in PU richiede la certificazione LWG?A:LWG copre solo la vera pelle di origine animale. Il PU e le alternative sintetiche non rientrano nell'ambito di applicazione della certificazione LWG; per i materiali artificiali si applicano altri standard di sostenibilità. D9: Se un fornitore possiede la certificazione LWG, è comunque necessario eseguire i test REACH?A: Sì. LWG costituisce un audit del sistema di fabbrica; REACH riguarda i test a livello di sostanza sui prodotti finiti. I due non sono intercambiabili. Sebbene LWG riduca l'esposizione al rischio chimico, non esonera dall'obbligo di effettuare test sui prodotti finiti. D10: Le verifiche di LWG vengono effettuate da valutatori esterni in loco?A: Sì. LWG autorizza enti terzi indipendenti e qualificati a condurre audit in loco. Gli audit non vengono eseguiti direttamente dal personale interno di LWG né autocertificati dalle fabbriche. D11: I certificati LWG sono differenziati per le concerie e per i commercianti?R: Sì. Esistono diversi tipi di certificati per le concerie e i commercianti di cuoio. Quando si acquistano materie prime in vero cuoio, è fondamentale verificare di esaminare un certificato di conceria: i certificati dei commercianti non sono equivalenti all'accreditamento di una conceria. È importante notare che gli standard per i commercianti di cuoio non prevedono medaglie d'oro, d'argento o di bronzo, ma solo esiti di superamento o non superamento. Attenzione alle false dichiarazioni del settore, in cui i fornitori affermano falsamente di possedere lo status di "commerciante LWG di livello argento". Esiste una quarta categoria di certificati per i produttori di messa in servizio, che possono ricevere medaglie d'oro/argento/bronzo con una validità di 24 mesi; questi si differenziano dai certificati commerciali standard. È importante distinguere la certificazione con medaglia dai certificati di catena di custodia (CoC), che hanno scopi diversi. I certificati LWG specifici per i subappaltatori riportano solo lo stato "Verificato" e non prevedono l'assegnazione di medaglie. VII. Conclusion Riprendendo la nostra domanda iniziale: cos'è esattamente la certificazione LWG? Serve da punto di riferimento per valutare le capacità complessive dei produttori di pelletteria, funge da passaporto per i marchi che accedono ai mercati internazionali e rappresenta uno strumento fondamentale per i team di approvvigionamento che gestiscono i rischi e si allineano alle tendenze di sostenibilità del settore. In qualità di produttore OEM di articoli in pelle, il nostro stabilimento non può ottenere la certificazione LWG specifica per le concerie, poiché gli audit LWG si concentrano sulle concerie piuttosto che sui siti di produzione di prodotti finiti. Ciononostante, ci riforniamo di pelle esclusivamente da concerie certificate LWG e conserviamo la documentazione completa di tracciabilità a livello di lotto, consentendo ai nostri clienti di soddisfare i requisiti di conformità EUDR, REACH e altri. Se siete alla ricerca di un fornitore di articoli in pelle in grado di offrire un'esecuzione progettuale conforme alle normative globali, non esitate a contattarci. contattaci.    Autore       
  • Come personalizzare una borsa da mamma?
    Come personalizzare una borsa da mamma? Sep 16, 2026
    Oggi continuiamo a condividere le storie di borse personalizzate che nascono ogni giorno da Synberry Bag. In questo articolo, vi porteremo dietro le quinte del processo di personalizzazione di una borsa mommy di alta gamma, illustrando ogni fase, dalla selezione dei materiali e lo sviluppo di accessori personalizzati alla creazione del modello e al prodotto finito.Per il vostro marchio, il processo di personalizzazione sistematico dimostrato in questo caso fornisce un riferimento pratico per lo sviluppo delle vostre borse personalizzate. Che si tratti di un borsone in pelle, di una borsa a tracolla in pelle o di una borsetta da donna, il nostro processo di personalizzazione completo può trasformare le vostre idee di design in prodotti finiti di alta qualità. Sommario:Fase 1: Organizzare la scheda delle specifiche tecniche del cliente e analizzare i requisiti del clienteFase 2: Selezione del tessutoFase 3: Selezione di hardware e accessoriFase 4: Realizzazione del modello strutturale e pianificazione dello stoccaggio internoFase 5: Conferma del campione di pre-produzione e produzione di massaPassaggio 6: Domande frequenti (FAQ) sulla personalizzazione delle borse per mamme Fase 1: Organizzare la scheda delle specifiche tecniche del cliente e analizzare i requisiti del cliente Non si tratta semplicemente di elencare i dati, ma piuttosto di una fase di trasformazione chiave per trasformare vaghi concetti di mercato in processi di produzione precisi. Dobbiamo comunicare in modo approfondito con il cliente per identificare chiaramente i principali punti critici e le preferenze estetiche del gruppo di utenti target, determinando così le dimensioni e le specifiche della borsa, la soglia di capacità e gli standard di carico. Su questa base, ogni parametro nella scheda delle specifiche tecniche è soggetto a una valutazione di fattibilità, compresi il peso e la direzione della trama del tessuto, il grado di impermeabilità della fodera e il test in nebbia salina qualità dei componenti hardware. Grazie alla revisione dettagliata e all'organizzazione durante questa fase, possiamo non solo evitare potenziali rischi nel processo di produzione OEM di borse, ma anche garantire che il prodotto finito soddisfi con precisione le aspettative del marchio in termini di funzionalità ed estetica, ponendo una solida base di dati per il successivo processo di creazione dei modelli.  Fase 2: Selezione del tessuto 2.1 TessutoLa cliente desiderava un materiale nero testurizzato simile alla pelle, in grado di resistere all'usura tipica degli spostamenti quotidiani e al contempo presentare un aspetto elegante e raffinato. Dopo diverse fasi di selezione e confronti tattili, abbiamo scelto tre materiali in similpelle PU di alta qualità. Questi materiali mantengono una texture naturale e delicata sulla superficie, con una piacevole sensazione al tatto. Sono inoltre trattati con uno speciale rivestimento impermeabile e antimacchia, che permette di pulirli facilmente anche in caso di macchie di latte o pioggia, riducendo notevolmente la manutenzione quotidiana per le mamme. Per quanto riguarda la scelta della texture, abbiamo offerto al cliente due raffinate opzioni di pelle a grana incrociata e un classico materiale in pelle liscia. Tessitura trasversale delle fibre: La texture ordinata e tridimensionale crea ricchi strati sulla superficie in pelle nera, grazie al gioco di luci e ombre, evitando la monotonia e l'opacità che possono derivare da ampie zone di colore uniforme. Si abbina perfettamente al carattere sofisticato ma alla moda richiesto a una mommy bag di alta gamma. Inoltre, questa texture offre anche una buona resistenza ai graffi e mantiene la forma, contribuendo a preservare la silhouette strutturata della borsa. Per questo motivo, è stata la nostra prima scelta.Materiale in pelle non goffrata: La pelle non goffrata interpreta un'altra forma di raffinatezza attraverso un linguaggio visivo più semplice. La superficie in pelle presenta una texture originale, liscia e delicata, simile alla pelle morbida e fine di un bambino, con una sensazione al tatto ancora più morbida e piacevole. Visivamente, crea un'atmosfera rilassata ed elegante, rendendola particolarmente adatta alle mamme urbane che prediligono uno stile sobrio e discreto. Sebbene la pelle liscia sia leggermente inferiore alla pelle con grana incrociata in termini di resistenza ai graffi, la sua robustezza e durata sono state efficacemente migliorate grazie a un tessuto di base più spesso e a un processo di rivestimento rinforzato. Ciò garantisce una minore probabilità di pieghe o deformazioni durante l'uso quotidiano, bilanciando perfettamente estetica e praticità. Rappresenta una soluzione ideale per gli utenti che prediligono uno stile minimalista ed è stata quindi inclusa nella nostra selezione.2.2 FoderaOltre al materiale principale, anche la scelta del rivestimento interno è altrettanto importante. È necessario considerare non solo l'impermeabilità e l'igiene dell'ambiente interno, ma anche la stabilità degli oggetti riposti e la facilità di accesso. Per questo motivo, offriamo al cliente tre materiali tra cui scegliere: un tessuto di rivestimento impermeabile ad alta densità, un tessuto a trama semplice con un trattamento di rivestimento spesso e un tessuto di puro cotone. Tessuto di rivestimento impermeabile ad alta densità: Pur mantenendo una piacevole sensazione al tatto, è trattato con un rivestimento impermeabile in PU che previene efficacemente la penetrazione di liquidi come macchie di latte e urina. La sua superficie liscia lo rende inoltre facile da pulire quotidianamente. Rappresenta la soluzione ideale per chi cerca un equilibrio tra comfort e praticità, ed è per questo che lo abbiamo consigliato per primo al cliente.Tessuto a trama semplice con un trattamento di rivestimento spesso: Grazie all'eccellente resistenza all'abrasione e alla struttura ben definita, offre un solido supporto interno alla borsa, impedendone il collasso dovuto al carico di oggetti pesanti. Tuttavia, il suo svantaggio è l'aumento del peso complessivo. Pertanto, è stata proposta come alternativa, principalmente per utenti con esigenze particolarmente elevate in termini di struttura della borsa e che trasportano quotidianamente un numero considerevole di oggetti.Tessuto in puro cotone: Ha una consistenza delicata e un'eccellente delicatezza sulla pelle, che lo rendono adatto al contatto diretto con gli indumenti per neonati. Tuttavia, i suoi svantaggi sono l'elevato assorbimento d'acqua e la mancanza di supporto strutturale. Una volta contaminato da liquidi, si asciuga con difficoltà e può facilmente diventare un terreno fertile per i batteri. Per questo motivo, è stato proposto anche come alternativa, principalmente a utenti che prediligono materiali naturali e i cui scenari di utilizzo sono relativamente puliti.Considerando che la superficie esterna della borsa per la mamma deve essere impermeabile e resistente all'abrasione, mentre l'interno entra frequentemente in contatto con oggetti come biberon e salviette umidificate, è necessario che abbia anche un certo livello di impermeabilità. Pertanto, sulla base del nostro consiglio e in combinazione con il posizionamento del proprio marchio, la cliente ha infine scelto ① il tessuto a grana incrociata e ① il tessuto di fodera impermeabile ad alta densità. Questa combinazione scientificamente studiata di materiali interni ed esterni non solo garantisce che la borsa mantenga una forma strutturata e ben definita, ma risolve anche i problemi delle borse in pelle tradizionali, ovvero "pesanti e difficili da mantenere", fornendo un supporto materiale ideale per il successivo processo di creazione del modello strutturale.  Fase 3: Selezione di hardware e accessori Cerniera metallicaI componenti hardware sono un dettaglio fondamentale per determinare la qualità complessiva e la durata di una borsa. Considerando l'elevata frequenza di apertura e chiusura tipica delle borse per mamme di alta gamma, abbiamo definito tre criteri principali per la selezione dei componenti hardware: durata, resistenza alla corrosione e fluidità di funzionamento. Innanzitutto, in termini di materiale, è stata scelta la lega di zinco come materiale principale. Le sue caratteristiche di elevata densità garantiscono la stabilità strutturale dei componenti e dei piedini anche in condizioni di carico prolungato, rendendoli meno soggetti a deformazioni o rotture. Per far fronte alla frequente esposizione all'umidità e ai detergenti tipici dell'utilizzo da parte di mamma e bambino, tutte le superfici metalliche sono sottoposte a un processo di galvanizzazione a tre strati e hanno superato un test di nebbia salina di 48 ore, prevenendo efficacemente l'ossidazione e la formazione di ruggine e garantendo che i componenti mantengano un aspetto brillante e come nuovo nel tempo. In termini di esperienza funzionale, abbiamo posto particolare enfasi sull'ottimizzazione della silenziosità e della fluidità di funzionamento. Il sistema di cerniera utilizza denti in metallo di alta qualità, personalizzati e abbinati a cursori lucidati con precisione. Questo non solo garantisce un'apertura e una chiusura fluide e scorrevoli, ma riduce anche significativamente il rumore da attrito, evitando rumori fastidiosi quando si estraggono oggetti mentre il bambino dorme e dimostrando una grande attenzione ai dettagli in base allo scenario di utilizzo. Inoltre, le chiusure magnetiche, grazie alla loro potente forza magnetica, assicurano un utilizzo comodo con una sola mano e una chiusura sicura, impedendo agli oggetti all'interno della borsa di fuoriuscire accidentalmente. Dal punto di vista dell'aspetto visivo, il colore e la finitura della minuteria metallica dovevano creare un complemento armonioso con la pelle nera a grana incrociata. Abbiamo proposto al cliente tre opzioni di colore: oro chiaro, oro champagne e oro rosa. La scelta finale, l'oro champagne, grazie alla sua lucentezza morbida e calda, bilancia la freddezza della pelle nera, aggiungendo un tocco di eleganza e lusso discreto al design complessivo, in perfetta sintonia con i gusti estetici delle mamme urbane.  Logo in metallo personalizzatoIl cliente desiderava personalizzare un logo esclusivo del proprio marchio. Abbiamo fornito il progetto grafico e il team di progettazione ha eseguito il processo corrispondente, adattandolo al posizionamento del marchio, al colore e al materiale della cerniera metallica. Considerando la sobria eleganza della minuteria color oro champagne, abbiamo consigliato di utilizzare un processo di pressofusione 3D per il logo, al fine di esaltarne la stratificazione a rilievo e la sensazione di solidità, evitando l'aspetto economico che la stampa bidimensionale avrebbe potuto creare. Dopo aver perfezionato ripetutamente lo spessore delle linee del carattere, la rotondità degli angoli e il baricentro visivo del logo sulla parte anteriore della borsa, abbiamo infine definito una soluzione esclusiva con targhetta in metallo di dimensioni moderate e linee morbide e fluide.  Grazie alla personalizzazione dei componenti metallici, non solo abbiamo migliorato la durata complessiva e l'esperienza d'uso della borsa, ma li abbiamo anche trasformati in raffinati dettagli che completano il design complessivo, raggiungendo un equilibrio tra funzionalità ed estetica artistica. Ciò si sposa perfettamente con il carattere sofisticato ma al contempo alla moda della borsa, esaltandone ulteriormente il senso di lusso e la coerenza visiva. Piedi in metalloPer proteggere il fondo della borsa dall'attrito con il terreno e dall'erosione causata dalle macchie, abbiamo applicato dei piedini in metallo color oro champagne, nella stessa tonalità della cerniera, ai quattro angoli del fondo. Questi piedini non solo offrono supporto, rendendo la borsa più stabile quando appoggiata e impedendo al materiale in pelle del fondo di entrare in contatto diretto con superfici ruvide, ma creano anche un collegamento visivo con la targhetta con il logo frontale e il cursore della cerniera grazie alla loro raffinata lucentezza metallica, rafforzando ulteriormente l'integrità complessiva e la sensazione di lusso del design.  Fase 4: Realizzazione del modello strutturale e pianificazione dello stoccaggio interno La creazione del modello è la fase centrale per trasformare i disegni bidimensionali in un prodotto fisico tridimensionale, ed è anche un passaggio fondamentale per determinare se una borsa per la mamma sia davvero "funzionale e facile da usare". Sulla base delle caratteristiche del materiale e delle specifiche dei componenti hardware definite nelle due fasi precedenti, abbiamo avviato il processo di sviluppo del modello, concentrandoci principalmente sulla risoluzione dei problemi di organizzazione dello spazio interno e di comfort nel trasporto. 4.1 Compartimenti funzionaliPer rispondere alla difficoltà delle madri di dover portare con sé una grande varietà di oggetti quando escono, abbiamo adottato un concetto di compartimentazione modulare per la struttura interna. Lo scomparto principale offre ampio spazio e può facilmente contenere oggetti più grandi come pannolini e cambi di vestiti;Un lato presenta una tasca con cerniera e due tasche a bustina più profonde e larghe;L'altro lato è progettato con uno scomparto per laptop rinforzato e resistente agli urti, ideale per le mamme che si spostano quotidianamente per lavoro. Può contenere dispositivi digitali e documenti importanti, mentre l'imbottitura spessa attutisce efficacemente gli impatti esterni. Questo design si adatta in modo intelligente alla doppia identità di "madre" e "donna lavoratrice", consentendo alle madri di gestire con facilità le esigenze lavorative temporanee mentre si prendono cura dei loro bambini, realizzando una transizione senza soluzione di continuità tra la cura dei figli e il lavoro.  Ulteriori elementi di design funzionale:All'interno dello scomparto principale è stata aggiunta una tasca termica fissa e indipendente per il biberon, cucita su un lato della borsa senza comprometterne la funzionalità. Lo strato interno è realizzato con un'imbottitura isolante termica più spessa, mentre la fodera utilizza un materiale isolante in PEVA per garantire che la temperatura rimanga stabile durante l'allattamento.  Inoltre, abbiamo progettato anche una borsa termica indipendente per biberon, in grado di contenere 3-4 biberon contemporaneamente. Realizzata con cotone perlato rinforzato e materiali isolanti in PEVA, offre un'eccellente capacità di mantenimento della temperatura. Che si tratti di conservare il latte materno refrigerato o di mantenere caldi gli alimenti complementari, è in grado di conservare una temperatura adeguata per un periodo di tempo prolungato. Può essere rimosso e utilizzato indipendentemente, risultando comodo per brevi viaggi o situazioni di emergenza temporanee, e può anche essere fissato saldamente all'interno della borsa per evitare scosse e urti, offrendo una soluzione flessibile "una borsa, molteplici usi".  4.2 Comfort di trasportoIn termini di comfort di trasporto, considerando che il peso di una borsa per neonati completamente carica spesso supera quello di una normale borsa a mano, abbiamo aggiunto un pannello di supporto rimovibile in PP dello spessore di 1 mm sul fondo della borsa per neonati, al fine di migliorarne il sostegno e la resistenza alla deformazione, riducendo al contempo la pressione del carico sulle mani. All'interno dei manici è incorporata un'anima in spugna ad alta resilienza, rivestita esternamente in pelle a grana incrociata dello stesso colore del corpo della borsa. Questo non solo garantisce uniformità estetica, ma migliora anche significativamente la morbidezza e il comfort dell'impugnatura, contribuendo ad alleviare l'affaticamento della mano causato dal trasporto prolungato della borsa.  Durante la fase di adattamento del modello, abbiamo prodotto il modello iniziale in base alle proporzioni originali fornite dal cliente e abbiamo effettuato test di drappeggio tridimensionale e simulazioni su persona reale. Ci siamo concentrati sulla verifica della fluidità di apertura e chiusura della borsa, sulla praticità di accesso agli oggetti dalle tasche laterali e sull'equilibrio del baricentro complessivo. In risposta all'insufficiente raggio di curvatura degli angoli della borsa riscontrato durante i test iniziali, che impediva alla cerniera di aprirsi e chiudersi in modo fluido, abbiamo perfezionato il design modificando la curvatura dei due angoli superiori della borsa e ottimizzando la distribuzione della forza lungo il percorso della cerniera. Ciò garantisce che la cerniera si apra e si chiuda in modo fluido e senza sforzo anche a borsa piena, senza inceppamenti o rischio di rottura, migliorando al contempo l'estetica generale.  Fase 5: Conferma del campione di pre-produzione e produzione di massa In seguito, il campione è stato inviato al cliente per una revisione funzionale completa e un'ispezione dettagliata, al fine di garantire che rimanesse pienamente conforme alle aspettative stabilite nelle fasi precedenti. Dopo diversi cicli di test d'uso in differenti scenari, tutti gli indicatori del campione finale hanno soddisfatto gli standard previsti. Il cliente ha espresso grande apprezzamento per questa borsa da mamma di alta gamma, che unisce un aspetto pulito ed elegante a una funzionalità pratica, e ha firmato ufficialmente il campione per la conferma. Il completamento con successo di questa fase ha segnato la chiusura perfetta del ciclo, dalla progettazione concettuale alla realizzazione fisica, stabilendo al contempo uno standard qualitativo senza compromessi per la successiva produzione in serie. Con la conferma definitiva del campione di pre-produzione, il progetto entra ufficialmente nella fase di preparazione alla produzione di massa. In qualità di produttori di borse in pelle, vantiamo una vasta esperienza pratica e sappiamo come controllare i dettagli e trasformarli in processi produttivi standardizzati. Seguiamo scrupolosamente gli standard di processo e le specifiche di qualità del campione approvato, avviamo l'approvvigionamento all'ingrosso delle materie prime e la pianificazione della linea di produzione, garantendo che ogni fase del processo produttivo replichi fedelmente l'eccellente qualità del campione approvato. Dall'ispezione dei materiali in entrata, al taglio preciso sul tavolo da taglio e alla cucitura dettagliata sulle macchine da cucire, fino al rigoroso processo di controllo qualità (AQL 1,5/4,0)Monitoreremo l'andamento della produzione e la qualità del prodotto finito durante l'intero processo. Ci impegniamo a trasformare questa meticolosa cura per mamme e neonati in decine di migliaia di borse per la mamma di alta qualità attraverso processi industriali standardizzati, e infine a consegnarle in modo sicuro e puntuale agli acquirenti. Passaggio 6: Domande frequenti (FAQ) sulla personalizzazione delle borse per mamme D1: Quanto tempo occorre solitamente per personalizzare una borsa per mamme, dalla consulenza iniziale alla spedizione?A: Solitamente si articola in tre fasi: circa 2-5 giorni per la comunicazione delle specifiche tecniche e la selezione dei materiali, circa 7-15 giorni per la realizzazione del modello e la conferma del campione di pre-produzione (a seconda del numero di modifiche richieste e della necessità di realizzare stampi per la componentistica) e circa 25-35 giorni per la produzione in serie. Nel caso descritto in questo articolo, poiché ha comportato la selezione del tessuto, la personalizzazione della componentistica e due cicli di modifiche strutturali al modello, raccomandiamo ai marchi di prevedere circa 2 mesi per l'intero ciclo. D2: Qual è la quantità minima d'ordine (MOQ) per una borsa per mamme personalizzata? È previsto un costo per il campione?R: Il quantitativo minimo d'ordine (MOQ) varia a seconda che il tessuto e la componentistica siano materiali già esistenti. Se si utilizzano pelle PU a grana incrociata, cerniere standard e piedini, il MOQ sarà relativamente basso. Se un logo metallico personalizzato o una componentistica speciale richiedono lo sviluppo di uno stampo, il costo dello stampo dovrà essere condiviso e il MOQ aumenterà di conseguenza. Solitamente viene addebitato un costo per il campione di pre-produzione, il cui importo specifico dipende dalla complessità del prodotto e dalla difficoltà del processo di produzione. D3: Una borsa da mamma in pelle è impermeabile? Cosa devo fare se si macchia di latte o di urina?A: Il materiale in similpelle PU a grana incrociata che abbiamo selezionato è trattato con uno speciale rivestimento impermeabile e antimacchia. La sua superficie presenta una fine texture tridimensionale, che rende difficile la penetrazione dei liquidi. In caso di macchie di latte o schizzi di pioggia, è sufficiente pulire delicatamente la superficie con un panno umido. La fodera è realizzata con un tessuto impermeabile ad alta densità, che impedisce ai liquidi di penetrare negli strati interni della borsa, risolvendo il problema della "difficoltà di manutenzione" sia all'esterno che all'interno. D4: I componenti hardware sono soggetti a ruggine o scolorimento?R: No. Le cerniere, le chiusure magnetiche e i piedini utilizzati in questa custodia sono tutti realizzati in lega di zinco. Le loro superfici sono sottoposte a un processo di galvanizzazione a tre strati e hanno superato un test di nebbia salina di 48 ore, resistendo efficacemente alla corrosione causata da umidità, sudore e detergenti quotidiani, mantenendo al contempo un'apertura e una chiusura fluide e una finitura brillante nel tempo.D5: La borsa riesce davvero a mantenere gli oggetti al caldo? Quanto dura l'effetto isolante?A: Sì. Abbiamo progettato una borsa termica fissa e indipendente per biberon all'interno dello scomparto principale, utilizzando un'imbottitura isolante termica più spessa e materiale isolante in PEVA. Inoltre, forniamo una borsa termica rimovibile con una struttura in cotone perlato più spessa che può contenere 3-4 biberon contemporaneamente. Il latte materno refrigerato o gli alimenti complementari caldi possono mantenere una temperatura adeguata per diverse ore a temperatura ambiente, quindi non è necessario portare con sé ulteriore attrezzatura termica per i viaggi brevi. D6: Quali sono le dimensioni massime del laptop che possono essere inserite nello scomparto dedicato?A: Lo scomparto per laptop antiurto di questa custodia utilizza un design imbottito e rinforzato e può generalmente ospitare laptop da 13-14 pollici e documenti importanti. Le dimensioni effettive possono essere adattate in base alle abitudini di spostamento dei vostri utenti target. Durante la fase di prototipazione, forniremo test di simulazione fisica per la conferma. D7: Quali processi possono essere utilizzati per il logo su una borsa in pelle?A: I processi più comuni includono targhette in metallo pressofuso, stampa a caldo, goffratura su pelle, ricamo e altri. Per abbinarsi all'eleganza sobria delle finiture color oro champagne, in questo caso il cliente ha scelto un logo tridimensionale in metallo pressofuso. Il nostro team di progettazione offre gratuitamente la progettazione grafica e le modifiche dimensionali, mentre il costo dello stampo viene quotato separatamente in base al processo di produzione effettivo. D8: La borsa si deformerà quando sarà completamente carica? I manici risulteranno scomodi o daranno fastidio alle mani?A: Affrontiamo questo problema attraverso una soluzione strutturale in tre parti:① Un pannello di supporto rimovibile in PP da 1 mm è integrato nella parte inferiore per migliorare il supporto della base e la resistenza alla deformazione;② All'interno dei manici è incorporato un nucleo in spugna ad alta resilienza, rivestito in pelle per migliorare la morbidezza della presa;③ Il materiale in pelle a grana incrociata offre di per sé buone proprietà di mantenimento della forma.Durante la fase di realizzazione del modello, condurremo anche un test di simulazione con persona reale a pieno carico per verificare l'equilibrio del baricentro complessivo. D9: Come viene garantita la qualità della produzione in serie?A: La produzione in serie segue rigorosamente gli standard di processo del campione di pre-produzione confermato. L'intero processo è monitorato, dall'ispezione dei materiali in entrata, alle operazioni di taglio e cucitura, fino al confezionamento del prodotto finito. I prodotti finiti vengono ispezionati tramite campionamento secondo lo standard AQL 1.5/4.0, che prevede un livello di qualità accettabile di 1.5 per i difetti critici e di 4.0 per i difetti minori, garantendo che la qualità consegnata sia coerente con il campione confermato. D10: Non abbiamo un team di progettazione e abbiamo solo un'idea di prodotto. Possiamo comunque collaborare?A: Certamente. Devi solo fornirci il profilo dell'utente target, i requisiti funzionali principali (come ad esempio se sono necessarie una borsa termica, uno scomparto per laptop, opzioni di trasporto bidirezionali, ecc.) e la tua fascia di prezzo. Il nostro team tecnico ti assisterà nell'organizzazione della scheda tecnica, nella scelta dei tessuti e delle soluzioni hardware e nel completamento dell'intero processo di sviluppo, dai disegni al prodotto finito. Come dimostrato in questo caso, il cliente fornisce l'idea e noi ci occupiamo di realizzarla. D11: La cerniera si bloccherà o si aprirà di scatto quando la borsa sarà completamente piena?A: Abbiamo verificato specificamente questo punto durante la fase di regolazione del modello. Il campione iniziale presentava un raggio di curvatura insufficiente agli angoli della borsa, il che rendeva l'apertura e la chiusura meno fluide. Dopo aver modificato la curvatura del modello e ottimizzato la distribuzione della forza lungo il percorso della cerniera, quest'ultima è rimasta fluida e senza inceppamenti anche a borsa piena. Il campione di pre-produzione ha inoltre superato i test di simulazione in diversi scenari di utilizzo. ConclusionePersonalizzare una borsa da mamma di alta gamma non significa semplicemente combinare materiali diversi. Richiede invece una personalizzazione approfondita basata sui profili delle utenti e sugli scenari di utilizzo reali. Dalla selezione accurata della pelle a grana incrociata per la sua resistenza all'abrasione, ai test di impermeabilità della fodera, fino all'integrazione mirata di scomparti termici e di uno scomparto per il laptop, ogni fase riflette una profonda comprensione delle reali esigenze delle mamme. In qualità di produttori di articoli in pelle con oltre 30 anni di esperienza nel settore, abbiamo sempre creduto fermamente che un design di prodotto eccellente possa garantire ai marchi una competitività sul mercato che supera ogni aspettativa. Non si tratta semplicemente di un mezzo funzionale, ma anche di un'estensione della filosofia del marchio e di un ponte per la connessione emotiva. Ci impegniamo a trasformare ogni minimo dettaglio in un'esperienza tangibile e di alta qualità, grazie a una lavorazione artigianale eccellente e a un rigoroso controllo qualità, aiutando i marchi a distinguersi nella forte concorrenza del mercato. Non vediamo l'ora di collaborare con voi per preservare l'artigianalità e rimanere fedeli alla visione originale, creando insieme prodotti eccezionali che non solo comprendano le esigenze dei clienti, ma che offrano anche un valore commerciale.    Autore       
  • Cosa significa AQL?
    Cosa significa AQL? Sep 07, 2026
    1. Che cos'è l'AQL? AQL sta per Limite di qualità accettabile (Livello di Qualità Accettabile). Si tratta di un metodo di campionamento statistico ampiamente utilizzato nell'industria manifatturiera globale per determinare se un lotto di prodotti fabbricati soddisfa standard di qualità prestabiliti. Per le spedizioni di grandi volumi, ispezionare ogni singolo articolo non solo è estremamente costoso, ma richiede anche molto tempo. L'AQL consente agli ispettori di qualità di esaminare un campione rappresentativo e di trarre conclusioni statisticamente valide sull'intero lotto di prodotti. Questo concetto è stato formalmente definito dall'Organizzazione Internazionale per la Standardizzazione (ISO) nella norma ISO 2859-1 ed è stato ampiamente adottato nei settori militare, medico, dell'elettronica di consumo e tessile. Nell'industria della produzione di borse, l'AQL funge da linguaggio comune tra marchi e fabbriche di borse. Elimina le ambiguità e fornisce sia agli acquirenti che ai venditori uno standard di riferimento quantitativo, nello specifico il numero di articoli difettosi che possono essere accettati in una singola ispezione secondo le linee guida di campionamento AQL. 2. Comprendere cos'è un difetto Prima di parlare di AQL, è importante innanzitutto comprendere il concetto di difetti, ovvero di prodotti difettosi. Nella produzione su larga scala, i difetti di varia entità sono inevitabili e possono incidere direttamente sugli interessi finanziari dell'acquirente. L'ispezione viene effettuata principalmente tramite un controllo a campione casuale finale, con lo scopo di fornire una valutazione oggettiva e misurabile della qualità del lotto di prodotti che l'acquirente sta per ricevere. In base ai risultati dell'ispezione, l'acquirente può comprendere quali tipi di difetti potrebbero essere presenti nel lotto e quindi prendere decisioni in merito alla gestione della merce. Acquirenti diversi possono avere interpretazioni diverse di ciò che costituisce un difetto. I difetti possono essere ulteriormente classificati in difetti critici, difetti gravi e difetti lievi. Generalmente, gli acquirenti specificano chiaramente le definizioni di questi difetti nelle loro procedure di ispezione o nei manuali operativi degli ispettori. In generale, questi tre tipi di difetti possono essere spiegati come segue:Difetti critici: Problemi che possono mettere a repentaglio la sicurezza dell'utente o violare i requisiti normativi, come sostanze chimiche nocive o sporgenze metalliche taglienti. Il numero di accettazione per i difetti critici è quasi sempre pari a zero.Difetti principali: Problemi funzionali o difetti estetici significativi che con molta probabilità porteranno a resi da parte del cliente, come una cerniera danneggiata, manici disallineati, un logo posizionato in modo errato o evidenti differenze di colore.Difetti minori: Piccole imperfezioni che non compromettono la funzionalità o l'aspetto generale, come fili allentati, lievi segni di usura sulla fodera o asimmetrie appena percettibili. 3. Familiarizzare con la tabella AQLLa "Tabella AQL" è uno strumento statistico che gli ispettori degli acquisti possono utilizzare per le ispezioni dei prodotti ed è anche uno standard di settore. Lo standard consiste essenzialmente in due tabelle. La prima tabella indica quale "codice letterale" utilizzare. Quindi, in base al codice letterale, è possibile determinare la dimensione del campione corrispondente e il numero massimo di difetti accettabili. Prima tabella: Tabella delle lettere che codificano la dimensione del campione La tabella sopra riportata si basa sullo standard ANSI/ASQ Z1.4-2008 degli Stati Uniti (che è generalmente coerente con lo standard ISO 2859-1). Per comprendere la prima tabella, è necessario innanzitutto capire cosa significano "Livelli di ispezione generale" e "Livelli di ispezione speciale". Livelli di ispezione generaleLivelloDimensioni del campionePotere discriminanteDefinizione standard e riferimento per la selezioneIPiù piccoloInferioreSi utilizza quando un numero relativamente ridotto di ispezioni è sufficiente a soddisfare i requisiti, oppure quando la qualità del prodotto è rimasta stabile per un lungo periodo e i costi di ispezione rappresentano un problema.IIMezzoMezzoLivello standard predefinito. Salvo diversa indicazione, si deve utilizzare il Livello II. Esso è applicabile all'ispezione della stragrande maggioranza dei prodotti di consumo convenzionali.IIIPiù grandePiù altoUtilizzato quando è richiesto un maggiore potere discriminante. Applicabile a nuovi prodotti, prodotti con significative fluttuazioni di qualità, prodotti ad alto prezzo unitario, componenti critici, prodotti con requisiti di qualità specifici del cliente, situazioni in cui le conseguenze di un lotto rifiutato sono gravi e altri scenari simili. Livelli di ispezione specialiLa definizione principale di S1–S4 è: “Utilizzato quando sono necessarie dimensioni del campione relativamente piccole e si può tollerare un rischio di campionamento maggiore.” LivelloDimensioni del campioneScenari applicativi tipiciRiferimento per il coordinamento con AQLS-1Estremamente piccoloDa utilizzare solo per controlli molto semplici e scenari a rischio molto basso.AQL ≥ 1,5 (consigliato da alcuni settori)S-2Molto piccoloBuone condizioni di lavorazione, qualità altamente uniforme all'interno del lotto, semplice verificaAQL ≥ 1,0S-3PiccoloLe caratteristiche qualitative sono determinate dal design/struttura; prodotti che non sono assemblati manualmenteAQL ≥ 0,25S-4Relativamente piccoloI costi di ispezione sono estremamente elevati, i cicli di ispezione sono lunghi oppure il test è distruttivo.AQL ≥ 0,10Nota: i livelli di ispezione speciali non vengono generalmente utilizzati per l'ispezione completa di un intero lotto di prodotti. Sono invece destinati a specifici elementi di prova presenti in una checklist di ispezione, come prove distruttive, prove funzionali, prove di sicurezza e altre prove simili. Pertanto, per la maggior parte degli ordini convenzionali, si utilizza in genere il livello di ispezione generale II. Dopo aver compreso i livelli di ispezione, è possibile utilizzare lo standard "II" per fare riferimento alla Tabella A e selezionare la dimensione del campione corrispondente. Ad esempio, se la quantità dell'ordine è compresa tra 3.201 e 10.000 unità, la lettera corrispondente al codice della dimensione del campione è "L".  Tabella 2: Tabella del piano di campionamento per l'ispezione normale Utilizzando la "L" della Tabella A come riferimento, la dimensione del campione corrispondente alla riga "L" nella Tabella B è 200. Successivamente, fare riferimento ai rispettivi valori standard AQL stabiliti dal marchio o dal produttore della borsa per determinare il numero di accettazione (Ac) e il numero di rifiuto (Re) corrispondenti. Prendendo come esempio lo standard AQL 2.5/4.0, attualmente ampiamente adottato per i prodotti destinati al mercato di massa:AQL 2.5 significa che il numero di accettazione (Ac) per i difetti maggiori è 10, mentre il numero di rifiuto (Re) è 11; AQL 4.0 significa che il numero di accettazione (Ac) per i difetti minori è 14, mentre il numero di rifiuto (Re) è 15. Ciò significa che, tra i 200 campioni ispezionati, se il numero di difetti maggiori non supera i 10 e il numero di difetti minori non supera i 14, il lotto sarà considerato accettabile. Al contrario, se il numero di difetti di uno dei due tipi raggiunge o supera il corrispondente numero di scarto, l'intero lotto sarà considerato inaccettabile. Combinando in questo modo la quantità totale dell'ordine, il livello di ispezione e il valore AQL, i marchi possono determinare scientificamente la dimensione del campione e le soglie di accettazione, garantendo che il controllo qualità sia coerente con i principi statistici e allineato alle effettive esigenze aziendali. 4. Standard SYNBERRY BAG: una spiegazione dettagliata di AQL 1.5/4.0In SYNBERRY BAG, il nostro sistema di garanzia della qualità si basa su standard elevati: 0% per i difetti critici, AQL 1.5 per i difetti maggiori e AQL 4.0 per i difetti minori. Questa strategia combinata è progettata per garantire che i nostri prodotti non solo soddisfino i requisiti fondamentali in termini di sicurezza e conformità normativa, ma anche le aspettative principali dei consumatori in termini di funzionalità e qualità estetica. 4.1 “Difetti critici AQL 0”:Un livello di difetto critico pari a zero significa che, qualora venga rilevato un qualsiasi problema fatale che possa potenzialmente mettere a repentaglio la sicurezza dell'utente o violare leggi e regolamenti nelle unità campionate, indipendentemente dalla quantità, l'intero lotto verrà immediatamente considerato inaccettabile e sottoposto a rilavorazione al 100%. Si tratta di un limite invalicabile che riflette l'elevato livello di responsabilità del marchio nei confronti della sicurezza dei consumatori. 4.2 “Difetti gravi 1.5”:Questi tipi di difetti riguardano la funzionalità principale del prodotto o problemi estetici significativi, come una cerniera che si blocca, manici non cuciti saldamente, loghi stampati in modo errato o evidenti differenze di colore. È molto probabile che tali difetti si traducano in resi o reclami da parte dei consumatori finali, danneggiando direttamente la reputazione del marchio. Per questo tipo di difetti, abbiamo stabilito uno standard di ispezione più elevato rispetto al normale standard commerciale (AQL 2.5): l'AQL 1.5. Prendendo come esempio un campione di 200 unità, il numero di accettazione (Ac) per i difetti principali secondo l'AQL 1.5 è 7, mentre il numero di scarti (Re) è 8. Ciò significa che, in base al campionamento statistico, il tasso ammissibile di difetti gravi è estremamente basso. Richiede che la fabbrica implementi controlli rigorosi sui processi critici durante la produzione per garantire che la funzionalità e l'aspetto del prodotto soddisfino standard elevati. 4.3 “Difetti minori AQL 4.0”:Per le imperfezioni minori che non compromettono l'usabilità o la funzionalità e che possono essere rilevate solo tramite un'attenta ispezione da vicino, come ad esempio lievi fili allentati o piccole macchie su aree della fodera non soggette a carico, applichiamo lo standard AQL 4.0 per i difetti minori. Sebbene tali problematiche non rendano il prodotto inutilizzabile, un'incidenza eccessivamente elevata può comunque influenzare la percezione del livello di qualità del marchio da parte dei consumatori. Definire lo standard AQL 4.0 non significa permettere che i problemi di qualità rimangano irrisolti. Rappresenta piuttosto un equilibrio razionale con il perfezionismo, garantendo al contempo il mantenimento dell'efficienza complessiva delle spedizioni e il contenimento dei costi. Assicura che la stragrande maggioranza dei prodotti consegnati ai consumatori continui a presentare un aspetto pulito, standardizzato e presentabile. Grazie a questo sistema di controllo qualità a più livelli, SYNBERRY BAG è in grado di salvaguardare la qualità e la sicurezza fondamentali, ottimizzando al contempo l'allocazione delle risorse produttive e offrendo ai marchi una soluzione di consegna di qualità, affidabile ed economicamente vantaggiosa.  5. Come implementiamo questo standard?La nostra implementazione segue un rigoroso processo a più fasi: 5.1 Ispezione del materiale in entrataLe materie prime, tra cui pelle, tessuti, componenti metallici e cerniere, vengono ispezionate secondo lo standard AQL 1.5 immediatamente al loro arrivo. I materiali non conformi non vengono mai ammessi al processo produttivo. 5.2 Controllo qualità in corso di processo (IPQC)Gli ispettori della linea di produzione effettuano controlli sui componenti semilavorati nelle postazioni di lavoro critiche. I difetti principali individuati in questa fase vengono immediatamente corretti per evitare che si trasformino in difetti permanenti nei prodotti finiti. 5.3 Ispezione casuale finaleI prodotti finiti vengono ispezionati secondo lo standard AQL 1.5/4.0, utilizzando le tabelle di campionamento specificate nelle norme ANSI/ASQ Z1.4-2008 o ISO 2859-1. L'ispezione è effettuata da ispettori di qualità qualificati e indipendenti dal team di produzione. 5.4 Ispezione pre-spedizioneLa verifica finale viene effettuata prima della sigillatura dei cartoni. Non solo controlla la qualità del prodotto, ma verifica anche l'integrità dell'imballaggio, la correttezza dell'etichetta e il peso del cartone. Questo approccio a più livelli fa sì che, quando un lotto di merci raggiunge la fase di ispezione finale, il tasso di difettosità sia già stato significativamente ridotto grazie alla prevenzione anziché alla semplice individuazione dei difetti. Lo standard AQL funge da filtro finale, anziché da strumento primario di controllo qualità. 6. Domande frequenti sull'AQLComprendere la teoria alla base dell'AQL è solo il primo passo. Nella collaborazione concreta con un produttore di borse, i marchi possono anche incontrare una serie di domande e incertezze relative all'implementazione pratica. Basandoci sulla nostra pluriennale esperienza al servizio di clienti in tutto il mondo, abbiamo raccolto le seguenti domande frequenti con relative risposte dettagliate. D1: Come viene determinata esattamente la dimensione del campione durante il campionamento AQL? Un marchio può richiedere un campione di dimensioni maggiori?A: La dimensione del campione AQL non viene determinata arbitrariamente dalla fabbrica o dal marchio. Segue invece rigorosamente le relazioni corrispondenti specificate nelle tabelle di campionamento. Lo standard utilizza il Livello di Ispezione Generale II come base predefinita. In base alla quantità totale dell'intero lotto (Dimensione del Lotto), viene determinato un codice letterale per la dimensione del campione, e il codice corrispondente viene quindi abbinato al numero specifico di unità da ispezionare. Naturalmente, un marchio ha il diritto di richiedere un livello di rigore di ispezione più elevato, come il passaggio al Livello di Ispezione Generale III (con un aumento della dimensione del campione di circa 1,5 volte) o la richiesta di un'Ispezione Intensificata. Tuttavia, è necessario chiarire due punti: in primo luogo, l'aumento della dimensione del campione allungherà il periodo di ispezione e comporterà costi di manodopera aggiuntivi; in secondo luogo, un aumento della dimensione del campione non aumenta proporzionalmente il tasso di rilevamento dei difetti, perché il fulcro dell'AQL è un modello probabilistico, piuttosto che un semplice aumento del numero di unità ispezionate. D2: Durante il campionamento AQL, un marchio dovrebbe affidarsi a una società di ispezione esterna o fare affidamento sull'autoispezione della fabbrica?A: Ogni approccio presenta vantaggi e svantaggi, a seconda di come il marchio bilancia obiettività e controllo dei costi.Autoispezione in fabbrica: i vantaggi dell'autoispezione in fabbrica includono tempi di risposta rapidi, costi contenuti e la possibilità di fornire un feedback immediato sui problemi di produzione, consentendo così di effettuare rapidamente le rilavorazioni. Tuttavia, il suo limite risiede nella mancanza di indipendenza. Potrebbe verificarsi un conflitto di interessi in cui la fabbrica si trova di fatto "sia a fare da attore che da giudice", con conseguenti risultati di ispezione che potrebbero essere tendenzialmente indulgenti. Tuttavia, se si sceglie un fornitore dotato di un proprio rigoroso sistema di controllo qualità, il rischio può essere significativamente ridotto. Società di ispezione di terze parti: I vantaggi delle società di ispezione di terze parti, come SGS, Bureau Veritas o le agenzie di ispezione designate dal marchio, includono l'indipendenza e un'ampia rete di uffici. Per alcuni grandi rivenditori con fornitori distribuiti in diverse regioni del mondo, l'ispezione di terze parti offre praticità e uniformità. Al contrario, i marchi più piccoli potrebbero non disporre di un sistema interno completo di controllo qualità e potrebbero talvolta affidarsi al giudizio professionale di agenzie di ispezione di terze parti per compensare le proprie capacità interne. I principali limiti delle ispezioni da parte di terzi sono i costi relativamente elevati e il fatto che tali ispezioni si limitano generalmente a verificare le condizioni della merce il giorno dell'ispezione. Per gli ispettori esterni è difficile partecipare in modo così approfondito all'intero processo produttivo e alle attività di prevenzione dei difetti come può fare un team interno. D3: Se un lotto di merci viene classificato come "Rifiutato" (Non conforme) durante un'ispezione AQL, cosa si deve fare successivamente?A: Il rifiuto non significa che l'intero lotto di merce debba essere scartato. La normale procedura di gestione prevede: Selezione al 100%: la fabbrica deve ispezionare uno per uno tutti i prodotti in magazzino ed eliminare tutti gli articoli difettosi.Riparazione e nuova ispezione: i difetti riparabili, come cuciture allentate o piccole macchie, devono essere corretti, dopodiché la merce viene sottoposta nuovamente a ispezione.Accettazione della concessione: Se i difetti non compromettono la funzionalità principale e il marchio è d'accordo, le parti possono negoziare un'accettazione a prezzo ridotto o trattare la merce come articoli di seconda scelta. Tuttavia, ciò deve essere concordato da entrambe le parti prima dell'ordine.Riproduzione dell'ordine: In caso di difetti gravi o non riparabili, il marchio si riserva il diritto di richiedere la restituzione del prodotto o di imporre alla fabbrica di assumersi la responsabilità della riproduzione dell'ordine. Nell'Accordo di Qualità SYNBERRY BAG, ci impegniamo esplicitamente a farci carico dei costi di rilavorazione e della responsabilità per il ritardo nella consegna qualora un controllo finale venga respinto per cause a noi imputabili, garantendo che gli interessi commerciali del marchio non vengano lesi. D4: Lo standard AQL si applica a tutti i tipi di prodotti in busta?A: L'AQL è un metodo di campionamento statistico generale e, in linea di principio, può essere applicato a prodotti di tutti i settori manifatturieri. Tuttavia, in applicazioni specifiche, dovrebbe essere adattato in modo flessibile in base alle caratteristiche del prodotto. Per prodotti strutturalmente complessi con requisiti di lavorazione estremamente elevati, come BORSE DI LUSSO o ZAINI DA LAVORO PREMIUM, affidarsi esclusivamente al campionamento AQL potrebbe non essere sufficiente a coprire tutti i potenziali punti di rischio. Tali prodotti spesso richiedono test più rigorosi e un livello di ispezione più elevato, come il Livello III. D5: Perché marchi diversi impostano valori AQL diversi, ad esempio 1,5/4,0 rispetto a 2,5/4,0?A: Ciò riflette le differenze nel posizionamento del marchio, nei gruppi di clienti target e nella tolleranza al rischio. I marchi di fast fashion di massa tendono ad adottare AQL 2.5/4.0 per bilanciare costi e velocità di spedizione, mentre i marchi di borse più noti o di fascia alta possono scegliere AQL 1.5/4.0, o addirittura stabilire standard di ispezione personalizzati con le proprie fabbriche, al fine di mantenere la propria immagine e la capacità di applicare un prezzo elevato. SYNBERRY BAG ha scelto AQL 1.5/4.0 proprio per aiutare i propri clienti a crearsi un vantaggio competitivo differenziato grazie a dettagli di qualità superiore in un mercato altamente competitivo, con pochissimi reclami post-vendita, aumentando così il valore a vita del cliente. 7. Conclusion L'ispezione del prodotto è essenziale per comprendere la qualità della merce prima della spedizione. L'utilizzo efficace dello standard AQL può fornire una visione approfondita della qualità e un metodo di misurazione oggettivo, aiutando così gli acquirenti OEM a prendere decisioni di approvvigionamento pertinenti. Se un marchio necessita di assistenza nello sviluppo di un piano di ispezione e dei relativi requisiti, saremo lieti di offrire il nostro supporto mettendo a frutto le nostre conoscenze professionali e la nostra esperienza nel settore.    Autore       
  • Quali sono le caratteristiche di una buona borsa da palestra?
    Quali sono le caratteristiche di una buona borsa da palestra? Sep 01, 2026
    Una borsa da palestra davvero funzionale si basa su tre elementi fondamentali: un'organizzazione intelligente degli scomparti, un design efficace per la ventilazione e materiali di alta qualità. Questi tre elementi sono ugualmente essenziali. La disposizione degli scomparti determina se gli utenti possono accedere ai propri effetti personali in modo efficiente; la ventilazione influisce direttamente sull'ambiente interno della borsa e sul controllo degli odori; e la scelta dei materiali determina la durata e la resistenza complessiva del prodotto. Solo ottimizzando queste tre dimensioni una borsa da palestra può davvero risolvere i problemi pratici che gli utenti incontrano durante gli allenamenti. In qualità di produttori OEM/ODM di borse con oltre 30 anni di esperienza nel settore, forniamo soluzioni complete, dallo sviluppo del design alla produzione di massa, per marchi sportivi in ​​Nord America, Europa, Australia e altri mercati globali. Dai disegni tecnici alla produzione finale, la nostra vasta esperienza nel settore manifatturiero ci ha insegnato un principio fondamentale: il successo di un prodotto di successo dipende dal controllo preciso dei dettagli critici. I progetti che non tengono conto delle reali esigenze degli utenti spesso generano costi di produzione superflui, senza peraltro creare fedeltà a lungo termine nei clienti o incentivarli ad acquisti ripetuti. In questo articolo, dal punto di vista di un produttore professionale di borse da palestra, analizzeremo come sviluppare una borsa da palestra che sia davvero attraente sia per i partner commerciali che per gli utenti finali, concentrandoci su tre dimensioni essenziali: struttura degli scomparti, prestazioni di ventilazione e selezione dei materiali. Forniremo inoltre soluzioni pratiche di personalizzazione per i marchi che desiderano collaborare con aziende OEM. Sommario1. Pianificazione dei compartimenti2. Progettazione della ventilazione3. Selezione dei materiali4. Raccomandazioni per l'acquisto di borse da palestra da produttori OEM5. Cosa possiamo offrire in qualità di produttori?6. Domande frequenti (FAQ)7. Conclusion 1. Pianificazione dei compartimentiUn sistema di compartimentazione ben progettato deve soddisfare le reali esigenze dell'utente, mantenendo al contempo l'efficienza produttiva. Strutture eccessivamente complesse aumentano i processi di cucitura e il tasso di difetti. Un approccio progettuale intelligente si basa sulla modularità, che consente una personalizzazione flessibile pur mantenendo una solida base strutturale. 1.1 Separazione tra umido e asciutto: più che semplici "due tasche", si tratta di due sistemi indipendenti.Durante le ricerche di mercato condotte per i nostri partner commerciali, abbiamo riscontrato che molti utenti di palestre hanno avuto problemi come il trasferimento di odori tra gli oggetti, la formazione di muffa e i danni causati dall'umidità ai dispositivi elettronici. Pertanto, la separazione tra zone umide e asciutte non è una trovata di marketing, bensì un requisito funzionale essenziale. Le nostre soluzioni di produzione includono:• Vano umido indipendenteUtilizziamo tessuti in nylon laminato in TPU, combinati con cerniere impermeabili e processi di termosaldatura delle cuciture, per garantire un'efficace protezione dall'umidità. È inoltre possibile aggiungere una struttura di drenaggio sul fondo del vano impermeabile. Anche in caso di minima condensa, l'umidità si raccoglie naturalmente nello strato di base impermeabile, evitando così di penetrare nel vano principale.• Progettazione di vani umidi ventilatiPannelli in rete traspirante e tessuti di rivestimento antibatterici possono essere integrati nella parte interna del coperchio del vano umido per migliorare la traspirazione e il controllo degli odori.• Protezione del vano asciuttoLo scomparto principale può essere dotato di una struttura a rete sospesa che mantiene sollevati gli indumenti puliti e i dispositivi elettronici, impedendo il contatto diretto con la parete esterna dello scomparto bagnato e riducendo l'esposizione all'umidità. Opzioni di personalizzazione:Le dimensioni del vano per liquidi, la sua posizione (fondo/laterale/inserto indipendente) e le specifiche della cerniera impermeabile possono essere regolate in base alle esigenze del marchio. 1.2 Scomparto dedicato per le scarpe: la soluzione chiave per il controllo degli odoriLo scomparto per le scarpe è uno dei punti deboli più comuni nella progettazione delle borse da palestra. Molti marchi, per ridurre i costi, utilizzano solo una sottile rete divisoria, che permette agli odori delle scarpe di diffondersi in tutta la borsa e contaminare gli altri oggetti. La nostra configurazione standard include:• Il vano per le scarpe è separato dal vano principale e si trova solitamente nella parte inferiore o laterale della borsa. Un pannello di supporto rigido è aggiunto per evitare che la borsa si afflosci e per proteggere il vano principale.• Il rivestimento del vano scarpe è realizzato con tessuti rivestiti facili da pulire, che possono essere lavati con un panno e prevengono l'accumulo di sporco.• Per migliorare la circolazione dell'aria, è possibile aggiungere aperture di ventilazione con occhielli in metallo o plastica al coperchio o al pannello laterale del vano scarpe.• Il vano per le scarpe può essere progettato per essere ripiegato quando non in uso tramite sistemi di chiusura a strappo o cerniera, preservando la capacità del vano principale. Opzioni di personalizzazione:Posizione del vano scarpe (accesso inferiore/laterale/superiore), struttura rimovibile, design dei fori di ventilazione e colori della fodera. 1.3 Zonizzazione funzionale: mantenere ogni oggetto organizzatoUna borsa da palestra in genere contiene più di dieci oggetti diversi, tra cui chiavi, auricolari, smartphone, power bank, fasce per i polsi, elastici per la resistenza, bottiglie d'acqua, shaker e altri accessori per l'allenamento. Un sistema di organizzazione interna ben pianificato mantiene gli oggetti in ordine e consente agli utenti di accedervi in ​​modo rapido e comodo. Le nostre soluzioni organizzative modulari includono: Area funzionaleScopo di conservazioneSoluzione di produzioneTasca frontale ad accesso rapidoCarte d'accesso, chiavi, auricolariTasca indipendente con cerniera e portachiavi (possibilità di personalizzazione con logo).Tasca laterale per bottigliaBottiglie d'acqua, shakerTessuto a rete elasticizzato con cuciture rinforzate sul fondo per un supporto affidabile del carico.Vano per dispositivi elettroniciTablet, laptopImbottitura spessa in cotone perlato con morbida fodera in pile per proteggere da urti e graffi.Organizzatore per piccoli oggettiGuanti, fasce per i polsi, elastici di resistenzaCinghie elastiche interne con divisori in rete per una chiara organizzazioneScomparto principaleAbbigliamento, asciugamani, dispositivi di protezioneAmpia struttura aperta con passanti di fissaggio angolari opzionali Opzioni di personalizzazione:Numero e posizione degli scomparti, modalità di apertura (cerniera / velcro / chiusura magnetica), materiali della fodera e colori. 1.4 Cura dei dettagli: la chiave per la durata e la reputazione del marchio• Sistema di cernieraA seconda del posizionamento del marchio, possiamo fornire soluzioni di cerniere di marca come YKK o SBS. Alle estremità della cerniera vengono aggiunti dei rinforzi per evitare che si stacchi a causa di una forza di trazione eccessiva.• Rinforzo nei punti di stressTutte le aree soggette a forti sollecitazioni, inclusi maniglie, ancoraggi della tracolla e punti di fissaggio, sono rinforzate con tessuto di nylon multistrato e cucitura di rinforzo per garantire prestazioni di carico affidabili nell'uso quotidiano.• Standard di cucituraViene utilizzato un filo di poliestere ad alta resistenza con densità di punti costante e qualità di cucitura uniforme, al fine di soddisfare gli standard di controllo qualità dei marchi internazionali.2. Progettazione della ventilazioneAnche i materiali di altissima qualità non possono garantire un'esperienza utente eccellente se la ventilazione è progettata in modo inadeguato. Attraverso anni di test e ottimizzazione, abbiamo scoperto che le prestazioni di dissipazione dell'umidità e del calore dipendono dall'equilibrio tra tre fattori chiave: la traspirabilità del tessuto, i percorsi del flusso d'aria e l'architettura del vano interno. 2.1 Ventilazione a controllo dell'umidità: rilascio dell'umidità senza infiltrazioni d'acquaPer le borse da palestra di alta gamma, abbiamo sviluppato un sistema di "scomparto bagnato traspirante" con una struttura a doppio strato:• Strato esterno: tessuto di nylon ad alta densità con proprietà idrorepellenti.• Strato interno: una membrana microporosa permeabile all'umidità che blocca l'acqua liquida consentendo al contempo la libera fuoriuscita del vapore acqueo.• Canali di ventilazione: i percorsi di ventilazione sono integrati sia nella parte superiore che in quella inferiore del vano. Sfruttando le differenze di temperatura e pressione generate dopo l'esercizio, l'umidità può essere rilasciata attivamente dall'interno del vano. L'implementazione esatta dipende dalla struttura della borsa e dai requisiti di progettazione. Le soluzioni comuni includono pannelli in rete integrati e aperture di ventilazione laterali. Questa struttura offre prestazioni eccezionali in termini di trasmissione dell'umidità, raggiungendo l'equilibrio ideale tra "consentire la fuoriuscita del vapore acqueo e impedire la penetrazione dell'acqua".2.2 Ventilazione del vano scarpe: consentire agli odori di fuoriuscirePer i vani porta scarpe, seguiamo un principio di ventilazione multidirezionale. Anziché limitarci ad aggiungere fori di ventilazione su una sola superficie, creiamo canali di flusso d'aria attraverso diverse aree, inclusi i pannelli anteriore, posteriore e inferiore. L'interno del vano scarpe può inoltre presentare una struttura di base rialzata, che impedisce alle scarpe di entrare in contatto diretto con il fondo della borsa, consentendo al contempo la circolazione dell'aria al di sotto. Questo flusso d'aria continuo aiuta a ridurre l'accumulo di umidità e previene la formazione di odori dopo un uso ripetuto.2.3 Ventilazione del pannello posteriore e degli spallacci: per un maggiore comfort durante il trasporto.Molti marchi si concentrano solo sulla ventilazione interna, trascurando le aree che entrano in contatto diretto con il corpo dell'utente. Per tutte le nostre borse da palestra, il pannello posteriore e l'imbottitura degli spallacci sono realizzati con tessuto a rete a nido d'ape 3D. Spessore, elasticità e capacità di ritorno elastico vengono testati ripetutamente per garantire sia un'ammortizzazione efficace che una rapida evaporazione del sudore. Questo design è particolarmente adatto per brevi tragitti, come ad esempio la camminata dall'ingresso della palestra al parcheggio. Opzioni di personalizzazione:Design dei fori di ventilazione, grado della membrana permeabile all'umidità, colore, spessore e densità del tessuto a rete.3. Selezione dei materialiConsiderazioni per l'acquisto:La scelta dei materiali rappresenta uno dei fattori di costo più importanti nella produzione di borse da palestra e riveste un ruolo cruciale nel posizionamento del marchio e nel valore percepito. Raccomandiamo ai marchi di selezionare la combinazione di materiali più adatta in base al prezzo di vendita al dettaglio previsto, ai canali di vendita e al posizionamento del prodotto, anziché optare semplicemente per la soluzione più costosa o più economica. 3.1 Tessuto principale: nylon o poliestere?Per le collezioni di borse da palestra di fascia medio-alta, il nylon è il materiale che raccomandiamo più frequentemente grazie alle sue prestazioni complessive superiori. PrestazioneNylon (PA)Poliestere (PET)Resistenza all'abrasione★★★★★ (Eccellente resistenza all'abrasione con recupero elastico di circa il 90%, adatta per applicazioni ad alto attrito)★★★ (Buono)Resistenza allo strappo★★★★★★★★☆Prestazioni leggere★★★★ (Più leggero del poliestere a parità di denari)★★★Resistenza agli agenti atmosferici★★★ (Richiede additivi UV per una maggiore protezione)★★★★★ (Naturalmente resistente ai raggi UV)Sensazione al tattoUn'esperienza tattile morbida, liscia e di alta qualità.Consistenza più soda, più soggetta alla formazione di pallini.CostoPiù altoInferiore I nostri consigli:• Borse da palestra di fascia medio-alta:Per ottenere un buon equilibrio tra resistenza e leggerezza, si consiglia di utilizzare nylon 600D o di qualità superiore.• Prodotti di livello militare / per usi estremi:Per una resistenza all'abrasione e una durata eccezionali, si consiglia di utilizzare nylon Cordura® 1000D o nylon balistico.• Collezioni ecocompatibili:Per soddisfare i crescenti requisiti di sostenibilità dei mercati europei e nordamericani, si utilizzano nylon riciclato come ECONYL® o poliestere riciclato (RPET) con certificazioni quali GRS. 3.2 Rivestimento impermeabile: perché il TPU è una scelta migliorePer i compartimenti per indumenti bagnati, gli scomparti per le scarpe e le basi delle borse, diamo la priorità al rivestimento in TPU rispetto al tradizionale rivestimento in PU. Le principali differenze sono:TPU (poliuretano termoplastico):• Eccellente resistenza all'idrolisi• Migliori prestazioni a basse temperature• Più ecologico e riciclabile• Maggiore durata di servizio PU (poliuretano):• Più vulnerabile all'idrolisi in caso di utilizzo prolungato o in ambienti umidi.• Maggiore probabilità di riscontrare deterioramento, scrostamento o delaminazione del rivestimento. Per i marchi che cercano durata nel tempo e un'esperienza utente di alta qualità, il TPU offre una soluzione più affidabile. Tutti i nostri processi di laminazione vengono completati sotto rigorosi controlli di produzione, con una resistenza allo strappo superiore agli standard del settore. Se desideri ottenere una comprensione completa di le differenze tra TPU e PU, sentitevi liberi di leggere il nostro blog di confronto approfondito. 3.3 Rivestimenti e componenti metallici: fattori di qualità spesso trascuratiSebbene i materiali di rivestimento e i componenti hardware non siano sempre visibili ai consumatori, hanno un impatto significativo sulla durata del prodotto e sull'esperienza d'uso. Tessuto di foderaUtilizziamo comunemente tessuto Oxford in nylon antistrappo e possiamo applicare finiture antibatteriche e antiodore, tra cui trattamenti a base di ioni d'argento o chitosano. CerniereI compartimenti per la separazione tra indumenti bagnati e asciutti devono essere dotati di cerniere impermeabili, con nastro della cerniera sigillato tramite processi di rivestimento impermeabile per migliorare la protezione dall'umidità. Componenti hardwareI componenti hardware portanti utilizzano POM (resina poliossimetilene/acetalica) o lega di alluminio.• La ferramenta in POM offre elevata durezza, eccellente resistenza all'usura e prestazioni dimensionali stabili.• Per i prodotti progettati per ambienti estremamente freddi, si consiglia l'utilizzo di componenti in PA (nylon) grazie alla loro superiore resistenza alle basse temperature. 3.4 Tendenze dei materiali sostenibiliNegli ultimi anni, la sostenibilità è diventata un requisito sempre più importante per i marchi europei e nordamericani. I materiali ecocompatibili con cui lavoriamo attualmente includono:• Tessuto RPET (realizzato con bottiglie di plastica riciclate)• Nylon riciclato• TPU di origine biologica• Rivestimenti in poliuretano a base d'acqua senza solventi È importante notare che, al momento, la disponibilità di nylon riciclato è più limitata a causa della complessità dei processi di riciclaggio. Molte specifiche per il nylon riciclato richiedono quantitativi minimi d'ordine di circa 1.000 iarde o più. Pertanto, gli acquirenti OEM di borse da palestra dovrebbero comunicare con i fornitori con largo anticipo per pianificare l'approvvigionamento dei materiali, i programmi di produzione e le quantità degli ordini. Rispetto al nylon riciclato, i tessuti RPET vantano una filiera produttiva più consolidata e una gamma più ampia di specifiche facilmente reperibili. 4. Raccomandazioni per l'acquisto di borse da palestra da produttori OEM CategoriaIl nostro standard consigliatoLa nostra capacità produttivaPosizionamento adeguato del marchioProgettazione dei compartimentiScomparto indipendente per indumenti bagnati + scomparto per scarpe + tasche ad accesso rapido + zone per organizzare piccoli oggettiPersonalizzazione flessibile della quantità, della posizione e dei metodi di apertura dei compartimenti.Marchi sportivi di fascia medio-altaSistema di ventilazioneMembrana microporosa traspirante + tessuto a rete 3D + occhielli di ventilazioneDensità, posizionamento e struttura dei fori di ventilazione personalizzabili.Configurazione standard consigliata per i modelli premiumMaterialiNylon 600D + rivestimento in TPU + sistemi di cerniere di marcaDisponibili molteplici soluzioni di materiali e opzioni di certificazione di sostenibilità.Livello base: nylon 600D; Livello medio-alto: nylon 840D e superioriArtigianatoCuciture rinforzate + termosaldatura + elevata densità di puntiConforme alle normative BSCI, ISO e ad altri requisiti di audit di fabbrica.Applicabile all'intera gamma di prodotti Una borsa da palestra di successo non si crea aggiungendo caratteristiche superflue. Piuttosto, deriva dalla scelta della giusta combinazione di struttura, materiali e tecniche di produzione, in base alle reali esigenze del mercato di riferimento. 5. Cosa possiamo offrire in qualità di produttori?Se sei il proprietario di un marchio, un distributore o un designer, ora dovresti avere una comprensione più chiara della nostra competenza produttiva.Non siamo semplicemente un fornitore di produzione che accetta ordini. Siamo un partner di sviluppo a servizio completo che copre l'intero processo, dall'ottimizzazione del design, alla selezione dei materiali e allo sviluppo degli stampi, fino alla creazione del prototipo e alla produzione di massa. I nostri principali vantaggi:• 30 anni di esperienza nel settoreCon trent'anni di esperienza nella produzione di borse, abbiamo servito ininterrottamente marchi sportivi in ​​Nord America, Europa, Australia e altri mercati internazionali. Questa esperienza ci ha permesso di acquisire una profonda conoscenza degli standard di qualità globali, delle aspettative dei consumatori e delle tendenze di mercato. • Supporto rapido per la prototipazione e lo sviluppoDurante la fase di campionatura rispondiamo tempestivamente e collaboriamo a stretto contatto con i marchi per la verifica del design e il perfezionamento del prodotto, contribuendo a trasformare le idee in prodotti concreti in modo efficiente. • Capacità di produzione flessibileIl nostro sistema di produzione supporta sia la produzione di prova in piccoli lotti per i marchi emergenti, sia la produzione su larga scala per le aziende consolidate. Aiutiamo i clienti a passare con successo dallo sviluppo dell'idea iniziale alla produzione commerciale. • Sistema di controllo qualità rigorosoDall'ispezione dei materiali in entrata al controllo finale di spedizione, ogni fase della produzione è monitorata da personale specializzato nel controllo qualità per garantire che ogni borsa soddisfi le elevate aspettative dei clienti. • Servizio di personalizzazione completoOffriamo soluzioni di personalizzazione complete, tra cui applicazioni del logo (ricamo, serigrafia, etichette a trasferimento termico, ecc.), personalizzazione del colore, packaging ed etichette, modifiche strutturali e altre esigenze personalizzate, garantendo che l'identità del marchio si rifletta in ogni dettaglio. Riteniamo che una borsa da palestra di successo sia il risultato di un continuo perfezionamento e della collaborazione tra il marchio e il produttore. 6. Domande frequenti (FAQ)D1: Quali sono i vantaggi e gli svantaggi di posizionare il vano per gli indumenti bagnati sul fondo anziché sul lato di una borsa da palestra?A: Il vano inferiore per indumenti bagnati offre una maggiore separazione dal vano principale e crea un baricentro più basso, migliorando la stabilità durante il trasporto.Tuttavia, lo svantaggio è che l'accesso è meno comodo, poiché gli utenti di solito devono chinarsi o posizionare la borsa orizzontalmente per estrarre gli oggetti.Uno scomparto laterale per indumenti bagnati offre un accesso più agevole e comunica visivamente in modo più chiaro ai consumatori la funzione di separazione tra indumenti bagnati e asciutti. Tuttavia, occupa spazio laterale e solitamente ha una capacità di stoccaggio più limitata.Dal punto di vista della produzione, i compartimenti bagnati sul fondo richiedono requisiti tecnici più elevati per le cerniere impermeabili e il rinforzo della base, mentre i compartimenti bagnati laterali sono relativamente più facili da realizzare.Attualmente, molte borse da palestra di alta gamma presenti sul mercato utilizzano una combinazione di scomparto inferiore per indumenti bagnati e scomparto laterale per le scarpe. D2: Qual è la differenza tra cerniere impermeabili e cerniere standard?A: Le cerniere impermeabili utilizzano pellicole impermeabili o rivestimenti in TPU tra i dentini della cerniera. Dopo la chiusura, i dentini creano una tenuta più ermetica, riducendo la possibilità di infiltrazioni d'acqua.Anche quando il tessuto è impermeabile, le cerniere standard possono comunque permettere all'acqua di penetrare attraverso le fessure tra i dentini.Tuttavia, le cerniere impermeabili solitamente offrono una resistenza allo scorrimento leggermente superiore rispetto alle cerniere standard, il che significa che potrebbe essere necessario applicare una forza leggermente maggiore durante l'apertura e la chiusura. Questa è una caratteristica normale.Per i marchi che desiderano un'esperienza utente più fluida, sono disponibili opzioni di cerniere impermeabili a bassa resistenza, sebbene comportino costi dei materiali più elevati. D3: Quanti fori di ventilazione dovrebbe avere il vano scarpe di una borsa da palestra e dove dovrebbero essere posizionati?A: Il principio fondamentale nella progettazione dei fori di ventilazione non è semplicemente aumentare il numero di fori, ma creare un'efficace circolazione dell'aria all'interno del vano scarpe.Si consiglia di posizionare le aperture di ventilazione su due superfici opposte del vano scarpe, ad esempio:• Pannelli anteriore e posteriore• Pannello laterale e pannello inferioreIn genere, su ciascun lato vengono praticati 2-3 fori di ventilazione, con un diametro consigliato di circa 8-12 mm.Ciò consente all'aria di entrare da un lato e di uscire dall'altro, creando una circolazione naturale del flusso d'aria quando la borsa viene spostata.Se tutti i fori di ventilazione sono posizionati sulla stessa superficie, il flusso d'aria rimane limitato all'area esterna e non può rimuovere efficacemente umidità e odori dalle zone più profonde del vano. D4: Come funziona una membrana microporosa permeabile all'umidità? Impedisce davvero le perdite d'acqua?A: Una membrana microporosa permeabile all'umidità contiene pori estremamente piccoli, generalmente con un diametro compreso tra circa 0,01 e 0,1 μm.Questi pori sono molto più piccoli delle goccioline d'acqua liquida (in genere da centinaia di micrometri a diversi millimetri), ma più grandi delle molecole di vapore acqueo (circa 0,0004 μm).Di conseguenza:• L'acqua liquida viene bloccata a causa della tensione superficiale e del filtraggio dovuto alle dimensioni dei pori.• Il vapore acqueo può passare e fuoriuscire.In parole semplici: l'acqua liquida non può entrare, ma il vapore acqueo può uscire.Tuttavia, questa struttura a membrana è delicata. Durante la cucitura o la produzione, le perforazioni causate dagli aghi o l'eccessiva esposizione al calore possono danneggiare la membrana e ridurre le prestazioni di permeabilità all'umidità locale.Pertanto, i tessuti contenenti membrane permeabili all'umidità richiedono processi di produzione specializzati, come la saldatura ad alta frequenza o la cucitura a bassa densità di punti combinata con la sigillatura delle cuciture, per proteggere l'integrità della membrana. D5: Qual è la differenza pratica tra nylon 600D, nylon 840D e nylon Cordura® 1000D?A: Per l'uso quotidiano in palestra, ad esempio allenandosi 3-5 volte a settimana e portando con sé vestiti, bottiglie d'acqua, scarpe e altri oggetti personali, il nylon 600D è già sufficiente. Offre un buon equilibrio tra leggerezza e resistenza all'abrasione.Il nylon 840D offre una sensazione al tatto più spessa e consistente, con una resistenza allo strappo notevolmente migliorata. È adatto a utenti e marchi che richiedono prestazioni di durata superiori.Il nylon Cordura® 1000D rappresenta il punto di riferimento per la resistenza all'abrasione estrema. La sua durata supera di gran lunga i requisiti delle normali borse da palestra. A meno che il posizionamento del marchio non sia focalizzato sull'uso esterno intensivo, sullo stile tattico o su ambienti estremi, questa specifica potrebbe essere considerata eccessiva per la maggior parte delle borse da palestra.Consigliamo ai marchi di selezionare i materiali in base al prezzo di vendita al dettaglio previsto, al posizionamento del prodotto e all'identità del marchio, piuttosto che optare semplicemente per le specifiche più elevate disponibili a fini di marketing. D6: I consumatori possono effettivamente percepire la differenza tra un rivestimento in TPU e un rivestimento in PU?A: Sì. La differenza è decisamente evidente durante l'utilizzo effettivo.Una borsa da palestra con rivestimento in TPU può mantenere una superficie interna liscia e intatta anche dopo uno o due anni di utilizzo.Al contrario, i tradizionali rivestimenti in PU, soprattutto quelli a base di poliestere, possono iniziare a mostrare segni di deterioramento dopo sei mesi o un anno in ambienti umidi. Il rivestimento interno può diventare appiccicoso, sfaldarsi o staccarsi. Nei casi più gravi, le particelle di rivestimento possono aderire agli asciugamani bagnati, compromettendo l'esperienza d'uso.La ragione risiede nella struttura chimica dei materiali.I rivestimenti tradizionali in poliuretano (PU) sono più vulnerabili all'idrolisi in ambienti caldi e umidi. I legami esterei all'interno della catena molecolare possono rompersi se esposti all'umidità, mentre i sali e l'acqua del sudore accelerano questo processo di degradazione.Il TPU, in particolare quello a base di polieteri, offre una resistenza all'idrolisi nettamente superiore rispetto al PU convenzionale. Sebbene il costo del materiale sia più elevato, l'investimento aggiuntivo è giustificato dalla prospettiva della soddisfazione a lungo termine dell'utente e della reputazione del marchio. D7: Perché alcune borse da palestra sviluppano un odore acido dopo un uso prolungato che non scompare nemmeno con il lavaggio?A: L'odore sgradevole che si sviluppa nel tempo di solito non è causato semplicemente dal sudore residuo. Piuttosto, è dovuto principalmente ai microrganismi e ai loro sottoprodotti metabolici all'interno della struttura del tessuto.I tessuti in poliestere standard possono contenere spazi microscopici all'interno della loro struttura fibrosa dove si accumulano batteri e funghi. Inoltre, le proteine ​​e gli oli contenuti nel sudore forniscono nutrienti che favoriscono la crescita microbica.Anche quando la superficie appare pulita dopo il lavaggio, i microrganismi intrappolati in profondità nelle fibre possono rimanere. Se esposti nuovamente all'umidità, possono riprodursi e rilasciare odori sgradevoli.Esistono due soluzioni efficaci:1. Durante la finitura dei tessuti, applicare trattamenti antibatterici e di controllo degli odori, come additivi a base di ioni d'argento o chitosano.2. Sviluppare strutture di rivestimento interno rimovibili e lavabili in lavatrice, che consentano agli utenti di pulire a fondo le aree che tendono ad accumulare umidità e odori. D8: I tessuti riciclati sostenibili come il RPET hanno prestazioni inferiori rispetto ai materiali vergini?A: Il poliestere riciclato di alta qualità (RPET) e il nylon riciclato possono ora raggiungere livelli di prestazioni molto simili a quelli dei materiali vergini in termini di resistenza all'abrasione e allo strappo.La differenza di prestazioni è generalmente entro il 5% circa, a seconda dei processi di riciclaggio e degli standard di prova. Nell'uso quotidiano normale, la maggior parte dei consumatori non noterà una differenza significativa.La differenza principale si riscontra solitamente al tatto. I tessuti riciclati possono inizialmente risultare leggermente meno morbidi rispetto ai materiali vergini, ma questa differenza si riduce notevolmente dopo il primo lavaggio.Anche la solidità del colore deve essere valutata attentamente, soprattutto per i colori più scuri. Durante la fase di campionatura, i marchi dovrebbero effettuare test di solidità del colore sufficienti.Per i marchi con obiettivi di sostenibilità, i materiali riciclati rappresentano una scelta affidabile, a condizione che provengano da fornitori qualificati in possesso di certificazioni come GRS (Global Recycled Standard). D9: Come si pulisce e si mantiene una borsa da palestra? La pulizia può danneggiare i materiali?A: I metodi di pulizia dipendono dal materiale di cui è fatta la borsa.Per le borse da palestra realizzate in tessuto di nylon con rivestimento in TPU, la manutenzione quotidiana si effettua solitamente pulendo la superficie con un panno umido.Se all'interno della borsa si sviluppano odori sgradevoli, aprite il vano per gli indumenti bagnati e quello per le scarpe e lasciateli asciugare all'aria in un luogo ben ventilato. Evitate l'esposizione diretta alla luce solare, poiché un'eccessiva esposizione ai raggi UV può compromettere le prestazioni del materiale.Se è necessario il lavaggio in lavatrice:• Utilizzare un detersivo delicato.• Lavare con acqua fredda utilizzando un ciclo delicato.• Rimuovere tutti i pannelli o gli inserti di supporto rigidi prima del lavaggio.• Lasciare asciugare la borsa all'aria in modo naturale.• Non asciugare in asciugatrice né stirare.È importante notare che lavaggi frequenti in lavatrice, ovvero più di due volte al mese, possono accelerare l'invecchiamento dei rivestimenti impermeabili e delle zone sigillate.Pertanto, in genere consigliamo di pulire le macchie ogni volta che è possibile per prolungare la durata del prodotto. 7. ConclusionUna borsa da palestra di successo è essenzialmente il risultato del perfetto equilibrio tra un'esperienza utente eccezionale e costi di produzione contenuti. Come illustrato nel corso di questo articolo, che si tratti di un'intelligente pianificazione degli spazi, di efficienti sistemi di ventilazione o di materiali durevoli, ogni dettaglio tecnico serve in definitiva a un unico obiettivo commerciale: ridurre gli ostacoli decisionali del consumatore e aumentare il potenziale di riacquisto a lungo termine. Questa filosofia rappresenta il valore degli oltre 30 anni di esperienza di SYNBERRY nel settore della produzione di borse sportive. Dalla selezione dei materiali alla maestria nella cucitura, dallo sviluppo dei prototipi alla produzione in serie, sappiamo non solo come produrre borse, ma anche come aiutare i marchi a trasformare le idee in prodotti commercialmente competitivi, grazie a una meticolosa attenzione ai dettagli. Che tu stia sviluppando una nuova collezione di borse da palestra o desideri ottimizzare una linea di prodotti esistente, anche se hai solo uno schizzo o un'idea iniziale, non vediamo l'ora di esplorare le possibilità per dare vita alle tue idee.    Autore       
  • Ultime tariffe sui bagagli provenienti da Cina e Cambogia
    Ultime tariffe sui bagagli provenienti da Cina e Cambogia Aug 28, 2026
    Negli ultimi due anni, a causa dei frequenti cambiamenti nelle politiche tariffarie statunitensi, i nostri clienti ci chiedono spesso informazioni sulle tariffe più recenti.Quindi, quali sono le tariffe attualmente applicate dagli Stati Uniti a Cina, Cambogia e altri paesi?La risposta è 12,5% per la Cina e 10% per la Cambogia a partire dal 24 luglio 2026. Nota importante: per i prodotti di origine cinese, se il codice HTS rientra nell'ambito di applicazione della Sezione 301, rimane in vigore la tariffa del 25% imposta dal 2018.La Corte Suprema degli Stati Uniti ha stabilito che le misure tariffarie dell'amministrazione Trump, attuate ai sensi dell'International Emergency Economic Powers Act (IEEPA), eccedevano l'autorità presidenziale. Di conseguenza, l'amministrazione Trump ha iniziato a invocare le disposizioni pertinenti del Trade Act del 1974 come nuova base giuridica per proseguire con le proprie politiche tariffarie. Tuttavia, non esistono più tariffe reciproche per tutti i paesi.A partire dal 24 luglio 2026, sono entrate in vigore nuove misure tariffarie sulle importazioni per 60 paesi e regioni. Tra questi, la Cambogia è stata inclusa nell'elenco, soggetta a un'aliquota tariffaria del 10%, mentre la precedente tariffa reciproca del 19% non è più in vigore.Secondo il piano annunciato dall'Ufficio del Rappresentante per il Commercio degli Stati Uniti (USTR), i paesi e le regioni soggetti all'aliquota del 10% includono principalmente quelli che si sono impegnati a vietare l'importazione di prodotti realizzati con il lavoro forzato, che hanno istituito sistemi normativi pertinenti o che hanno emanato leggi in materia ma che necessitano ancora di un rafforzamento dei controlli. L'elenco comprende Cambogia, Bangladesh, Malesia, Indonesia, El Salvador, Argentina, Guatemala, Regno Unito e altri 14 paesi.Per i restanti 46 paesi e regioni, gli Stati Uniti imporranno un dazio all'importazione del 12,5%, inclusi i principali partner commerciali come Cina, Vietnam, Giappone e Corea del Sud.La tabella seguente illustra le tariffe specifiche attualmente in vigore, utilizzando come esempi i codici HTS per BORSA e ZAINO:OrigineCodice HTSProdottodazio sulle merciSezione 301 TariffaNuova tariffa (dal 24/7)Tasso totaleCina4202.19.00.00Borsa20%25%12,5%57,5%Cina4202.92.31.20Zaino17,6%25%12,5%55,1%Cambogia4202.19.00.00Borsa20%N / A10%30%Cambogia4202.92.31.20Zaino17,6%N / A10%27,6%Anche in questo caso, le nuove tariffe sopra indicate sono entrate in vigore a mezzanotte, ora della costa orientale degli Stati Uniti, del 24 luglio 2026.   Autore       
  • Che cos'è il test di nebbia salina?
    Che cos'è il test di nebbia salina? Aug 28, 2026
    Sommario:L'essenza del test di nebbia salinaSpessore dello strato di galvanizzazioneSelezione del substratoInterpretazione dei risultati dei testDagli standard alla pratica: standard di prova raccomandati per diverse categorie di borse.Evoluzione del settore industriale: normative ambientali e nuove tecnologieFAQConclusione 1. L'essenza del test di nebbia salina1.1 Che cos'è il test in nebbia salina?Il test di nebbia salina (Salt Spray Test / Salt Fog Test) è un metodo di invecchiamento accelerato che simula ambienti corrosivi in ​​condizioni di laboratorio. Il suo principio fondamentale è che, in condizioni controllate di temperatura, umidità e concentrazione salina, i fenomeni di corrosione che normalmente impiegherebbero mesi o addirittura anni per manifestarsi possono essere compressi e osservati nell'arco di poche ore o pochi giorni.È importante chiarire innanzitutto un punto: i risultati dei test in nebbia salina non possono essere convertiti direttamente nella durata effettiva di un prodotto.La corrosione negli ambienti naturali è influenzata da molteplici fattori, tra cui l'esposizione alle radiazioni ultraviolette, le variazioni di temperatura, l'alternanza tra condizioni umide e secche, gli inquinanti atmosferici (come SO₂) e l'usura meccanica. Tuttavia, l'ambiente di nebbia salina in laboratorio rappresenta una singola condizione di umidità continua e alte concentrazioni di ioni cloruro. Pertanto, il vero valore del test in nebbia salina risiede in:Verifica della stabilità del processo: se i componenti hardware dello stesso lotto di produzione dimostrano prestazioni di resistenza alla corrosione costanti;Valutazione comparativa delle capacità dei fornitori: confronto dei livelli di prestazione protettiva di diversi stabilimenti di galvanica o di diversi processi produttivi;Rilevamento dei difetti: identificazione rapida di difetti di fabbricazione quali porosità del rivestimento, scarsa adesione e pretrattamento incompleto.1.2 Il sistema standard di prova in nebbia salinaIl test in nebbia salina neutra (NSS) è attualmente il metodo di prova più utilizzato nel settore degli accessori per borse. Si basa principalmente sui seguenti tre sistemi standard:Numero standardAmbito di applicazioneParametri chiaveISO 9227Standard internazionale5% NaCl, pH 6,5–7,2, 35°C ± 2°CASTM B117mercato nordamericano5% NaCl, pH 6,5–7,2, 35°C ± 2°CQB/T 3826-1999settore dell'industria leggera in Cina5% NaCl, pH 6–7, 35°C ± 2°C, velocità di deposizione 1–2 mL/80 cm²·hQuesti tre sistemi standard sono altamente coerenti in termini di parametri dell'ambiente di prova. Le principali differenze risiedono nella calibrazione delle apparecchiature e nei formati di registrazione dei risultati.Nella produzione OEM/ODM di borse, di solito adottiamo lo standard di collaudo ISO 9227.1.3 Differenziazione delle tre prove di nebbia salina secondo il sistema ISO 9227La norma ISO 9227 specifica in realtà tre metodi di prova, con livelli di severità crescenti:NSS (Nebbia di Nebbia Salina): Il test di corrosione accelerata più semplice, adatto al controllo qualità di routine della maggior parte dei componenti metallici delle borse.AASS (Acetic Acid Salt Spray): L'acido acetico glaciale viene aggiunto a una soluzione di NaCl al 5% per ridurre il pH a circa 3,1-3,3. La velocità di corrosione è circa tre volte superiore a quella del test NSS ed è comunemente utilizzato per valutare le prestazioni dei rivestimenti di zinco in ambienti leggermente acidi.CASS (Copper Accelerated Acetic Acid Salt Spray): al test AASS viene aggiunto cloruro di rame e la temperatura di prova viene aumentata a 50 °C. La velocità di corrosione è circa otto volte superiore a quella del test NSS. Viene utilizzato principalmente per la verifica rapida di componenti decorativi di alta gamma cromati e nichelati.Nel controllo qualità quotidiano degli accessori per borse, il test NSS rimane il metodo di riferimento assoluto. I test AASS e CASS sono più comunemente utilizzati per lo screening rapido durante l'introduzione di nuovi materiali o modifiche di processo, piuttosto che per le ispezioni di lotti di spedizione. 2. Spessore dello strato di galvanizzazione2.1 Classificazione dei materiali e dello spessore degli strati di galvanizzazioneLo spessore dello strato di galvanizzazione si misura in micrometri (μm, 1 μm = 0,001 mm). Nel settore della componentistica per borse, questo valore determina direttamente la durata del superamento del test in nebbia salina. La regola empirica del settore è che lo spessore della galvanizzazione ha una relazione approssimativamente lineare con il tempo di resistenza alla corrosione: raddoppiando lo spessore, raddoppia anche la durata della protezione.Livello di stratoMaterialeSpessore tipicoFunzioneStrato d'attaccoRame o nichel0,5–2 μmMigliora l'adesione al substrato e riempie i difetti superficiali microscopici.Strato barrieraNichel1–3 μmBlocca la migrazione degli ioni metallici del substrato e fornisce la principale protezione dalla corrosione.Strato decorativo (colore)Oro / Palladio / Cromo / Oro imitazione0,1–3 μmConferisce colore e lucentezza alla superficie.Cappotto superioreRivestimento trasparente / Rivestimento nanoceramico5–15 μmSigilla l'intero sistema e protegge da sudore, graffi e ossidazione.2.2 Diversi livelli di spessore corrispondenti a diversi standard di provaSecondo le prassi del settore, la qualità della galvanizzazione degli accessori per borse può essere suddivisa in quattro gradi. Le differenze nello spessore del rivestimento e nella resistenza alla nebbia salina sono significative:Grado di qualitàSpessore totale del rivestimentoTempo tipico di passaggio della nebbia salinaScenario applicativoClasse economica2,5%Non qualificatoNel controllo qualità effettivo degli accessori per borse, la valutazione richiesta non deve essere inferiore al Grado 7 (area di corrosione ≤0,5%) e la ruggine rossa non è ammessa. Gli standard interni di alcuni marchi di alta gamma richiedono una valutazione pari o superiore al Grado 9. 5. Dagli standard alla pratica: standard di prova raccomandati per diverse categorie di borseLe differenze tra le categorie di prodotto determinano le soglie di testLe diverse tipologie di borse presentano rischi di corrosione significativamente differenti per i loro componenti metallici, pertanto i requisiti di collaudo dovrebbero essere adeguati di conseguenza:ZainoAccessori per zaino In genere include cerniere, fibbie, anelli a D e fibbie di regolazione. Poiché gli zaini sono spesso utilizzati in ambienti esterni ed esposti a pioggia e sudore, si raccomanda che il test NSS di base sia di almeno 24 ore senza ruggine rossa e senza formazione di bolle.Per gli ordini destinati ai mercati tropicali o a quelli con clima marino, si raccomanda di estendere il tempo di consegna a oltre 48 ore.Per gli acquirenti OEM di zaini con esigenze particolari in termini di resistenza alla corrosione dei componenti, la durata dei test e i criteri di guasto possono essere definiti chiaramente con il produttore di zaini in anticipo, durante la fase di campionamento, evitando così controversie causate da standard poco chiari durante la produzione di massa.BorsaAccessori per borse La funzione è principalmente decorativa, mentre la funzionalità è un aspetto secondario. Comprende componenti come serrature, catene, piedini e chiusure magnetiche. L'ambiente di utilizzo delle borse è relativamente mite (principalmente in ambienti interni), ma i consumatori hanno una tolleranza estremamente bassa per i difetti estetici visibili. Si raccomanda che il test NSS raggiunga 24 ore senza la comparsa di punti di corrosione visibili.Per gli acquirenti OEM di borse, catene e serrature sono componenti di controllo fondamentali per verificare eventuali modifiche durante l'utilizzo prolungato e in condizioni di usura, e dovrebbero essere incluse come elementi di ispezione obbligatori per ogni lotto di produzione.Borse per cosmetici e trousse da toiletteI componenti metallici delle trousse per cosmetici sono generalmente di piccole dimensioni (come le linguette delle cerniere e le piccole chiusure), ma l'ambiente di utilizzo è piuttosto ostile: elevata umidità nei bagni, ingredienti chimici presenti nei cosmetici (come alcol, oli e profumi), nonché usura meccanica causata dalle frequenti aperture e chiusure.Per gli acquirenti OEM di trousse per cosmetici, l'esecuzione di un test NSS di 24 ore su trousse per cosmetici e trousse da toilette è un requisito obbligatorio. Valigeria e borse da lavoroI componenti hardware come maniglie telescopiche, basi con ruote e serrature sono soggetti sia a carichi meccanici che a problemi di corrosione. Normative come la ISO 9227 forniscono requisiti precisi per i test in nebbia salina per la componentistica dei bagagli. In genere, secondo la norma, viene eseguito un test NSS di 24 ore. Tuttavia, i marchi di borse da lavoro di alta gamma spesso hanno requisiti interni che prevedono test di durata superiore alle 48 ore. 6. Evoluzione del settore industriale: normative ambientali e nuove tecnologie6.1 Dal cromo esavalente al cromo trivalenteNei tradizionali processi di galvanostegia, gli strati di passivazione di cromo esavalente (Cr⁶⁺) erano ampiamente utilizzati grazie alla loro eccellente resistenza alla corrosione. Tuttavia, il cromo esavalente è classificato come sostanza estremamente preoccupante (SVHC) ai sensi del regolamento REACH dell'UE ed è cancerogeno. Il suo utilizzo nella componentistica per borse è pertanto stato rigorosamente limitato.L'attuale tendenza del settore si è spostata verso la passivazione con cromo trivalente (Cr³⁺). Sebbene la sua resistenza alla corrosione sia leggermente inferiore a quella del cromo esavalente in determinate condizioni estreme, è possibile ottenere prestazioni equivalenti nei test NSS aumentando lo spessore del rivestimento e ottimizzando i processi di sigillatura.Per gli ordini OEM di borse esportati nell'UE, raccomandiamo che i prodotti siano dotati di certificazione di conformità REACH.6.2 PVD: un'alternativa di alta gamma alla galvanicaLa deposizione fisica da fase vapore (PVD) è un processo che deposita materiali metallici o ceramici su superfici di substrato in un ambiente sottovuoto. Rispetto alla galvanostegia, i rivestimenti PVD presentano una durezza circa 10 volte superiore, sono praticamente impossibili da graffiare o scolorire e non richiedono l'uso di soluzioni chimiche nocive.Nel settore della componentistica per borse, il PVD viene attualmente applicato principalmente a:Componenti metalliche nere/color canna di fucile di alta gamma (come la serie "So Black" di Hermès);Componenti funzionali realizzati con substrati in acciaio inossidabile;Cerniere e elementi di fissaggio che richiedono un'elevatissima resistenza all'usura.I limiti della PVD includono elevati costi di investimento per le attrezzature, requisiti estremamente elevati per la levigatezza della superficie del substrato (che di solito richiedono uno strato di base di nichelatura galvanica e una lucidatura a specchio preliminare) e una minore flessibilità nella scelta del colore rispetto alla galvanica.Pertanto, nei prossimi 5-10 anni, la galvanizzazione rimarrà probabilmente il processo principale per la produzione di accessori per borse, ma il tasso di diffusione del PVD continuerà ad aumentare. 7. Domande frequentiD1. Perché gli accessori per borse devono essere sottoposti al test di nebbia salina?A: Per quanto riguarda la componentistica metallica delle borse, il test in nebbia salina è un metodo fondamentale per verificare la qualità della galvanizzazione e prevedere le prestazioni a lungo termine del prodotto in climi umidi (come il Sud-est asiatico e le regioni costiere).D2. Quali sono gli standard di prova in nebbia salina comunemente utilizzati nel settore degli accessori per borse?StandardAmbito di applicazioneNoteASTM B117Nord America e mercati internazionaliIl metodo di riferimento più comunemente utilizzato per la nebbia salina neutra (NSS)ISO 9227Certificazione internazionale per l'esportazioneCopre tre metodi: NSS, AASS e CASSGB/T 10125standard nazionale cineseComunemente utilizzato dalle fabbriche nazionali ed esportatriciQB/T 3826Prodotti industriali leggeri (accessori per valigie e borse)Standard storico utilizzato nell'industria cinese dei bagagliEN 1670Ferramenta europea per architettura e arredamentoClassifica la resistenza alla corrosione in gradi da 1 a 5 (da 24 a 480 ore).D3. Qual è la durata tipica del test di nebbia salina richiesta per i diversi livelli di posizionamento degli accessori per borse?Di seguito sono riportati alcuni riferimenti comuni del settore (basati su test di nebbia salina neutra NSS):Posizionamento sul mercatoRequisiti tipici per la resistenza alla nebbia salinaScenario applicativoModa veloce / Livello base24 ore o piùAmbienti interni asciutti, utilizzo a breve terminemarchi di fascia media48 ore o piùPendolarismo urbano quotidiano in generalemarchi di alta gamma48–72 oreClimi ad alta umidità (come Florida, Singapore e Hong Kong)Marchi di lussoPiù di 96 oreDurabilità a lungo termine, mercati costieri, qualità da cimelio di famigliaD4. Perché lotti diversi mostrano grandi variazioni nei risultati del test in nebbia salina nonostante venga utilizzato lo stesso processo di galvanizzazione?Le cause più comuni includono:Pretrattamento non uniforme: differenze nella qualità della lucidatura e rimozione incompleta di olio/cera comportano variazioni nell'adesione del rivestimento.Variazioni dello spessore del rivestimento: gli spessori dello strato di rame, dello strato di nichel e dello strato decorativo potrebbero non soddisfare i requisiti o potrebbero non essere uniformi.Differenze del substrato: i componenti in lega di zinco pressofusa possono contenere fori o pori dovuti alla sabbia, che diventano vie di corrosione.Trattamento post-applicazione mancante: la mancata applicazione di agenti sigillanti (strato di finitura) o di strati di passivazione aumenta la porosità del rivestimento.Differenze nelle procedure di prova: gli angoli di posizionamento del campione, la densità di carico della camera e le velocità di deposizione dello spray non sono standardizzati.D5. Quali sono le differenze fondamentali nelle prestazioni in nebbia salina tra substrati in lega di zinco, ottone e acciaio inossidabile?SubstratoCaratteristiche della nebbia salinaLega di zinco (Zamak)È la soluzione più economica, ma il substrato è altamente reattivo e dipende fortemente dallo strato di galvanizzazione; i difetti del rivestimento possono facilmente causare ruggine bianca/rossa.OttoneIl substrato stesso presenta una migliore resistenza alla corrosione rispetto alla lega di zinco e può mantenere una maggiore durata anche senza placcatura; adatto per design di alta gamma non placcati o con placcatura leggera.Acciaio inossidabile (304/316)La massima resistenza alla corrosione del substrato; può essere utilizzato direttamente o solo rivestito con PVD; l'acciaio inossidabile 316 può raggiungere prestazioni superiori a 500 ore.D6. Quali sono le differenze tra i rivestimenti PVD e la galvanica tradizionale in termini di prestazioni nei test di nebbia salina?Galvanostegia tradizionale: si basa su un meccanismo di "barriera + protezione sacrificale" tramite molteplici strati di rivestimento metallico. Ha costi inferiori e una maggiore varietà di colori, ma i rivestimenti contengono pori microscopici, il che rende le prestazioni in nebbia salina fortemente dipendenti dal controllo del processo.Rivestimento PVD: forma una pellicola ceramica/metallica densa tramite deposizione sotto vuoto, con porosità estremamente bassa. Generalmente offre una migliore resistenza alla nebbia salina e all'usura; tuttavia, le opzioni di colore sono più limitate, i costi sono più elevati e i requisiti di planarità della superficie del substrato sono molto stringenti.I due processi non si escludono a vicenda: l'hardware di fascia alta spesso adotta un processo combinato di "strato di base galvanizzato + strato superiore PVD".D7. È possibile equiparare direttamente i risultati dei test in nebbia salina alla durata effettiva di un prodotto?Risposta: No. Il test in nebbia salina è un test comparativo accelerato. Un test di laboratorio di 48 ore non equivale a 48 giorni di utilizzo effettivo.Viene utilizzato principalmente per:Confronta i livelli di resistenza alla corrosione di diversi sistemi o fornitori di galvanica;Verificare che la produzione di massa rimanga coerente con il campione di riferimento approvato;Escludere i processi palesemente difettosi.Nell'utilizzo reale, gli effetti dell'usura, del sudore, dell'esposizione ai raggi ultravioletti e delle variazioni di temperatura sull'hardware differiscono da quelli riscontrati in condizioni di nebbia salina. Pertanto, i progetti di fascia alta spesso richiedono ulteriori test artificiali di sudorazione, test di usura e test di adesione.D8. Oltre al test di nebbia salina, quali altri test di supporto sono solitamente richiesti per gli accessori delle borse?Tipo di testScopoStandard comuniTest del sudore artificialeSimula la corrosione e lo scolorimento causati dal contatto con le maniISO 3160-2, formule definite dal clienteTest di adesioneVerifica se i rivestimenti sono soggetti a scrostamentoprova di taglio incrociato, prova del nastro, prova di flessioneTest di usura/attritoValuta la resistenza durante il contatto quotidianoTest di attrito alternato, test del nastro RCAProva di durezzaConferma la resistenza ai graffi superficialiTest di durezza della matita, test di durezza VickersProve di trazione/coppiaVerifica la resistenza meccanica dei componenti portanti (anelli a D, moschettoni).Definito dal cliente (in genere 30–80 kg)Test di cicloValuta la durata di vita delle serrature e delle chiusure a molla dopo ripetuti cicli di apertura e chiusura.5.000–10.000 cicli ConclusioneLa resistenza alla corrosione degli accessori per borse non può mai essere valutata semplicemente in base al loro aspetto lucido o al loro peso. I test in nebbia salina NSS forniscono un parametro di riferimento unificato per il confronto, lo spessore della galvanizzazione offre indicatori fisici misurabili e la progettazione di sistemi di galvanizzazione multistrato riflette la profondità delle capacità produttive di un fornitore.Per le fabbriche di borse e i vari fornitori di servizi OEM per borse, l'implementazione di capacità di collaudo interne basate sulla norma ISO 9227 rappresenta un investimento necessario per migliorare la competitività della catena di fornitura.Per i marchi e gli acquirenti, durante lo sviluppo delle specifiche tecniche (Tech Pack), è fondamentale definire chiaramente l'ambiente di utilizzo effettivo del prodotto. Sulla base di ciò, è necessario stabilire durate ragionevoli per i test in nebbia salina e criteri di accettazione appropriati, al fine di evitare sprechi di denaro o problemi di controllo qualità causati da un approccio standardizzato.   Autore       
  • Come conformarsi al PPWR?
    Come conformarsi al PPWR? Aug 25, 2026
    Il Regolamento UE sugli imballaggi e sui rifiuti di imballaggio (PPWR, Regolamento (UE) 2025/40) è entrato ufficialmente in vigore nel febbraio 2025 ed è pienamente operativo dal 12 agosto 2026, sostituendo la precedente Direttiva sugli imballaggi e sui rifiuti di imballaggio (94/62/CE). Dato che si tratta di requisiti normativi completamente nuovi, numerosi importatori e proprietari di marchi non sono sicuri dei loro specifici obblighi ai sensi del PPWR. Questo articolo chiarirà i principali aspetti di conformità che è necessario rispettare. Il regolamento introduce requisiti più rigorosi in materia di conformità all'intero ciclo di vita per i prodotti di imballaggio immessi sul mercato dell'UE, riguardanti restrizioni sui materiali, progettazione degli imballaggi, riciclabilità, contenuto riciclato, etichettatura e obblighi di responsabilità del produttore. I requisiti principali includono: I. Restrizioni sui materiali e sulle sostanze chimiche (obbligatorie a partire dal 12 agosto 2026) 1. Limiti dei metalli pesantiIl contenuto totale di quattro metalli pesanti — piombo (Pb), cadmio (Cd), mercurio (Hg) e cromo esavalente (Cr VI) — presenti nei materiali di imballaggio non deve superare i 100 mg/kg. Questo requisito si applica a tutti i componenti dell'imballaggio, compresi inchiostri, adesivi, rivestimenti e trattamenti superficiali. 2. Restrizioni sui PFASPer gli imballaggi a contatto con gli alimenti, l'uso di sostanze perfluoroalchiliche e polifluoroalchiliche (PFAS) è rigorosamente limitato. I requisiti includono:• Contenuto totale di fluoro: ≤ 50 ppm• Sostanze PFAS non polimeriche: ≤ 25 ppb• Contenuto totale di PFAS: ≤ 250 ppb II. Requisiti di progettazione degli imballaggi e di riduzione dei rifiuti (attuazione graduale) 1. Minimizzazione degli imballaggi e riduzione dei rifiutiL'imballaggio deve essere progettato in modo da raggiungere il volume e il peso minimi necessari a garantire la funzione prevista, evitando imballaggi eccessivi. A partire dal 1° gennaio 2030, la percentuale di spazio vuoto negli imballaggi per l'e-commerce e per il trasporto non dovrà superare il 50%. 2. Requisiti di riciclabilitàA partire dal 1° gennaio 2030, gli imballaggi immessi sul mercato dell'UE dovranno soddisfare determinati standard di riciclabilità. Gli imballaggi saranno classificati in base a diversi gradi di riciclabilità:• Grado A: riciclabile al ≥ 95%• Grado B: riciclabile al ≥ 80%• Grado C: riciclabile al ≥ 70% Gli imballaggi di qualità inferiore alla C saranno gradualmente vietati:• Gli imballaggi di categoria C saranno vietati a partire dal 2030.• Gli imballaggi di categoria B saranno vietati a partire dal 2038. 3. Requisiti minimi di contenuto riciclatoA partire dal 1° gennaio 2030, gli imballaggi in plastica dovranno contenere una percentuale minima di materiale riciclato post-consumo (PCR). Esempi:• Imballaggi in PET a contatto con gli alimenti: contenuto minimo del 30% di materiale riciclato post-consumo (che aumenterà al 50% entro il 2040)• Altri imballaggi in plastica: contenuto minimo del 35% di materiale riciclato post-consumo (che aumenterà al 65% entro il 2040) 4. Restrizioni su specifiche tipologie di imballaggioA partire dal 1° gennaio 2030, saranno vietati alcuni formati di imballaggi in plastica monouso, tra cui:• Sacchetti di plastica leggeri• Componenti di imballaggio in plastica monouso• Confezioni miniaturizzate monouso utilizzate nel settore alberghiero e della ristorazione• Confezioni monouso di piccole dimensioni per frutta e verdura• Altri formati di imballaggio in plastica monouso non necessari III. Requisiti di etichettatura e divulgazione delle informazioni (attuazione graduale) 1. Etichette di imballaggio standardizzateA partire dal 12 agosto 2028, gli imballaggi dovranno riportare etichette conformi agli standard previsti. Le etichette devono indicare chiaramente:•Composizione del materiale• Livello di riciclabilità• Istruzioni per la raccolta differenziata L'UE introdurrà gradualmente sistemi unificati di etichettatura digitale, compresa la divulgazione di informazioni tramite codici QR. 2. Identificazione della compostabilitàGli imballaggi etichettati come "compostabili industrialmente" devono indicare chiaramente questa informazione per impedire ai consumatori di smaltire in modo errato i rifiuti di imballaggio e di contaminare i flussi di riciclaggio. IV. Requisiti di conformità e registrazione (obbligatori a partire dal 12 agosto 2026) 1. Registrazione della Responsabilità Estesa del Produttore (EPR)Tutti i soggetti che immettono prodotti di imballaggio sul mercato dell'UE, tra cui:• Produttori• Importatori• Venditori di e-commerceÈ necessario completare la registrazione EPR in ciascuno Stato membro dell'UE applicabile e pagare le relative tariffe di raccolta e riciclaggio dei rifiuti in base al volume e al peso degli imballaggi. Le società extra-UE devono nominare un rappresentante autorizzato all'interno dell'UE per adempiere ai relativi obblighi di conformità. 2. Dichiarazione di conformità (DoC)Le aziende devono preparare una Dichiarazione di Conformità UE (DoC) e conservare la relativa documentazione tecnica, tra cui:• Rapporti di prova• Registri di valutazione della conformità• Documenti di valutazione degli imballaggi Questi documenti devono essere conservati per essere ispezionati dalle autorità doganali e dagli organismi di vigilanza del mercato. Nota: i sistemi di registrazione EPR, le strutture tariffarie e le procedure di applicazione possono variare tra gli Stati membri dell'UE. Le aziende devono completare le procedure di conformità separatamente, in base ai requisiti specifici di ciascun paese di destinazione.    Autore       
  • Perché il tessuto ripstop è più resistente agli strappi per le borse?
    Perché il tessuto ripstop è più resistente agli strappi per le borse? Aug 23, 2026
    Grazie alla sua tessitura a griglia incrociata, i fili di rinforzo di ordito e trama del tessuto Ribstop migliorano la resistenza allo strappo delle borse."Come mai alcuni tessuti per borse si lacerano al minimo strappo, allargandosi come una cerniera lampo, mentre altri riportano danni minimi anche se sfregati contro pietre appuntite?"Questa è una domanda che ci viene posta frequentemente dai nostri clienti B2B a livello globale. Spesso, la risposta non risiede nello spessore del tessuto, bensì nella sua struttura di tessitura.Nei normali tessuti a trama semplice, quando un filo si rompe, la tensione si trasferisce istantaneamente ai fili adiacenti, innescando una reazione a catena: lo strappo si propaga come una cerniera lampo. Il tessuto ripstop, al contrario, possiede una resistenza allo strappo intrinseca. La sua robustezza non si basa su un "maggiore spessore", bensì su una struttura di rinforzo bidirezionale tra ordito e trama che impedisce la propagazione dello strappo.Oggi esploreremo i principi di tessitura alla base del tessuto ripstop e analizzeremo come i fili di rinforzo dell'ordito e della trama conferiscano alle borse un'eccezionale resistenza allo strappo. Che cos'è il tessuto ripstop?1.1 Definizione e caratteristiche strutturaliIl tessuto ripstop è un tessuto funzionale in cui fili di rinforzo ad alta resistenza sono intrecciati a intervalli regolari su una trama di base.1.2 Differenze fondamentali rispetto al tessuto Oxford ordinarioCosa distingue il tessuto Oxford ripstop dal tessuto Oxford standard? La differenza principale risiede nella struttura. Ecco un confronto dettagliato:CaratteristicaOxford standardTessuto ripstopMeccanismo di resistenza allo strappoSi basa esclusivamente sulla resistenza del filatoI fili di rinforzo strutturale intercettano gli strappiPropagazione RipSi diffonde rapidamenteContenuto all'interno della grigliaPesoSimile a denari equivalentiQuasi nessun peso aggiuntivoCaratteristica visivaSuperficie lisciaTrama a griglia visibile  II Come funziona questa tessitura: i fili di rinforzo dell'ordito e della trama funzionanoLa resistenza allo strappo del tessuto ripstop deriva dalla sua struttura di tessitura progettata con precisione. Ecco una descrizione tecnica dettagliata:2.1 Tessitura di base: Tessitura semplice o a cestinoIl tessuto ripstop utilizza come base una trama a tela (1×1) o una trama a cestino 2×2. A intervalli regolari, sia in direzione dell'ordito (longitudinale) che della trama (trasversale), vengono inseriti filamenti più spessi e resistenti ad alta densità. Questi fili di rinforzo creano una trama ben visibile sulla superficie del tessuto.La tessitura a tela è il metodo di intreccio più semplice: i fili di ordito e di trama si incrociano uno sopra, uno sotto, creando una struttura del tessuto stabile e uniforme.Alcune specifiche di alta gamma utilizzano un'intreccio a cestino 2×2, in cui due fili di ordito si intrecciano simultaneamente con due fili di trama, producendo una superficie più compatta e resistente all'abrasione, pur mantenendo una buona sensazione al tatto.2.2 Inserimento della filettatura di rinforzo: bloccaggio bidirezionaleQuesto è il cuore della tecnologia ripstop. Durante la tessitura, i fili di rinforzo vengono inseriti a intervalli fissi in entrambe le direzioni:• Filo Ripstop in ordito: lungo la lunghezza del tessuto (direzione longitudinale), un filamento ad alta resistenza e con un titolo più elevato viene inserito a intervalli di 5 mm, 7 mm o 10 mm.• Filo di trama Ripstop: lungo la larghezza del tessuto (direzione trasversale), vengono inseriti a intervalli fissi anche fili di rinforzo.Questi fili di rinforzo vengono intrecciati simultaneamente con i filati di base, formando una struttura a griglia bidirezionale. Quando si verifica uno strappo, il bordo lacerato incontra per primo queste "barriere ad alta resistenza".2.3 Selezione della spaziatura della grigliaSul mercato sono presenti tre specifiche di griglia principali:Spaziatura della grigliaResistenza allo strappoSensazione al tatto / RigiditàTipi di borse consigliati5 mm★★★★★Più rigidoZaini tattici, borse porta attrezzi, borse industriali7 mm★★★★☆EquilibratoZaini da trekking per esterni, borse da viaggio10 mm★★★☆☆Più morbidoZaini per pendolari quotidiani, astucci portaoggettiSuggerimento per la scelta: minore è la spaziatura della griglia, maggiore è la resistenza allo strappo, ma la sensazione al tatto e la morbidezza diminuiranno leggermente. Possiamo consigliare la soluzione ottimale in base allo scenario di utilizzo finale e ai requisiti tattili.2.4 Denari e materiale dei fili di rinforzo• Rinforzo in poliestere: costo inferiore. Il poliestere standard è adatto ad applicazioni di media resistenza; il poliestere ad alta tenacità raggiunge livelli di resistenza superiori.• Rinforzo in nylon 210D: comunemente utilizzato nei tessuti ripstop da 210D a 420D. Offre un buon equilibrio tra resistenza allo strappo, aspetto del tessuto e costo: una specifica di alto valore e standard del settore. Può essere utilizzato anche per tessuti di base con denari inferiori, a seconda delle esigenze prestazionali.• Rinforzo in nylon 420D: utilizzato nei tessuti ripstop a denaratura medio-alta da 420D in su per migliorare significativamente la resistenza allo strappo. Per tessuti pesanti da 600D in su, è possibile scegliere fili di rinforzo in nylon 420D o di denaratura superiore. Per una resistenza estrema, sono disponibili fibre ad alte prestazioni come poliammide ad alta tenacità, aramide o UHMWPE. III. Meccanismi di resistenza allo strappo: perché gli strappi non si propaganoPer comprendere il funzionamento del tessuto ripstop, dobbiamo confrontare la sua modalità di rottura con quella di un tessuto ordinario.3.1 Strappo della cerniera lampo in un tessuto comuneNei tessuti a trama semplice standard, tutti i fili hanno una resistenza uniforme. Quando una forza esterna provoca la rottura di un filo, la tensione si trasferisce istantaneamente ai fili adiacenti. Poiché i fili vicini hanno la stessa resistenza, non riescono a sopportare l'improvviso aumento di carico, causando una rottura a catena: lo strappo si propaga come una cerniera lampo, provocando danni su vasta scala.3.2 Meccanismo di "intercettazione a griglia" nel tessuto ripstopIl tessuto ripstop risolve questo problema grazie a una progettazione che prevede discontinuità meccaniche:Inizio dello strappo: una forza esterna provoca la rottura dei fili di base e lo strappo inizia ad allargarsi.Incontro con i fili di rinforzo: quando lo strappo raggiunge la linea della griglia in cui si trovano i fili di rinforzo, questi, più spessi e resistenti, assorbono e ridistribuiscono la sollecitazione.Dispersione delle sollecitazioni: i fili di rinforzo disperdono la sollecitazione di lacerazione concentrata su un'area più ampia del tessuto, prevenendo sovraccarichi in un unico punto.Arresto dello strappo: Poiché i fili di rinforzo sono molto più resistenti dei fili di base, lo strappo viene "intercettato" all'interno di una singola cella della griglia e non può oltrepassare il confine della griglia per continuare a propagarsi.3.3 Di quanto migliora la resistenza allo strappo passando dal tessuto Oxford standard al ripstop a parità di densità?In base allo standard ASTM D2261 per la prova di resistenza allo strappo (test di Elmendorf), le misurazioni di laboratorio hanno confrontato il tessuto Oxford standard e l'Oxford ripstop della stessa denier:Specifiche del tessutoResistenza allo strappo standard OxfordResistenza allo strappo RipstopMiglioramentoNylon 210D~25 N~35–42 N+40%–68%Nylon 420D~35 N~50–60 N+43%–71%Poliestere 600D~30 N~42–50 N+40%–67%Nota: i dati effettivi variano a seconda della densità di tessitura, dei processi di finitura e delle condizioni di prova. Le cifre sopra riportate sono solo indicative. Guida alle specifiche del tessuto ripstop IV per la produzione di borseSe desiderate personalizzare le vostre borse, come scegliete il tessuto ripstop più adatto alle vostre esigenze? Ecco un riepilogo basato sulla nostra esperienza trentennale nel settore manifatturiero:4.1 Raccomandazioni in base alla tipologia di borsaTipo di borsaSpecifiche consigliateSpaziatura della grigliaConsiderazioni chiaveCustodia pieghevole ultraleggeraNylon ripstop 20D–70D10 mmPriorità al peso; adeguata resistenza allo strappoZaino da pendolare per tutti i giorniOxford ripstop 210D7–10 mmOttimo rapporto qualità-prezzo; coniuga resistenza e piacevolezza al tatto.Zaino da esterno/escursionismoNylon ripstop 210D–420D5–7 mmElevata capacità di carico, elevata resistenza all'abrasioneZaino tattico/militareNylon ripstop 420D–600D5 mmEstrema resistenza; compatibile con i sistemi MOLLE.Borsa portautensili / Borsa industrialeRipstop 600D–1000D + rivestimento in PU5 mmMassima durata + impermeabile + resistenza ai raggi UVValigia/custodia esterna per bagagliNylon ripstop 420D–840D5–7 mmResistenza agli urti e ai graffi4.2 Scelta del materiale: Poliestere vs. NylonProprietàPoliestere (PET)Nylon (PA)ForzaBuono; leggermente inferiore al nylonMaggiore resistenza; eccellente resistenza all'abrasioneAssorbimento dell'umiditàPiù basso; ad asciugatura rapidaPiù alto; tocco più delicatoResistenza agli agenti atmosfericiResistenza ai raggi UV naturalmente miglioreRichiede un trattamento UV aggiuntivoCostoInferiorePiù altoApplicazioni tipicheZaini per tutti i giorni, borse promozionali, fodereBorse da esterno di alta qualità, borse tatticheIl nostro consiglio: se il vostro prodotto finale è destinato al mercato outdoor o professionale di fascia medio-alta, date la priorità al nylon ripstop. Se invece puntate al rapporto qualità-prezzo e all'asciugatura rapida, il poliestere ripstop è la scelta ideale. V Quali ulteriori processi di finitura possono essere applicati al tessuto ripstop?La tessitura ripstop garantisce resistenza strutturale, mentre i processi di finitura aggiungono ulteriore funzionalità.5.1 Rivestimento in PU/PVC e laminazione in TPU per l'impermeabilizzazioneL'applicazione di un rivestimento in poliuretano (PU) o di una laminazione con pellicola di poliuretano termoplastico (TPU) sul retro del tessuto migliora significativamente le prestazioni di impermeabilità:• Rivestimento in PU: Costo complessivo inferiore. Il PU a base di poliestere ha una scarsa resistenza all'idrolisi; il PU a base di polieteri offre una resistenza all'idrolisi relativamente migliore.• Laminazione con film TPU: il TPU è disponibile anche in poliestere e polieteri; è necessario distinguere tra le due tipologie. Rispetto al PU standard, il TPU a base di polieteri offre una maggiore resistenza all'idrolisi e i sistemi senza solventi sono più ecocompatibili. Viene comunemente utilizzato nelle linee di prodotti di alta gamma.• Rivestimento in PVC: Eccellente impermeabilità, resistenza alle forature e agli agenti atmosferici. Tuttavia, il rivestimento aggiunge un peso notevole e conferisce al tessuto una sensazione di maggiore rigidità al tatto. Inoltre, le normative ambientali ne limitano l'uso in determinate applicazioni.5.2 Trattamento DWR (Idrorepellente Durevole)Un trattamento superficiale a base di fluorocarburi fa sì che le gocce d'acqua si raccolgano e scivolino via anziché penetrare. Adatto per borse da esterno che necessitano di "idrorepellenza" piuttosto che di "impermeabilità totale".5.3 Trattamento di resistenza ai raggi UVLe fibre di nylon si degradano e diventano fragili se esposte a lungo ai raggi UV. Gli agenti di finitura resistenti ai raggi UV ritardano l'invecchiamento delle fibre e prolungano la durata del tessuto, aspetto particolarmente importante per le borse da campeggio e gli zaini da esterno esposti alla luce solare per periodi prolungati.5.4 Trattamento ignifugoConforme alle norme NFPA 701, CPAI-84 e ad altri standard ignifughi. Adatto per sacchi di sicurezza industriali, borse per attrezzature antincendio e altri requisiti specifici del settore.Grazie alla post-elaborazione, il tessuto ripstop può raggiungere non solo una resistenza strutturale allo strappo, ma anche obiettivi funzionali sincronizzati, soddisfacendo al meglio le esigenze dei clienti in termini di differenziazione del prodotto. VI Domande frequenti (FAQ)D1: Una spaziatura della griglia più piccola è sempre preferibile per i tessuti ripstop?R: Non necessariamente. Quando il titolo del filato di base e del filo di rinforzo rimangono costanti, una spaziatura più piccola della griglia significa una maggiore densità del filo di rinforzo e una migliore resistenza allo strappo. Tuttavia, griglie più piccole aumentano la complessità e il costo della tessitura. La scelta dovrebbe bilanciare prestazioni, sensazione al tatto e costo. Riferimento del settore: gli zaini per uso quotidiano utilizzano in genere griglie da 7-10 mm; i prodotti professionali per attività all'aperto e tattici utilizzano comunemente griglie da 5 mm.D2: Come posso scegliere tra nylon e poliestere ripstop?A: Il nylon offre maggiore resistenza, migliore resistenza all'abrasione e una sensazione più morbida al tatto, ideale per borse tattiche e da esterno di fascia medio-alta. Il poliestere ha un costo inferiore, si asciuga più velocemente e ha una resistenza ai raggi UV naturalmente superiore, ideale per zaini di uso quotidiano e articoli promozionali. Possiamo consigliarvi la soluzione ottimale in base al vostro budget e al mercato di riferimento.D3: Il tessuto ripstop è completamente impermeabile?A: La trama ripstop di per sé non garantisce l'impermeabilità. Per ottenere prestazioni impermeabili, è necessario aggiungere un rivestimento in PU o una laminazione in TPU. Ad esempio, il nylon ripstop 210D con rivestimento in PU raggiunge in genere una pressione idrostatica di 5.000 mm, consentendo al tessuto di resistere a piogge da moderate a intense. Tuttavia, per un prodotto finito completamente impermeabile, è necessaria anche la nastratura delle cuciture per impedire l'infiltrazione dell'acqua attraverso i fori dell'ago.D4: Quali settori B2B sono adatti alle borse in tessuto ripstop?A: La gamma di clienti B2B applicabili è ampia e comprende: marchi di attrezzature per attività all'aperto, fornitori di attrezzature tattiche, aziende di articoli da viaggio, marchi di borse portautensili, produttori di dispositivi di sicurezza industriale, marchi di prodotti per animali domestici e qualsiasi altro cliente che necessiti di borse di stoccaggio resistenti all'abrasione e agli strappi. I diversi settori hanno requisiti diversi in termini di resistenza allo strappo, denier del tessuto, rivestimento impermeabile e specifiche della griglia. Una nota importante: la struttura ripstop può solo ritardare la propagazione dello strappo; non equivale alla resistenza al morso. Le applicazioni per prodotti per animali domestici richiedono una valutazione specifica.D5: I fili di rinforzo sono posizionati nella direzione dell'ordito o della trama? Da un solo lato o da entrambi?A: Il tessuto ripstop standard incorpora fili di rinforzo sia in ordito che in trama, formando una struttura a griglia per una resistenza allo strappo bilanciata. Esistono tessuti ripstop unidirezionali a basso costo con rinforzo in una sola direzione, che offrono una resistenza allo strappo limitata e sono adatti solo per custodie leggere. Per zaini, borse porta attrezzi e borse per attività all'aperto, si raccomanda vivamente un rinforzo bidirezionale.D6: I fili di rinforzo più spessi sono sempre migliori? Un denier più elevato significa una maggiore resistenza allo strappo?R: Non necessariamente. Fili di rinforzo eccessivamente spessi causano rigonfiamenti del tessuto, una sensazione di rigidità al tatto, un aumento di peso e un'eccessiva rigidità della borsa. Una regola generale per un buon equilibrio è: denier del filo di rinforzo ≥ denier del tessuto di base, in genere 1-2 volte il denier del tessuto di base per un equilibrio ottimale. La resistenza allo strappo dipende non solo dal denier, ma anche dalla spaziatura della griglia, dal materiale (nylon/poliestere) e dalla densità dell'intreccio.D7: Perché il tessuto ripstop risulta morbido in alcuni casi e rigido in altri?A: Le differenze al tatto derivano da tre fattori principali: (1) Spessore del filo di rinforzo: fili più spessi creano un tessuto più rigido; (2) Dimensione della griglia: griglie più piccole con più nodi di intersezione risultano più rigide; (3) Finitura/rivestimento: i rivestimenti in PU/TPU aumentano significativamente la rigidità. Le borse leggere sono adatte a fili di rinforzo sottili con griglie piccole; le borse portautensili resistenti e le borse tattiche sono adatte a fili di rinforzo spessi con griglie medie.D8: Come posso capire rapidamente se un tessuto è un vero ripstop?A: Tre semplici controlli in loco: (1) Osservare la superficie del tessuto: presenta un motivo a griglia uniforme? (2) Toccare i nodi di intersezione: sono presenti sporgenze di filo di rinforzo più spesse in corrispondenza degli incroci della griglia? (3) Fare un piccolo strappo: lo strappo viene arrestato dalla griglia e non si allarga? VII ConclusionIl valore principale del tessuto ripstop risiede nell'utilizzo di un design strutturale, piuttosto che nel semplice "aggiungere volume e peso" per risolvere i problemi di lacerazione delle borse. La griglia formata dai fili di rinforzo dell'ordito e della trama agisce come una "linea di sicurezza" all'interno del tessuto, intercettando gli strappi non appena si presentano e limitando il danno alla minima area possibile.Se siete alla ricerca di un partner affidabile per la produzione di borse in tessuto ripstop, non esitate a contattarci:• Richiedi gratuitamente campioni di tessuto e schede tecniche.• Consulenza su soluzioni tessili personalizzate e preventivi• Pianificare visite in fabbrica e conferme dei campioni.   Autore       
  • Che cos'è la cucitura di rinforzo e perché è importante per i produttori di zaini?
    Che cos'è la cucitura di rinforzo e perché è importante per i produttori di zaini? Aug 19, 2026
    La cucitura di rinforzo, nota anche come impuntura o rinforzo a punto d'arresto, è una tecnica di rinforzo che utilizza una fitta cucitura avanti e indietro nei punti di maggiore sollecitazione per creare una struttura di cucitura di bloccaggio estremamente sicura. Funge da punto di bloccaggio rinforzato per ogni area principale di carico di uno zaino. Le cuciture a punto annodato standard forniscono principalmente un assemblaggio di base. Quando uno zaino è carico, le forze di trazione si concentrano lungo le singole linee di cucitura, causando nel tempo cedimenti, delaminazioni o strappi. Il rinforzo con impunture di rinforzo distribuisce queste forze attraverso una fitta trama di cuciture e fissa saldamente le aree di giunzione, offrendo una resistenza alla trazione da 3 a 5 volte superiore rispetto alle cuciture standard. Molti clienti si chiedono perché zaini realizzati con gli stessi materiali e lo stesso spessore possano avere una durata completamente diversa. Alcuni perdono gli spallacci o presentano angoli strappati dopo soli sei mesi, mentre altri rimangono resistenti per anni. La differenza non sta solo nel tessuto, ma nel processo di rinforzo con cuciture di rinforzo. Per i progetti OEM di zaini, la comprensione del rinforzo con cuciture di rinforzo non è solo essenziale per il controllo qualità, ma anche un fattore fondamentale per la durata del prodotto e la reputazione del marchio. Questa guida illustra la logica di distribuzione del carico, i punti critici di rinforzo e i metodi corretti di cucitura con cuciture di rinforzo per i diversi componenti dello zaino. ContenutoI. Perché gli zaini necessitano di rinforzi con cuciture di rinforzo?II. Tre principali fonti di stress legate allo zainoIII. Zone comuni di rinforzo della barra dello zainoIV. Quattro principi chiave per una corretta esecuzione della cucitura di rinforzoV. Configurazioni di rinforzo per diverse applicazioni di zainiIV. Domande frequentiVII. Conclusione I. Perché gli zaini necessitano di rinforzi con cuciture di rinforzo?Le cuciture a punto annodato standard creano una linea di cucitura dritta. Una volta che uno zaino è carico, la gravità, il movimento e le forze di torsione si concentrano su questa singola linea, causando sollecitazioni ripetute che alla fine portano a fili allentati, cuciture rotte e separazione del tessuto. Lo scopo della cucitura di rinforzo è semplice: distribuire la tensione concentrata su un'area di cucitura più ampia e bloccare saldamente il punto di giunzione attraverso una fitta serie di punti ripetuti. Cucitura standard = unione di base. Rinforzo con punti di barra = bloccaggio strutturale. Una corretta applicazione delle impunture di rinforzo può raggiungere una resistenza alla trazione da 3 a 5 volte superiore rispetto alle cuciture standard, secondo i test comparativi di resistenza alla rottura ASTM D5034, riducendo notevolmente il rischio di strappi, crepe e cedimenti delle cuciture. II. Tre principali fonti di stress legate allo zainoI danni agli zaini derivano generalmente da tre tipi di forze: 1. Sollecitazione da carico staticoQuando si trasportano oggetti pesanti, la forza di gravità esercita una spinta verticale verso il basso. Lo stress si concentra attorno agli ancoraggi degli spallacci e ai punti di attacco della cintura in vita, che sono le principali cause di rottura degli spallacci. 2. Forze di trazione dinamicheDurante la camminata, la corsa o l'arrampicata, gli zaini sono soggetti a rimbalzi verticali, trazioni laterali e torsioni. Le forze dinamiche istantanee possono raggiungere valori pari a 2-3 volte il carico statico. Zone come angoli, basi delle maniglie, punti di aggancio ed estremità delle cerniere sono sottoposte a sollecitazioni ripetute e potrebbero rompersi senza un adeguato rinforzo. 3. Usura e affaticamento a lungo termineAngoli, bordi delle cinghie e cuciture sfregano costantemente contro indumenti, pareti e superfici. Col tempo, le cuciture si allentano e si usurano, causando sfilacciamenti, separazione dei fili e piccoli strappi. La rinforzo preventiva con impunture di rinforzo contribuisce a ridurre questi rischi nascosti. III. Zone comuni di rinforzo della barra dello zainoLa cucitura di rinforzo è un processo fondamentale nella produzione di borse. Creando punti fitti e ripetuti nei punti di maggiore sollecitazione, forma zone rinforzate che prevengono gli strappi. In qualità di azienda produttrice di zaini con 30 anni di esperienza, classifichiamo i punti di rinforzo più comuni in base alle aree funzionali: 1. Spallacci (zona di appoggio principale) PosizionePosizione della barraScopo funzionaleradice della spallinaPunto di giunzione in cui gli spallacci si collegano al pannello superiore posteriore del corpo dello zaino.Porta il peso totale dello zaino; zona di cucitura obbligatoriaEstremità inferiore della tracollaCollegamento tra il soffietto inferiore/laterale e la base della tracollaEvitare che la cinghia si sfili dall'attacco inferioreancoraggio del regolatore della cinghiaCucitura delle giunture per fibbie scorrevoli e fibbie a scala al nastroResiste alle frequenti trazioni cicliche; impedisce il distacco della fibbia 2. Maniglie (punti di stress per il trasporto a mano) Barra di localizzazionePosizione dell'attaccoScopo funzionaleradice della maniglia di trasporto superioreCucitura delle giunture tra la cinghia del manico e il coperchio superiore/pannello posterioreAssorbire la forza concentrata durante il sollevamento manualeManiglie di trasporto laterali/verticaliPunti di collegamento delle maniglie laterali al corpo principaleResistere alla tensione verticale; evitare lo strappo dei pannelli laterali 3. Sistema di sospensione (supporto al trasferimento del carico) Posizione SbarraPosizione dell'attaccoScopo funzionalePunti di ancoraggio della cintura lombareCucitura delle giunture tra le fibbie della cintura in vita e la fettuccia della cintura in vitaZone ad alta sollecitazione durante il trasferimento del peso del caricoCinghia stabilizzatrice toracicaPunti di attacco delle fibbie della cinghia pettorale agli spallacciResistere a frequenti trazioni dinamiche durante il movimentoPunti di fissaggio del pannello posterioreCuciture di collegamento tra il telaio del pannello posteriore e il corpo principale dello zaino.Rinforzo strutturale dei giunti 4. Cerniere (rinforzo di apertura) Posizione TackPosizione dell'attaccoScopo funzionaleTesta della cernieraEstremità di origine della guida della cerniera (posizione di appoggio del cursore)Impedire che il cursore della cerniera si sfili dalle guide.Fine della cernieraFermo terminale dell'assemblaggio della cernieraEvitare la separazione della cerniera e lo scoppio in corrispondenza del fermo posteriore. 5. Accessori esterni e hardware PosizionePosizione della barraScopo funzionaleGiunti di fissaggio della fibbiaCucire i punti di ancoraggio per le fibbie sul corpo dello zaino.Punti di appoggio principali per accessori sospesi esternamenteAnelli in fettuccia / catenelleCinghie esterne a margherita montate sugli spallacci.Cucitura di rinforzo individuale per ogni anello per garantire una capacità portante indipendenteAncoraggi laterali delle cinghie di compressioneCuciture per le cinghie di compressione laterali al corpo principaleContrastare la tensione trasversale generata durante il serraggio della cinghia 6. Aree funzionali speciali Posizione Bar TackPosizioneScopo funzionalePorta per tubo di idratazione / porta per cavo auricolariCuciture perimetrali rinforzate attorno alle aperture ritagliate.Prevenire la lacerazione progressiva e l'allargamento delle aperture durante l'usoStrisce riflettenti / patch con logo del marchioCucitura di ancoraggio finale per finiture decorative sul corpo dello zainoResistere alle forze di trazione che agiscono sui componenti decorativiPunti di aggancio interni / punti di ancoraggio per portachiaviCucire le giunture per la fettuccia del portachiaviEvitare il distacco causato dal peso delle chiavi trasportateIV. Quattro principi chiave per una corretta esecuzione della cucitura di rinforzoLe cuciture di rinforzo conformi agli standard devono seguire quattro principi chiave: 1. Posizionamento precisoLe cuciture di rinforzo devono coprire con precisione l'area di giunzione tra la fettuccia e il tessuto. Un disallineamento riduce l'efficacia del rinforzo e spreca tempo e risorse produttive. 2. Valutazione della forzaLe aree soggette a carichi elevati richiedono rinforzi più densi e di maggiori dimensioni, mentre le aree a basso stress necessitano di rinforzi più leggeri. Ciò consente di trovare un equilibrio tra durabilità, peso ed efficienza produttiva. 3. Selezione corretta della filettaturaI tessuti pesanti e gli zaini portanti richiedono solitamente un filo di poliestere ad alta resistenza (si consiglia un minimo di n. 40). Per i prodotti leggeri si dovrebbero utilizzare fili di medio spessore. I fili troppo sottili possono rompersi facilmente, mentre quelli troppo spessi possono danneggiare il tessuto o creare pieghe. 4. Equilibrio simmetricoI punti di rinforzo corrispondenti a sinistra e a destra devono mantenere una costruzione uniforme. Un rinforzo non uniforme può causare carichi sbilanciati, deformazioni e usura precoce. V. Configurazioni di rinforzo per diverse applicazioni di zaini1. Zaini da pendolare leggeriConcentrare i rinforzi sugli ancoraggi degli spallacci, sui punti di fissaggio e sulla parte inferiore. Le aree secondarie possono utilizzare una struttura semplificata per bilanciare leggerezza, durata e costi. 2. Zaini resistenti per escursionismo all'apertoTutti i principali punti di appoggio devono essere rinforzati con doppie cuciture di rinforzo di alta qualità. I ​​pannelli inferiori e le aree di fissaggio esterne richiedono una densità di rinforzo adeguata per resistere a carichi pesanti prolungati, terreni accidentati e urti. 3. Zaini tattici funzionaliTutte le cinghie, gli anelli e i punti di fissaggio esterni richiedono un rinforzo maggiore. Le aree funzionali utilizzate frequentemente dovrebbero essere rinforzate con cuciture di rinforzo aggiuntive per il montaggio degli accessori e per le applicazioni ad alta intensità. IV. Domande frequentiD1: Un maggior numero di cuciture di rinforzo rende sempre lo zaino più resistente?No. Un eccessivo rinforzo con impunture può rendere le aree di tessuto inutilmente spesse e rigide, aumentando al contempo peso e costi. L'approccio corretto è il rinforzo graduato: rinforzo denso per le aree soggette a maggiore sollecitazione e rinforzo più leggero per le aree soggette a minore sollecitazione. D2: Qual è la differenza tra filo di poliestere e filo di nylon? Quale dei due è preferibile per le cuciture di rinforzo?Il filo di poliestere offre resistenza ai raggi UV e un'eccellente durata nel tempo, il che lo rende la scelta più comune per gli zaini da esterno e da pendolare. Il filo di nylon offre maggiore elasticità e resistenza agli urti, ma costa di più, risultando quindi adatto ad applicazioni tattiche e per carichi estremi. D3: Come si può valutare rapidamente se uno zaino ha cuciture di rinforzo di buona qualità?Verifica tre punti:1. Se per il fissaggio degli spallacci si utilizza una cucitura a X o una doppia impuntura di rinforzo.2. Se la fettuccia è incorporata negli strati di tessuto prima della cucitura di rinforzo, anziché essere semplicemente cucita in superficie.3. Verificare se i punti di rinforzo simmetrici siano coerenti e privi di pratiche volte al risparmio sui costi. D4: È possibile riparare uno zaino già danneggiato con una cucitura di rinforzo?Può fornire una riparazione parziale, ma non può ripristinare completamente la resistenza originale di fabbrica se la fettuccia o il tessuto sono già stati danneggiati. La soluzione più affidabile è un rinforzo adeguato durante la produzione iniziale. D5: Anche gli zaini leggeri necessitano di rinforzi con impunture?Sì, ma con un approccio diverso. Gli zaini ultraleggeri dovrebbero utilizzare cuciture di rinforzo più piccole e leggere nei punti di maggiore sollecitazione per mantenere la resistenza allo strappo senza compromettere la flessibilità del tessuto o il controllo del peso. VII. ConclusioneIl principio del rinforzo con punti di rinforzo è semplice: rinforzare dove la sollecitazione è maggiore e bloccare i bordi precisamente dove si verifica l'usura. In qualità di produttore OEM/ODM specializzato in soluzioni personalizzate per sacchi, Synberry sviluppa strutture di rinforzo basate su condizioni di carico reali. Evitiamo inutili complessità di processo, pur mantenendo gli standard di rinforzo essenziali. Per zaini da pendolare, da esterno e tattici, forniamo soluzioni di rinforzo personalizzate che comprendono il posizionamento dei rinforzi, le specifiche delle cuciture e gli standard di controllo qualità, in conformità con i requisiti di produzione premium globali. Se necessitate di personalizzazione degli zaini, aggiornamenti di produzione, ottimizzazione dei modelli o servizi di campionatura e produzione in serie, contattate Synberry. Offriamo soluzioni di rinforzo su misura in base al posizionamento del prodotto, agli scenari di applicazione e al budget, controllando ogni punto di stress per migliorare la durata, ridurre i problemi post-vendita e rafforzare la competitività del prodotto sui mercati globali.    Autore       
1 2 3 4 5 6 7 8 9 10 11
Un totale di 11pagine
CONTATTACI
Indirizzo : Unit 905, Block B, Jinri Building, No. 88 Anling Second Road, Huli District, Xiamen, Fujian, China
Mettiti in contatto

Continua a leggere, resta aggiornato, iscriviti e ti diamo il benvenuto per dirci cosa ne pensi.

Linkedin WhatsApp Facebook instagram

Diritto d'autore @2024 Synberry Bag & Package Products Co.,Ltd Tutti i diritti riservati . RETE SUPPORTATA

Mappa del sito / blog / Xml / politica sulla riservatezza

lasciate un messaggio

lasciate un messaggio
Siamo entusiasti di discutere di come la nostra esperienza possa fornire prodotti accattivanti e di alta qualità, inizia la conversazione qui, connettiamoci e creiamo!
invia

Casa

Prodotti

WhatsApp

Contattaci